

联系电话
13631572573

导读:液冷板钎焊炉是面向铝、铜、不锈钢液冷散热板真空钎焊的批量生产型热工设备。它在真空或氩气分压环境下,用铝硅、铜磷、镍基钎料把铝板、铜板、不锈钢板焊接成内部带流道的密闭散热组件,焊缝气密性好、变形小、可批量生产。本文围绕液冷板钎焊的批量生产工艺、铝/铜/不锈钢钎焊温度区间、温场均匀性对整板一致性的影响、压升率与漏率监测、分段冷却控制变形等核心环节展开,系统介绍其工作原理、结构组成、技术参数与选型维护。
液冷板钎焊炉是真空钎焊炉的一个专用分支,专门服务于新能源汽车、数据中心、电力电子行业的液冷散热板批量生产。它与液冷真空焊接炉硬件平台相似,但定位在批量生产,炉膛尺寸更大、温场多点控制、压升率监测更严。
东莞市志远工业设备有限公司生产的 ZY-LB 系列液冷板钎焊炉,炉膛有效区 800×800×800 mm,最高温度 1200℃,铝钎焊温度区间 580~620℃,铜/不锈钢钎焊 800~1100℃,温度均匀性 ±5℃,控温精度 ±1℃,极限真空度 6.7×10⁻³ Pa,压升率 ≤0.5 Pa/h,加热元件石墨或钼带,气氛为氩气分压,冷却分段冷却可选充气快冷。
液冷板钎焊炉的批量生产定位体现在三点:炉膛扁宽,一次装 4~6 块板;温场多点控温,保证整批工件一致性;PLC 配方库管理,换型只需调出配方。这与小批量多品种的通用真空钎焊炉形成差异。
从行业背景看,液冷板钎焊炉的需求爆发与新能源汽车和数据中心两大产业直接相关。新能源车 800V 高压平台普及后,单车液冷板用量从早期的 1 块增加到电池包、电机、电控各 1 块,一辆车 3~4 块;数据中心 AI 算力升级后,GPU 服务器从风冷转向液冷,单机柜冷板用量从几块升到几十块。这两大市场拉动液冷板产能从年产几百万片升到几千万片量级,对钎焊炉的批量稳定性和自动化程度要求越来越高。
东莞市志远工业设备有限公司在液冷板钎焊炉领域积累了多年工艺数据,出厂前会用 9 点热电偶做空炉温场测试,附测试报告。客户初次投产时,工程师会上门协助调试工艺曲线,把铝钎焊、铜钎焊、不锈钢钎料的常用配方预置到 PLC 配方库。
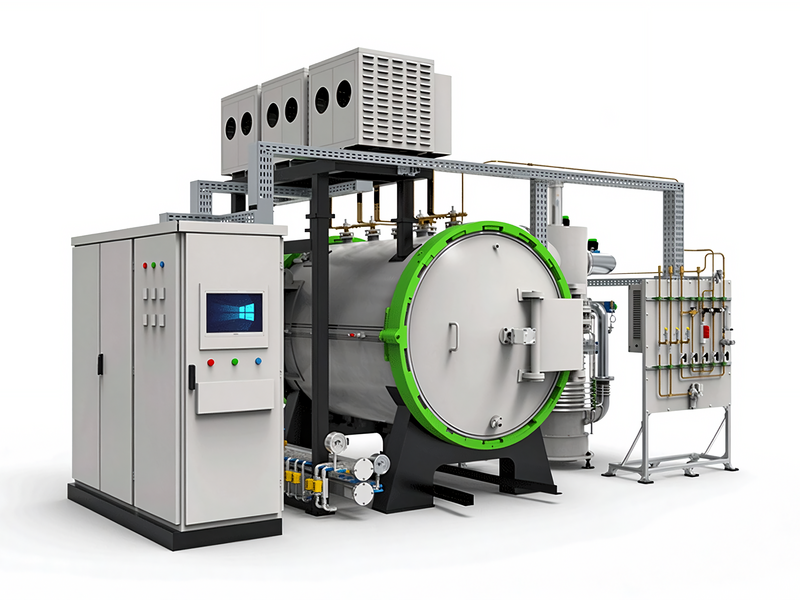
液冷板钎焊炉的工作过程是真空钎焊的批量生产版:工件装炉→抽真空→升温→钎焊保温→冷却→出炉。理解其工作原理要从不同母材的钎焊温度区间、温场均匀性、气氛管理三个层面展开。
1. 铝液冷板钎焊:580~620℃ 区间
铝液冷板是最大宗的液冷板产品,母材 3003/6061 铝合金,钎料 Al-12Si(熔点 577℃),钎焊温度 595~615℃。这个温度区间的工艺窗口很窄:低于 580℃ 钎料不熔化,高于 620℃ 母材开始过烧。因此铝钎焊对温场均匀性要求很高,整板温差必须控制在 ±5℃ 以内,否则板边欠焊、板心过烧。
真空度方面,铝钎焊要求 5×10⁻² Pa 以下,让 Al₂O₃ 氧化膜充分分解。升温曲线:室温至 500℃ 5℃/min,500℃ 保温 15 分钟除气,500~605℃ 2℃/min 慢升温,605℃ 保温 5~10 分钟。
铝钎焊有一个行业痛点:铝板复合层(钎料层)的均匀性。热轧复合铝板中,Al-Si 钎料层厚度通常 0.1~0.2 mm,如果复合层局部脱层或偏厚,钎焊时会出现局部缺钎料或钎料过多堆积。批量生产中,进厂铝板每批次要抽检复合层厚度,用金相显微镜测 5 个截面。
2. 铜液冷板钎焊:800~850℃ 区间
铜液冷板用于高功率密度散热(如激光器、IGBT 模块),母材纯铜或黄铜,钎料 BCuP 铜磷或 BAg 银铜,钎焊温度 750~850℃。铜导热快,钎焊时热量容易从焊缝导走,要求加热功率足、保温时间长。铜在高温下易氧化变色,钎焊段充微正压氮气或氩气保护。
铜钎焊与铝钎焊的一个关键差异是润湿行为。铝硅钎料在 595℃ 以上迅速润湿铝母材,毛细填缝快;铜磷钎料在 800℃ 以上润湿铜母材,但磷元素对铜母材有微弱晶间腐蚀,钎焊后要做光亮退火或酸洗去除表面磷残留。批量生产中,铜钎焊焊缝外观发黄属正常,发黑则说明气氛不纯。
3. 不锈钢液冷板钎焊:1000~1100℃ 区间
不锈钢液冷板用于耐腐蚀场景(如燃料电池、化工冷却),母材 304/316L 不锈钢,钎料 BNi 镍基,钎焊温度 1050~1100℃,保温 20~30 分钟。不锈钢表面 Cr₂O₃ 氧化膜比 Al₂O₃ 更稳定,真空下不易分解,镍基钎料中的硼、硅元素会还原氧化膜。不锈钢钎焊变形大,夹具必须刚性足。
不锈钢液冷板的另一个特点是流道结构复杂。燃料电池双极板是超薄不锈钢板(0.1~0.2 mm)冲压而成,流道深 0.3 mm,焊缝总长几米。超薄板钎焊时,夹具压力稍大就把板压塌,稍小就焊不紧。工艺上要做大量试错,找到压力、温度、间隙三者的平衡点。志远工业设备在调试不锈钢双极板工艺时,会用压力传感器实时监测夹具压力。
4. 批量生产的温场与漏率控制
批量生产中,整批工件的一致性比单炉质量更重要。液冷板钎焊炉通过两项措施保证批量一致性:一是多点测温,炉膛布置 9~12 支热电偶,PLC 实时显示各点温度,温场偏差超过 ±5℃ 自动报警;二是压升率在线监测,每次抽真空后自动测漏率,超过 0.5 Pa/h 报警提示检漏。这两项措施把批量生产的批次间波动压到最小。
除温场和漏率外,批量生产还要关注装料一致性。液冷板放在石墨工装里,工装每次装炉位置要固定,板与板之间间距一致。PLC 配方库把每批产品的装料方式、工艺曲线、检验标准绑定,换型时调出配方即可,避免人为操作差异。
批量生产的另一个关键指标是设备 OEE(综合效率)。液冷板钎焊炉 OEE 一般在 70%~80%,停机时间主要来自装出料、换型、维修。提高 OEE 的措施:装出料与下一炉升温并行、快换工装、预防性维护。志远工业设备在交付时会帮客户做 OEE 测算,给出提高产线效率的建议。
炉膛扁宽:800×800×800 mm,一次装多块液冷板。
温场均匀:±5℃,多点实测,整批工件一致。
压升率低:≤0.5 Pa/h,在线监测。
分段冷却:可选充气快冷,控制变形。
程序控制:PLC+触摸屏,曲线库管理。
安全联锁:超温、超压、断水、真空异常多重联锁。
液冷板钎焊炉由炉体、加热系统、隔热屏、真空系统、充气快冷系统、水冷系统、电控系统组成。炉体双层水冷夹套,内筒不锈钢。加热元件钼带或石墨(铝钎焊用钼带,铜/不锈钢钎焊用石墨)。隔热屏钼屏+不锈钢屏。真空系统机械泵+罗茨泵+扩散泵。
液冷板钎焊炉在炉膛形状上与通用真空钎焊炉不同:为了适配大面积薄板,炉膛截面是扁宽形,高度方向只放 2~3 层料架,宽度方向多放几块板。加热元件沿炉膛四周和顶底布置,保证扁宽炉膛内温场均匀。工装方面,液冷板用石墨框架压紧,框架四周开沟槽,液冷板上下放平,框架用螺栓对角压紧。
炉体水冷夹套是双层不锈钢结构,中间通冷却水。水温一般 25~30℃,流量按炉体面积设计。水温过高会导致炉壁过热、密封圈老化;水温过低会结露。志远工业设备在交付时会配水温流量联锁,水温超 35℃ 或流量过低自动报警。
液冷板钎焊炉适用于:新能源汽车电池包液冷板、电机水冷套;数据中心服务器冷板;IGBT 模块水冷板;光伏/风电变流器散热器;激光器水冷电极。
陶瓷覆铜板焊接选AMB覆铜板真空钎焊炉;大批量连续生产选连续钎焊炉;小批量试制选液冷真空焊接炉;焊后退火去应力选真空退火炉。
对于深圳及粤港澳大湾区的制造企业,本地化的技术支持与售后服务尤为重要。东莞市志远工业设备有限公司在深圳设有服务分站,客户可访问真空钎焊炉深圳分站了解针对深圳地区的产品配置与工艺方案,或浏览深圳真空钎焊炉产品列表获取完整型号与参数信息,便于就近选型与现场沟通。
应用案例
某数据中心散热件厂采购 ZY-LB-800 型液冷板钎焊炉,用于 400×400 mm 铜制冷板批量生产。原工艺用火焰钎焊,焊缝外观不一致,水压泄漏率约 5%。改用真空钎焊后:室温至 700℃ 5℃/min,700℃ 保温 10 分钟,700~820℃ 3℃/min,820℃ 保温 15 分钟,充氮气微正压。焊缝光亮,水压 2.0 MPa 保压 30 秒无泄漏,泄漏率降到 0.3%。单炉装 6 块板,工艺周期 6 小时,月产冷板约 6000 块。该厂后续又追加一台同型号炉,用于铝制冷板的扩产,两台炉分工:一台专做铜冷板,一台专做铝冷板,工艺互不干扰。
炉膛:按最大液冷板尺寸+100 mm 选,高度按装料层数。
温度:铝钎焊 700℃ 够用;铜、不锈钢选 1200℃。
温场:大批量必须选多点测温+多温区控温。
快冷:大批量建议选充气快冷。
漏率监测:汽车级产品必须选在线压升率监测。
数据追溯:汽车行业要求批次追溯,选带 USB 导出和批次号管理版本。
工装接口:液冷板品种多,工装要设计成快换结构,换型时间控制在 30 分钟内。
机械泵油每 3 个月换一次;钼加热体 200~300 炉检查阻值;石墨夹具每次清理残留钎料;密封圈每年检查;压升率每月测一次。
液冷板专用炉还有一个特有维护点:真空管路中的铝蒸气沉积物。铝钎焊过程中少量铝挥发,沉积在管壁和泵油中,时间长了会堵塞管路、降低真空抽速。建议每 100 炉拆检一次管路,机械泵油换油周期缩短到每月一次。
升温前先抽真空到规定值;炉门真空状态严禁强行打开;出炉戴隔热手套;超温、断水、真空异常联锁每月验证。
液冷板专用炉还要注意:工件清洗后必须烘干再装炉,带水分进炉会影响真空度;装炉时戴干净手套,手上油污会留在板上;焊后开箱时炉膛内可能残留微量钎料挥发物,站在炉门侧面不要正对;夹具取出后放在专用支架上冷却。
Q1:液冷板钎焊炉和液冷真空焊接炉有什么区别?
A:硬件平台相似,定位不同。液冷板钎焊炉强调批量生产,炉膛大、温场多点、压升率在线监测;液冷真空焊接炉强调工艺灵活,适合小批量多品种。大批量电池冷板选前者,小批量试制选后者。两者的工艺原理基本相同,都是真空钎焊。从设备价格看,批量型比通用型贵 10%~15%,主要贵在多点温控和在线漏率监测,对大批量客户性价比更高。志远工业设备会根据客户年产能测算推荐合适机型。
Q2:铝、铜、不锈钢钎焊温度差多少?
A:铝 595~615℃,铜 750~850℃,不锈钢 1050~1100℃。一台 1200℃ 机型可覆盖三种材料,但不锈钢钎焊要选石墨加热体,铝钎焊用钼加热体,按主产品选加热元件。如果客户同时做铝和不锈钢,建议买两台炉分开做,避免钼带在高温下损坏。铜钎焊介于两者之间,用石墨加热体即可。
Q3:为什么铝钎焊工艺窗口这么窄?
A:Al-12Si 钎料熔点 577℃,母材 3003 熔点约 650℃,可用区间只有 50℃。温度低了钎料不熔化,高了母材过烧。所以铝钎焊必须控温 ±5℃ 以内。这也是铝钎焊炉温场均匀性要求比铜、不锈钢钎焊更严的原因。炉温实测要用铠装热电偶直接贴在工件表面。
Q4:一炉装多少块板?
A:800×800×800 mm 炉膛,按 400×400 mm 板算,单层 4 块,3 层共 12 块。大板(800×600 mm)只能单层装,一炉 2~3 块。装料密度影响温场和真空度恢复时间,新客户试工艺时建议先按额定装料 60% 试起,确认温场均匀后再满装。
Q5:一炉工艺周期多长?
A:铝钎焊 3~4 小时;铜、不锈钢钎焊 6~8 小时。批量生产中,装出料时间约 30 分钟,可与下一炉升温并行,实际节拍 4~7 小时/炉。按一天 24 小时连续生产算,铝钎焊一天可跑 5~6 炉。
Q6:焊缝怎么检测?
A:目视+水压试验+氦质谱检漏。汽车行业要求泄漏率 ≤1×10⁻⁶ Pa·m³/s。批量生产中,水压试验全检,氦质谱抽检 5%。X 光探伤可用于焊缝内部气孔检查,设备投资大,一般只在新产线调试阶段用。水压试验压力按工作压力 1.5 倍,保压 30 秒,压降不超过 0.02 MPa 为合格。
Q7:压升率为什么要在线监测?
A:批量生产中,密封圈逐渐老化,压升率缓慢上升。在线监测每次自动测漏率,超标报警,避免整批产品焊缝氧化。压升率检测方法:空炉抽到极限真空后关闭阀门,记录 1 小时内压力上升值,除以时间即压升率。新机验收时压升率应 ≤0.5 Pa/h,使用一年后若升到 1 Pa/h,说明密封圈需要更换。
Q8:钼带和石墨加热体哪个寿命长?
A:钼带在 600℃ 铝钎焊工况下寿命长,约 500~1000 炉;石墨在 1000℃ 以上铜/不锈钢钎焊工况下寿命长。按温度段选即可。铝钎焊用钼带还有一个好处:钼挥发物少,不会污染铝板。加热体更换时要检查接触电阻,拧紧钼带两端的紧固螺栓。
Q9:为什么要充氩气分压?
A:纯真空下铝、铜会挥发,充微正压氩气(0.01~0.05 MPa)抑制挥发,同时保持炉压稳定。批量生产中,氩气纯度要 99.999%,否则微量氧、水会污染焊缝。氩气流量按炉体容积设计,一般 5~10 L/min。
Q10:夹具为什么用石墨?
A:石墨高温强度高、不与钎料粘连、易加工。不锈钢夹具会和钎料反应粘住。石墨夹具每次使用后要清理表面残留钎料,用细砂纸打磨平整,否则下次压紧时接触不良。石墨夹具使用寿命约 200~500 炉,到期要更换。
Q11:一炉电耗多少?
A:以 100 kW、6 小时周期为例,总耗电约 200~350 kWh。铝钎焊周期短,电耗更低;不锈钢钎焊周期长,电耗高。批量生产中,电费是主要运营成本,志远工业设备出厂时会标注每炉实际电耗供客户核算。按工业电价 0.8 元/kWh 算,一炉电费约 160~280 元。
Q12:设备投资回收期多久?
A:按日产 4 炉、每炉 12 块、单块毛利 20 元估算,月毛利约 28 万元,6~12 个月回收。具体与液冷板单价、订单饱满度、良率有关。良率从 95% 提到 99%,月成本节约约 5 万元。设备选型时,志远工业设备会帮客户做投资回报测算,把设备价、产能、良率、人工、电费都列进去。
Q13:焊后变形怎么控制?
A:夹具均匀压紧+随炉慢冷+大板预留反变形量。焊后变形超差再 400℃ 加热校平。批量生产中,工装设计时就要把反变形量预留进去,焊后校平是补救手段。变形量检测用三坐标或平面度仪,大板要求平面度 ≤0.3 mm/m。
Q14:工件焊前要清洗吗?
A:必须清洗。碱洗除油+酸洗除氧化膜+水洗烘干,4 小时内进炉。清洗不净焊缝会氧化发黑。批量生产中,清洗线和钎焊炉要连成一条线,清洗后直接上线,避免二次污染。清洗水要定期更换,电导率超 100 μS/cm 就换新水。
Q15:以后能从铝钎焊扩展到不锈钢钎焊吗?
A:温度余量够(选了 1200℃ 机型)就可以,换石墨加热体+调整工艺曲线即可。但铝钎焊用的钼带不能在 1100℃ 长期用,要按主产品一次选足。志远工业设备在选型时会问客户未来 3 年的产品规划,避免后期改造。建议新客户在选型阶段就把铝、铜、不锈钢三种材料的工艺需求讲清楚,工程师会据此推荐合适的炉膛和加热体配置。
如需进一步了解深圳地区的供货周期、安装调试与售后响应,可直接联系真空钎焊炉深圳分站的技术工程师,他们将根据您的具体工件尺寸、产量需求与工艺曲线提供针对性建议。同时,深圳分站产品页也会定期更新行业应用案例与技术文档,欢迎收藏查阅。