




联系电话
13631572573




所属:成都真空钎焊炉
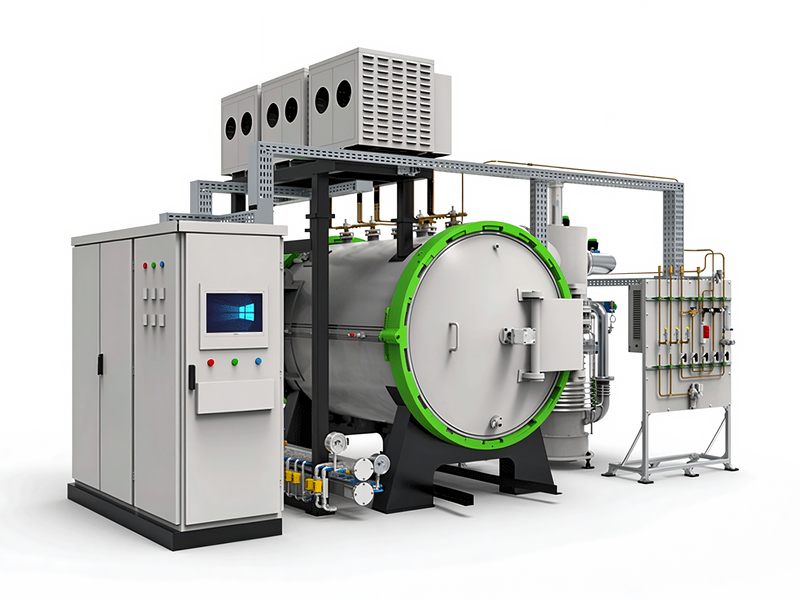
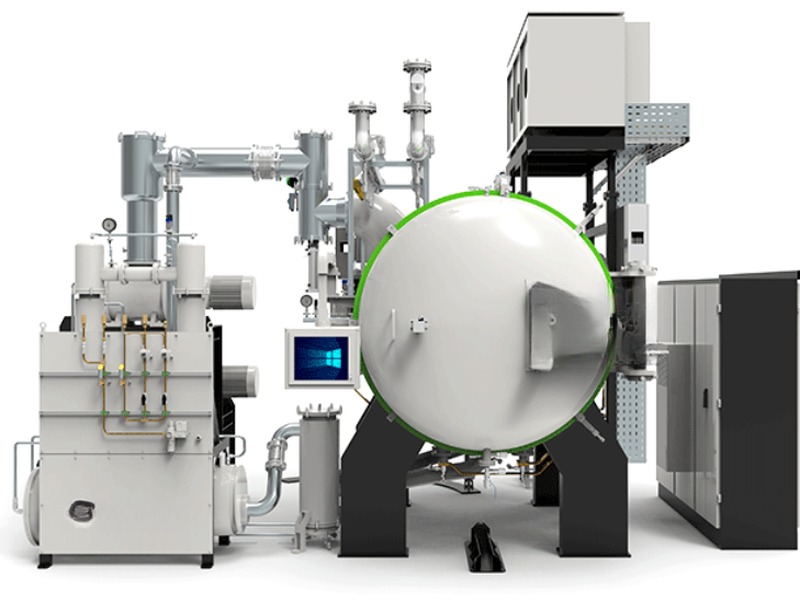
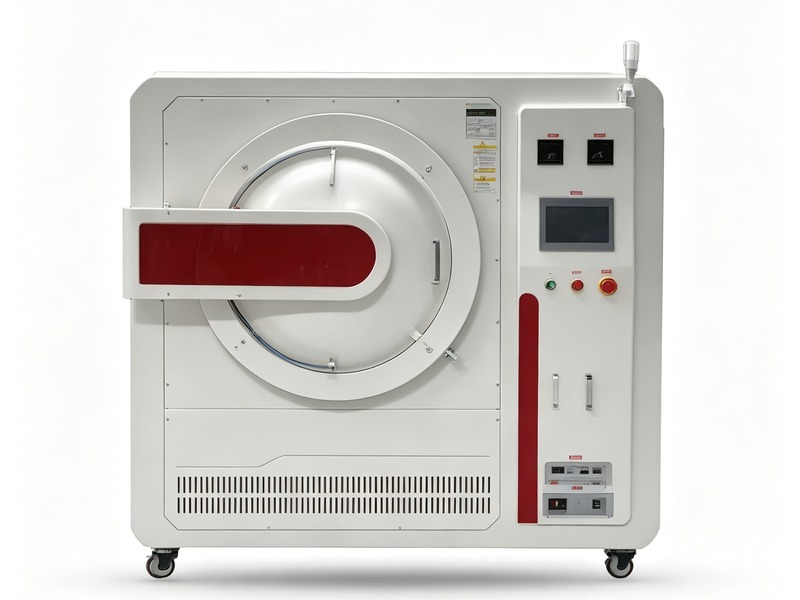
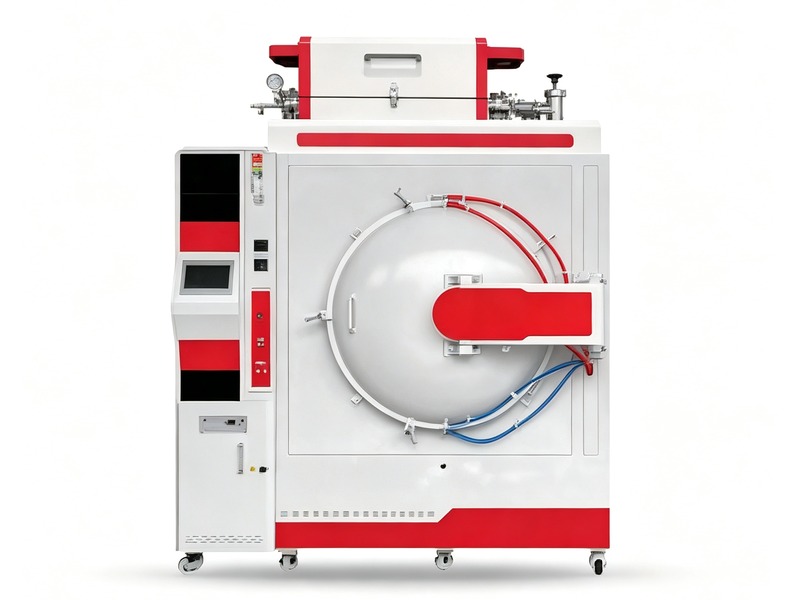
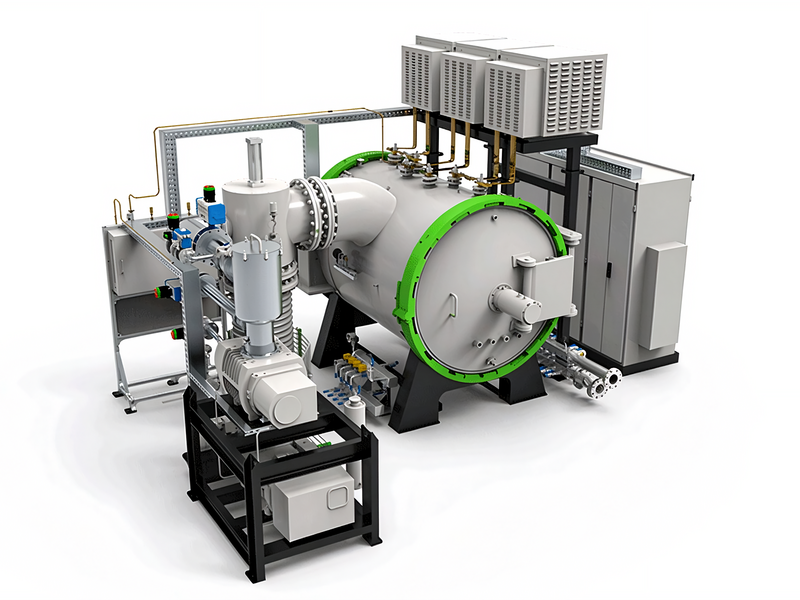
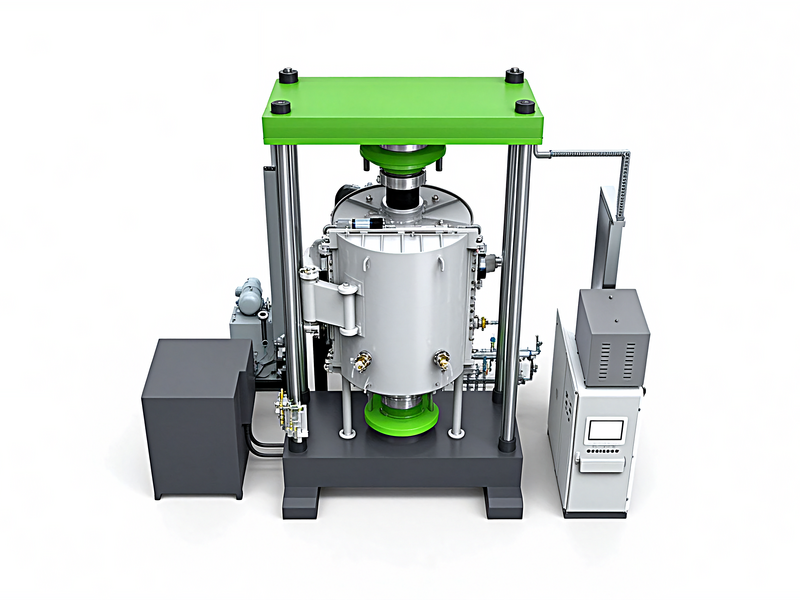
超硬材料与数控刀具真空钎焊炉:极限真空度≤6.7×10⁻³Pa、常用钎焊温度680-850℃、最高温度1000℃、控温精度±1℃、温场均匀性±5℃、装炉量150-1200kg,炉膛尺寸按刀具与刀架非标设计,银铜与镍基钎料按刀型调用,PCD/PCBN刀头与钢刀体一次焊牢、不开裂,多齿铣刀各槽同步熔化、刀体光亮不氧化,适配数控刀具、金刚石工具、硬质合金刀片等行业批量生产,支持来料打样、非标定制与报价方案。
超硬材料与数控刀具真空钎焊炉:常用钎焊温度680-850℃,极限真空度≤6.7×10⁻³Pa,温场均匀性±5℃,PCD/PCBN刀头与钢刀体一次焊牢、不开裂,刀体表面光亮不氧化,适配数控刀具、金刚石工具、硬质合金刀片等行业批量生产,支持来料打样、非标定制与报价方案。
超硬材料与数控刀具真空钎焊炉是为把超硬刀头焊到钢刀体上设计的真空钎焊设备。它处理的工件包括PCD聚晶金刚石刀片与硬质合金刀体、PCBN立方氮化硼刀片、整体硬质合金刀具的接长与修复、木工锯片与刀具、地质与石油钻头的刀齿、数控铣刀与车刀的刀片槽。刀头贵而脆,刀体要淬硬,焊不牢会脱刀、焊裂会崩刃。
刀具钎焊的难点在刀头与刀体材料差异大。PCD、硬质合金与钢的热膨胀不同,加热冷却时界面产生应力,刀头容易开裂;同时钢刀体怕氧化,焊后还要保持硬度与尺寸。设备围绕较低温度窗口、均匀温场与缓慢冷却设计,把热应力压下去,又不损伤刀头的切削性能,这是它与一般钎焊炉的区别。
设备温场均匀、冷却平缓,刀头与刀体热胀冷缩同步,界面应力小,PCD、PCBN这类脆性刀头焊后不出现裂纹,刀具寿命有保障。
真空下钎料润湿充分、填缝连续,焊缝抗剪强度稳定,重切削工况下刀头不脱落,减少加工事故与换刀频次。
钢刀体在真空下加热表面光亮,焊后不脱碳不氧化,保持原有硬度与尺寸,省去焊后打磨与表面处理。
一把铣刀上多齿、一炉多把刀,多点控温把各齿温差压到小范围,同炉刀具焊缝质量一致,按批检验、按批交付。
银铜、铜磷、镍基钎料对应不同刀头与工况,设备存多套曲线,刀具厂按刀型调用,一条线覆盖车刀、铣刀、锯片与钻头。
刀具钎焊的关键在控制界面应力与钎缝间隙。刀头(PCD/硬质合金)与刀体(钢)先清洗去油去锈,按图纸把刀头放入刀槽,预置银铜或专用钎料;钎缝间隙通常留零点零几毫米,间隙过大焊缝强度不够,过小钎料铺不开。装配后用工装轻压定位,防止加热时刀头移位。
抽真空后升温。刀具钎焊温度多在680-850℃区间,比高温合金钎焊低,目的是避开钢刀体的相变与回火温度,保住刀体硬度。设备把加热速率放慢,让刀头与刀体同步升温,减少两者热膨胀差带来的瞬时应力。PCD刀头温度过高会使金刚石石墨化,温度窗口卡得更严。
钎焊保温段要短而准。钎料熔化后迅速润湿铺展填满刀槽,保温过长会溶蚀刀体、损伤刀头结合层,过短则填缝不满。设备把保温段温度波动压小,多齿刀具各槽同步熔化。在低应力真空连接这一类工艺里,真空钎焊炉的通用温控思路同样适用于刀具批量生产,按刀型调整温度窗口即可。
冷却是防裂的另一关键。设备先随炉缓冷通过应力敏感区,让刀头与刀体收缩一致,再按需要冷却;急冷会把界面应力拉大。整炉结束后刀具转外观、焊缝检查与必要的强度抽检,合格后磨制使用。工艺人员按刀型调用曲线,换产只换刀架与程序。
批量刀具生产还讲究装炉密度与料架通用性。同一把铣刀上多齿朝同一方向摆装,让气流与温场均匀扫过每个刀槽;刀架按刀型做快换定位,换型时整体更换,不必逐件对位。炉温均匀、冷却平稳叠加规范装炉,一炉几十上百把刀的焊缝强度波动收窄,刀具厂按批交付时返修率明显下降。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 最高温度 | 1000℃ | 覆盖银铜、镍基钎料区间 |
| 常用钎焊温度 | 680-850℃ | 保护钢刀体硬度 |
| 极限真空度 | ≤6.7×10⁻³ Pa | 刀体不氧化 |
| 工作真空度 | ≤1×10⁻² Pa | 钎焊段维持 |
| 控温精度 | ±1℃ | 温度窗口严 |
| 温场均匀性 | ±5℃ | 多刀同炉一致 |
| 温区数 | 2-4区 | 独立控温 |
| 压升率 | ≤0.6 Pa/h | 炉膛密封 |
| 升降温速率 | 1-8℃/min | 慢速控应力 |
| 冷却方式 | 随炉缓冷/充氩冷 | 防刀头开裂 |
| 装炉方式 | 刀具架分层摆装 | 按刀型设计 |
| 参数/型号 | Y-DJ-34 | Y-DJ-45 | Y-DJ-56 | Y-DJ-67 | Y-DJ-89 |
|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 300×300×400 | 400×300×500 | 500×400×600 | 600×500×700 | 800×600×900 |
| 装载重量 (Kg) | 150 | 300 | 500 | 800 | 1200 |
| 加热功率 (Kw) | 40 | 60 | 90 | 130 | 180 |
| 常用钎焊温度 (℃) | 680-850 | ||||
| 温区数 (区) | 2 | 3 | 3 | 4 | 4 |
| 真空度 (Pa) | 极限6.7×10⁻³ / 工作1×10⁻² | ||||
| 压升率 (Pa/h) | ≤0.6 | ||||
| 冷却方式 | 随炉缓冷 / 充氩冷却 | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
超硬刀头与钢基体的钎料按材料与切削工况搭配。PCD、PCBN与硬质合金刀头多选用银铜钎料,润湿性好、钎焊温度落在680-850℃窗口内,既能填满刀槽,又避开钢刀体的回火温度与PCD的石墨化温度;重切削与高温工况则改用镍基钎料,焊缝耐高温、抗剪切。钎缝间隙通常留零点零几毫米,过大强度不足,过小钎料铺不开。
焊缝强度取决于钎料润湿、装配间隙与保温控制。真空下钎料脱气充分、填缝连续,焊缝气孔与夹杂少,抗剪强度稳定;保温段短而准,过长会溶蚀刀体、损伤刀头结合层,过短则填缝不满。整炉随炉缓冷通过应力敏感区,刀头与刀体收缩一致,焊后刀头不裂、刀体不氧化,按批检验焊缝外观与强度即可交付使用。
PCD/PCBN数控刀片与刀盘:聚晶金刚石、立方氮化硼刀头焊入刀盘与刀杆,焊缝牢固、切削稳定,适合数控刀具厂按标准刀型批产。
整体硬质合金刀具修复与接长:磨损刀具的刀片更换、刀杆接长真空钎焊,刀体不氧化,恢复刀具使用价值。
木工刀具与锯片:木工铣刀、锯片锯齿钎焊,同炉多片质量一致,适合木工刀具厂批量供货。
地质与石油钻头刀齿:钻头PDC齿与钢体钎焊,承受冲击与钻进载荷,焊缝强度高,适合钻具制造厂。
车刀、铣刀与镗刀:可转位与焊接式刀具刀片槽钎焊,温场均匀保证各齿同步,适合工具厂按系列生产。
更多超硬材料热工设备可查看真空热处理产品中心,按刀型与产能选型。
Q1:PCD刀头焊后容易裂,是什么原因?
多为升温过快、冷却太急或钎缝间隙不当,刀头与钢体热膨胀不同步拉裂界面。放慢升降温、优化间隙与工装即可改善。
Q2:钎焊温度多高合适,会不会伤刀体硬度?
常用680-850℃,选在钢刀体回火温度以下,保住硬度;PCD刀头避开石墨化温度,具体按刀体材料与钎料牌号定。
Q3:银铜钎料和镍基钎料怎么选?
银铜润湿性好、温度低,适合多数硬质合金刀头;镍基耐高温、强度高,用于重切削与高温工况,按切削负荷选用。
Q4:一炉能焊多少把刀?
按刀型大小,小铣刀一炉上百把,大刀盘数把到数十把;含抽气与冷却周期约5-8小时,以打样节拍为准。
Q5:焊后刀体表面还需要处理吗?
真空下表面光亮不氧化,一般只需轻抛去钎料残留,省去酸洗,保持刀体尺寸与硬度。
Q6:焊缝抗剪强度能到多少?
与钎料牌号、间隙和温度有关,合格工艺下焊缝强度满足刀具切削要求,具体数值按工件标准做剪切试验确认。
Q7:多齿铣刀怎么保证各齿同时焊好?
靠均匀温场与专用刀架定位,多点控温把各齿温差压小,整把刀各齿钎料同步熔化,不出现个别虚焊。
Q8:支持旧刀修复打样吗?
支持。客户寄来待修复刀具与图纸,我们按刀型重新钎焊刀头并回寄,确认强度与尺寸后再提供批量方案与报价。
Q9:刀具炉报价怎么算?
按炉膛尺寸、真空机组与刀架工装核算,报价含主机、真空温控与专用架,多刀型专用工装按需选配。
Q10:标准型号交期多久?
标准型约30-45个工作日,专用刀架与非标炉膛按复杂度顺延,方案确认后排产。
Q11:对车间有什么要求?
需电源、冷却水与压缩空气,刀架与待焊刀具按工序流转,设备布置靠近刀具清洗与磨制工序更合理。
Q12:质保与售后怎么安排?
到厂安装培训并把常用曲线固化,质保期内远程或上门响应,提供易损件与维护建议。
东莞市志远工业设备有限公司提供超硬材料与数控刀具真空钎焊炉设计制造与刀头钎焊工艺服务,承接PCD/PCBN刀具来料打样与非标定制,欢迎刀具与工具厂家来厂考察。