




联系电话
13631572573




所属:成都真空钎焊炉
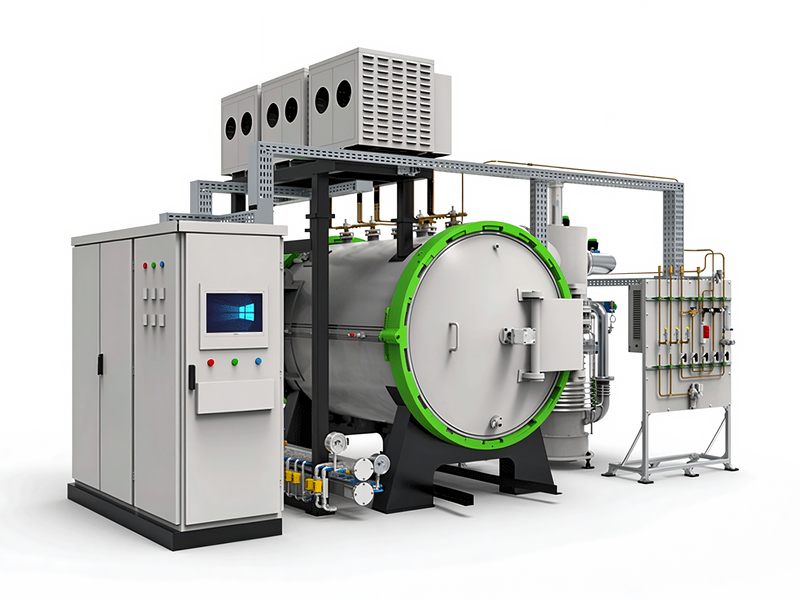
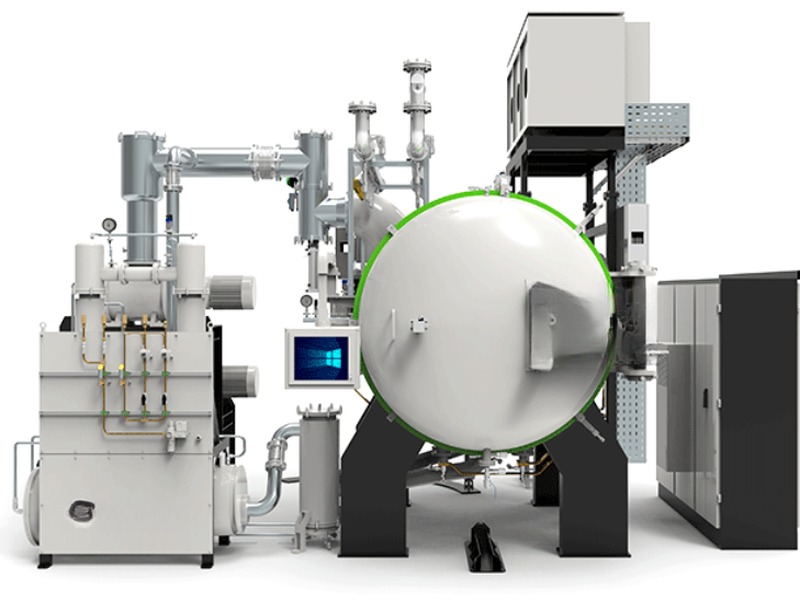
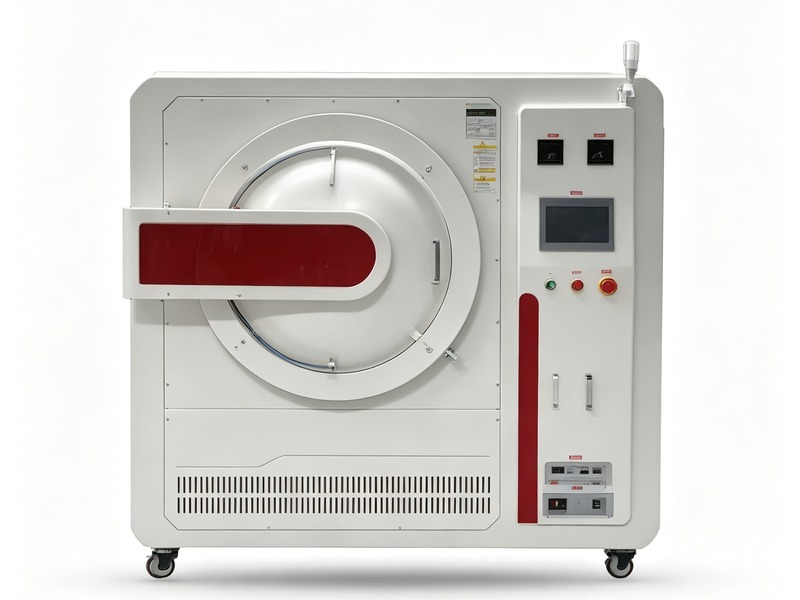
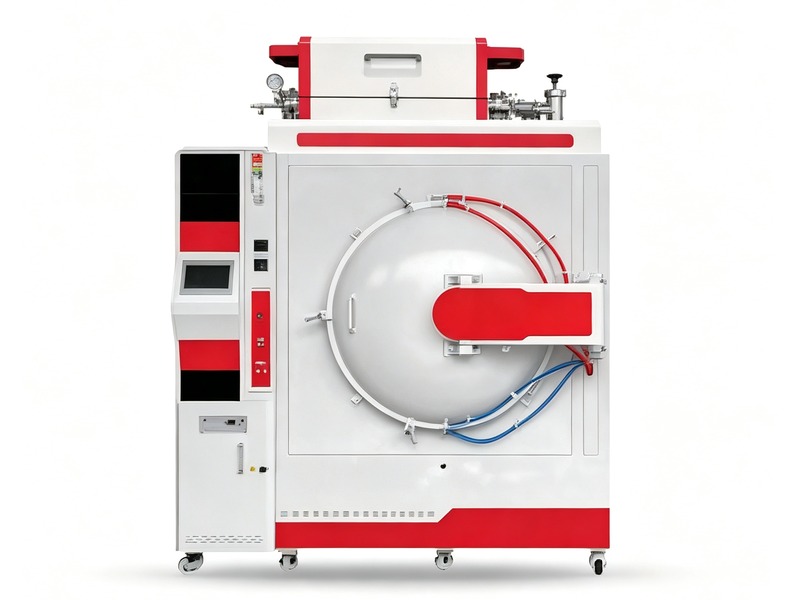
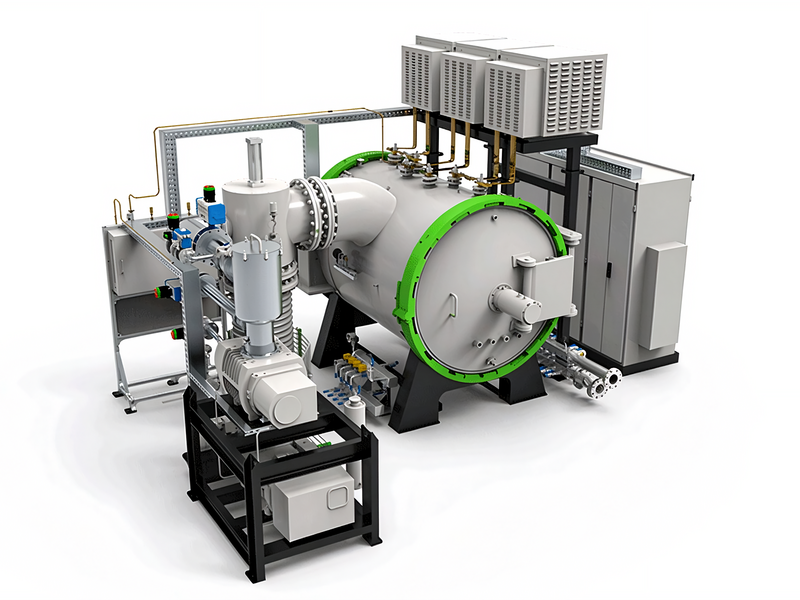
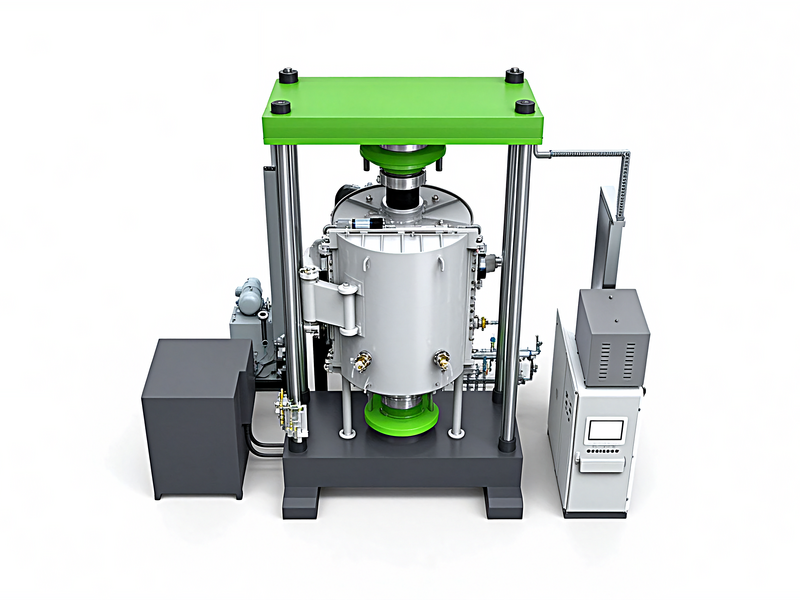
中温真空钎焊炉:单炉完成抽真空、升温、保温、冷却全过程后开门出料,常用钎焊温度650-950℃、最高温度1000℃、极限真空度≤6.7×10⁻³Pa、控温精度±1℃、温场均匀性±5℃、装炉量300-2500kg、单炉周期5-8小时,炉膛尺寸按工件非标设计,铜基银基钎料润湿填缝,不锈钢与结构件焊缝致密、表面光亮不氧化,一机多料、批产稳定,适配五金制品、汽车配件、结构件等行业批量生产,支持来料打样、非标定制与报价方案。
中温真空钎焊炉:常用钎焊温度650-950℃,极限真空度≤6.7×10⁻³Pa,温场均匀性±5℃,铜基银基钎料润湿填缝,不锈钢与结构件焊缝致密,适配五金制品、汽车配件、结构件等行业批量生产,支持来料打样、非标定制与报价方案。
中温真空钎焊炉是常用钎焊温度落在650-950℃区间的真空钎焊设备。这一区间覆盖铜基、银基、锰基等多数常用钎料,处理对象以不锈钢结构件、铜与铜合金件、低合金钢连接件为主:五金接头、汽配管件、不锈钢管件与法兰、铜换热器接头、机械结构件组件。它是真空钎焊里用量最大、覆盖面最广的一档。
中温炉承接的工件材料杂、批量大,既要焊缝强度,又要批产效率。不锈钢在这一温度下走铜或镍基钎料,铜件走银铜或磷铜钎料。设备按中温段加热效率、真空获取与多品种配方设计,通用性强,是五金与结构件厂家的主力炉型,这是它与专精低温、高温炉型的区别。一条产线常要同时应付不锈钢接头、铜管件与钢质小总成,炉型通用才能把设备利用率拉满。
不锈钢、铜、结构钢都在中温窗口内,一机多料,五金件与结构件厂家不必为每种材料配炉。
铜基银基钎料润湿好、填缝连续,接头强度与致密性满足结构件使用要求,抽检合格率稳定。
中温段升温冷却不拖沓,单炉周期可控,配合多层料架日炉次稳定,摊到每件成本合理。
多点控温把同炉工件温差压小,成批管件接头焊缝质量一致,按批检验、按批交付。
不同材料对应不同钎料与曲线,设备存多段程序,换产调用即可,适合多品种混线生产。
中温档隔热与功率需求适中,设备采购与日常能耗比高温炉更省,通用件厂性价比突出。
中温钎焊按"清洗—装配—抽真空—升温—钎焊—冷却"进行。不锈钢与铜件先去油去氧化膜,按图纸把接头与钎料预置,间隙留零点零几毫米。不锈钢表面易生成氧化膜,真空加热时靠钎料中的脱氧元素或活化机制破除,铜件则靠钎料自身润湿。
抽真空后升温。中温段升温速率适中,低温段充分排气脱气,接近钎料固相线时放慢均衡温区。铜基钎料熔点约千度上下,银铜共晶点更低,设备按所选钎料把温度卡在合适位置。不锈钢件在真空下加热不氧化,表面保持光亮。
钎焊保温段让钎料沿接头间隙铺展填缝。保温过长会溶蚀母材、过短填不满,设备把保温段温度波动压小。批量管件沿炉长分区控温,端部补偿。在温度分档序列里,比它低的真空钎焊炉低温档护热敏件、比它高的高温档接难熔合金,中温档承接大多数通用结构件。
冷却按材料选择:不锈钢随炉或充氩冷却,铜件注意防止晶粒粗大。整炉工件转外观、尺寸与必要的强度或气密抽检。设备把真空、炉门、冷却水联锁,工艺人员按材料调用曲线,换产只换料架与程序。
中温件批产还强调料架通用与换产效率。五金管件、接头形状杂,料架做成可调层距与定位销的形式,换产品时只调定位销与层距,不必重做整架;多备几套料架,炉前装好、炉后取出,设备利用率上去。同炉多品种混装时按相近温度与钎料归堆,避免高温件与低温件抢同一炉次,排产效率和焊缝质量都有保障。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 最高温度 | 1000℃ | 覆盖铜银钎料区间 |
| 常用钎焊温度 | 650-950℃ | 按母材与钎料设定 |
| 极限真空度 | ≤6.7×10⁻³ Pa | 不锈钢不氧化 |
| 工作真空度 | ≤5×10⁻³ Pa | 钎焊段维持 |
| 控温精度 | ±1℃ | 保温段稳定 |
| 温场均匀性 | ±5℃ | 同炉一致 |
| 温区数 | 2-4区 | 独立控温 |
| 压升率 | ≤0.6 Pa/h | 炉腔密封 |
| 升降温速率 | 1-10℃/min | 中温段可调 |
| 冷却方式 | 随炉冷/充氩冷 | 按材料选择 |
| 装炉方式 | 多层料架 | 按工件设计 |
| 参数/型号 | Y-ZW-45 | Y-ZW-56 | Y-ZW-68 | Y-ZW-810 | Y-ZW-1012 |
|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 400×400×500 | 500×500×600 | 600×500×800 | 800×600×1000 | 1000×700×1200 |
| 装载重量 (Kg) | 300 | 500 | 800 | 1500 | 2500 |
| 加热功率 (Kw) | 60 | 90 | 130 | 190 | 260 |
| 常用钎焊温度 (℃) | 650-950 | ||||
| 温区数 (区) | 2 | 3 | 3 | 4 | 4 |
| 真空度 (Pa) | 极限6.7×10⁻³ / 工作5×10⁻³ | ||||
| 压升率 (Pa/h) | ≤0.6 | ||||
| 冷却方式 | 随炉冷 / 充氩冷却 | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
不锈钢管件与法兰接头:不锈钢管接头、法兰、三通组件中温真空钎焊,焊缝光亮致密,适合五金与管路厂家批产。
铜与铜合金连接件:铜接头、铜换热器接头钎焊,银铜磷钎料润湿好,导电导热可靠,适合铜件加工企业。
汽车与机械结构件:汽配小总成、机械结构件接头真空钎焊,焊缝强度稳,适合汽配与结构件配套。
五金制品与工具:五金件、工具接头中温钎焊,批产一致,适合五金工具厂按标准件生产。
仪表与小型换热件:仪表接头、小型铜换热件钎焊,表面光亮,适合仪表与制冷配件厂家。
食品机械与厨卫五金件:不锈钢食品设备管件、厨卫五金接头中温真空钎焊,焊缝光洁易清洗,适合五金与机械配件厂家。
更多中温热工设备可查看真空热处理产品中心,按材料与产能选型。
Q1:中温炉到底覆盖哪些材料?
不锈钢、铜及铜合金、低合金钢结构件是主力,常用铜基银基钎料,是真空钎焊里通用性最强的一档。
Q2:不锈钢为什么要用真空炉钎焊?
不锈钢含铬,普通气氛高温加热易氧化变色,真空下表面光亮不氧化,焊缝致密,省去焊后酸洗。
Q3:铜件用什么钎料好?
铜件常用银铜或磷铜钎料,润湿性好,接头导电导热可靠,按强度与成本选牌号,打样验证。磷铜钎料自润铜件、不必另加钎剂,适合批量铜接头生产。
Q4:一炉周期多长?
中温段节奏适中,含抽气与冷却单炉约5-8小时,配风冷可缩短,以打样节拍为准。批量排产时可按两班测算日炉次,再据此配料架数量。
Q5:多材料混产怎么安排?
不同材料分炉次执行各自曲线,专用料架防止钎料交叉,换产调用对应配方即可。
Q6:焊缝强度能满足结构件吗?
合格工艺下接头强度满足一般结构件要求,具体按工件标准做拉伸或剪切试验确认。对承受动载或压力的关键接头,打样阶段同步做疲劳或爆破验证更稳妥。
Q7:来料打样怎么弄?
客户寄来工件与图纸,按材料试焊回寄,检测焊缝与强度,确认工艺后报方案与报价。打样时会把不同接头的钎料与间隙对照记录下来,供车间批量生产时直接套用。
Q8:中温炉报价怎么算?
按炉膛、真空机组与料架核算,通用性配置性价比高,报价含主机与安装调试。
Q9:标准交期多久?
标准型约30-45个工作日,非标炉膛按复杂度顺延。中温件厂家常需多型号配线,可一次规划多台,统一排产缩短整体交付周期。
Q10:现场要求?
电源、冷却水与充氩条件,设备布置靠近清洗与装配工序,地面按型号承重核对。中温件批量大,建议在炉前留出备料与料架周转区,炉后留出检漏与转序通道。
Q11:多品种换产方便吗?
曲线与料架按材料存档,调用即换,中温炉一机覆盖多数通用结构件。
Q12:售后怎么安排?
到厂安装培训,常用曲线固化,质保期内远程或上门响应。中温件品种杂,我们把常用材料配方与料架对照表一并交付,车间换产时按表调用即可。
Q13:中温炉和专用不锈钢钎焊炉有什么区别?
专用炉针对单一材料做了温控与工装优化,长期大批量单一材料更省心;中温炉一机多料,适合材料杂、批量中等的综合五金厂。选型按主力材料与年产量权衡。
东莞市志远工业设备有限公司提供中温真空钎焊炉设计制造与不锈钢铜件钎焊工艺服务,承接五金与结构件来料打样与非标定制,欢迎汽配与五金厂家来厂考察。