




联系电话
13631572573




所属:成都真空钎焊炉
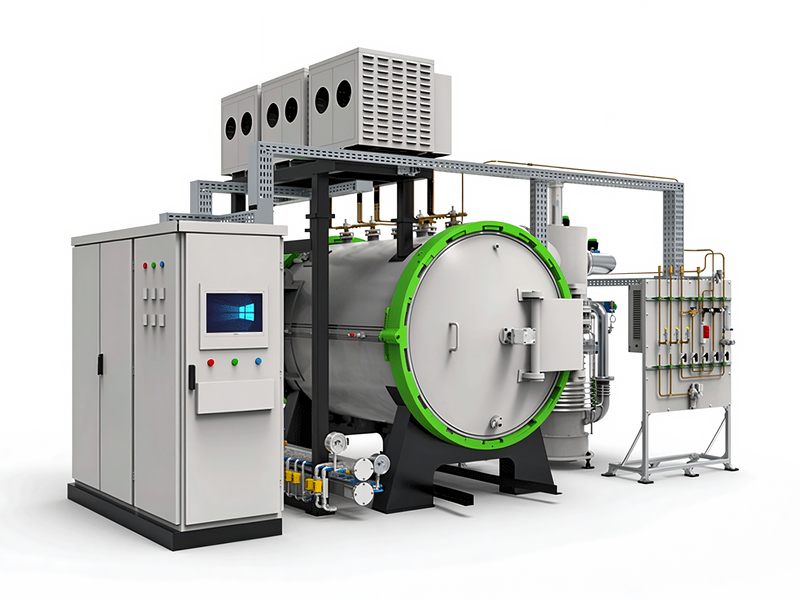
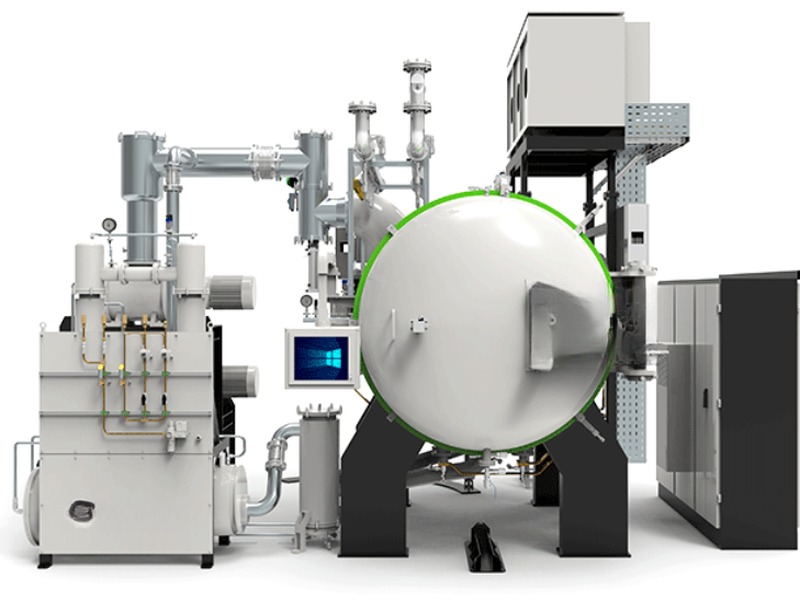
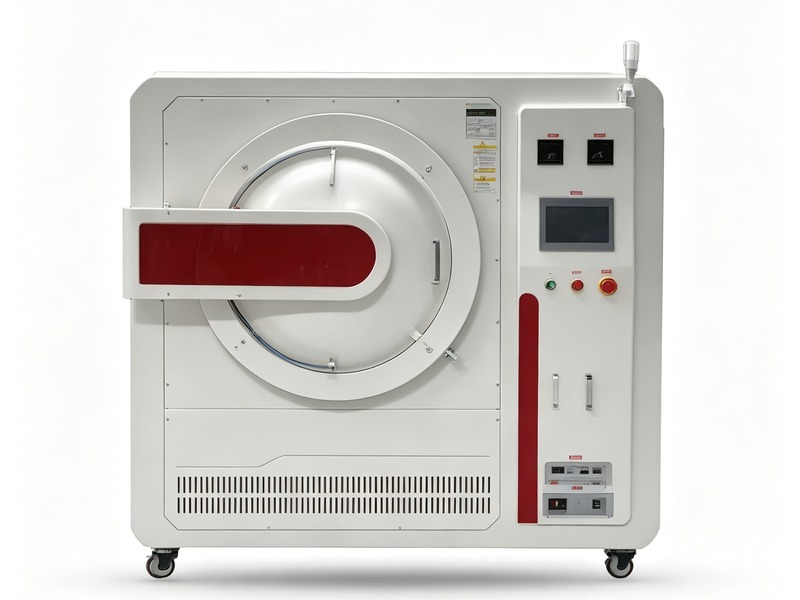
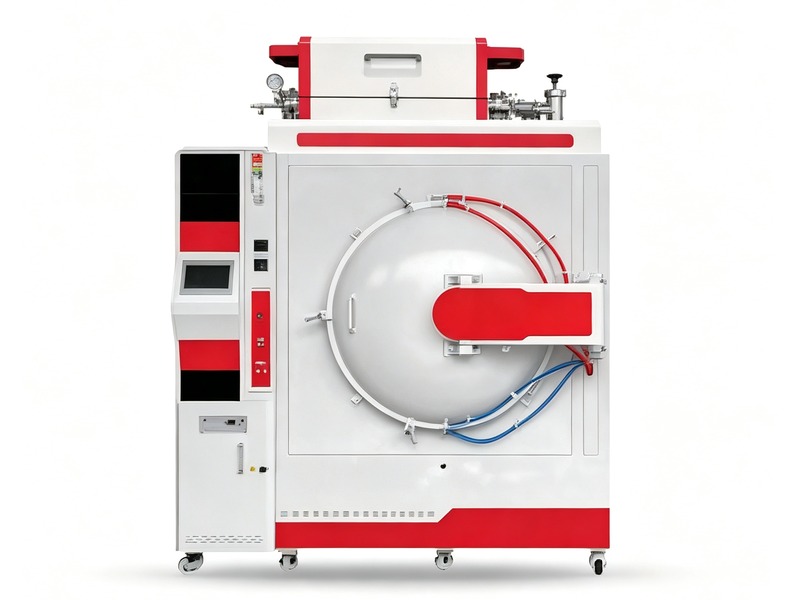
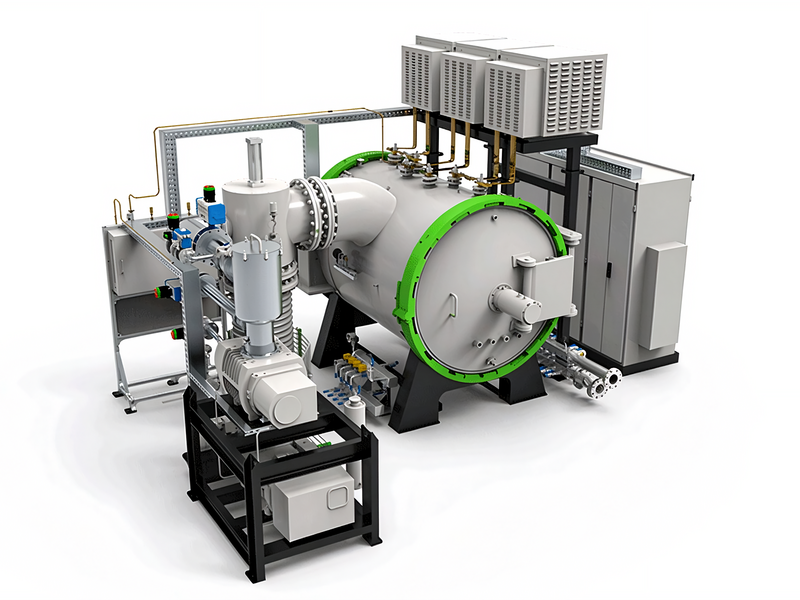
真空铝钎焊炉:单炉完成抽高真空、升温、保温、冷却全过程后开门出料,常用钎焊温度580-620℃、最高温度700℃、极限真空度≤6.7×10⁻⁴Pa、控温精度±1℃、温场均匀性±3℃、装炉量500-3000kg、单炉周期4-6小时,炉膛尺寸按工件非标设计,含镁铝硅钎料破碎氧化膜,铝件焊缝致密无泄漏、焊后光亮少变形,适配新能源、制冷空调、铝结构件等行业批量生产,支持来料打样、非标定制与报价方案。
真空铝钎焊炉:常用钎焊温度580-620℃,极限真空度≤6.7×10⁻⁴Pa,温场均匀性±3℃,含镁铝硅钎料破碎氧化膜,铝件焊缝致密、变形小,适配新能源、制冷空调、铝结构件等行业批量生产,支持来料打样、非标定制与报价方案。
真空铝钎焊炉是专用于铝及铝合金工件真空钎焊的设备。它处理的是铝板拼接件、铝制流道与水冷板、铝蜂窝夹芯、汽车铝散热器、铝合金结构件。铝件的麻烦在于表面那层致密氧化膜——它熔点远高于铝母材,普通钎料沾不上去,必须靠真空加含镁钎料的特殊机制才能焊。这类工件批量大、焊缝藏在流道内部,一次焊不好就整板报废,所以对设备的稳定与一致性要求很高。
铝钎焊温度卡在580-620℃,离铝母材熔点很近,温度稍高就过烧塌陷。设备围绕窄温区控温、均匀温场与镁元素管理设计:炉膛要抽得够高真空,让含镁钎料里的镁挥发去还原氧化膜;温场要匀,否则大板某处熔化、某处没化。这是它区别于一般钢件钎焊炉的核心难点,也是铝件批量焊好焊稳的关键。
含镁铝硅钎料在真空下挥发镁原子,还原破坏铝表面氧化膜,钎料得以铺展,铝件不必酸洗就能焊,工序干净。
铝钎焊窗口离熔点近,设备把保温段温度波动压到±1℃,大板不出现局部过烧或欠焊,成品率高。
真空下钎料脱气充分、填缝连续,流道与水冷板类工件焊后通水通压不渗,检漏合格率稳定。批量铝板按批检验、按批交付,返修率低。
多点多区控温把板面温差压到±3℃,半米以上铝板各部位钎料同步熔化,整板质量一致,边角不虚焊。
真空保护铝表面不氧化,焊后光亮少酸洗;整体加热对称升降,铝板翘曲小,平面度便于装配。
铝钎焊的关键是对付氧化膜。氧化铝膜致密、熔点约两千度,而铝母材六百多度就软,钎料根本穿不透。真空铝钎焊用含镁的铝硅钎料:升温到接近钎焊温度时,钎料里的镁挥发出来,在真空环境中与氧化膜反应,把膜还原破碎,液态铝硅钎料趁机在裸露的铝面上铺展填缝。
真空度是镁活化的前提。炉内残留氧和水汽多了,镁先被氧消耗,膜就破不干净,钎料润湿性差、出现虚焊。设备先把炉腔抽到高真空再升温,低温段长时间排气,把工件缝隙里的水汽抽走,让镁留在界面干活。
温度曲线讲究一个"准"字。低温段透热排气,中温段放慢均衡温区,接近共晶点时短时保温让铝硅钎料流动填缝;保温过长会溶蚀母材、流道塌陷,过短填不满。大板沿炉长分区补偿端部散热。同属铝钎焊体系的真空铝钎焊炉在温度窗口与镁活化机制上同源,是铝件选型的直接参照。
冷却阶段在真空或充氩下进行,冷速影响铝板翘曲:太快拉大收缩差,太慢拖炉时。设备把充氩节奏编入程序。焊后工件转水压检漏与干燥,合格品流转装配。工艺人员按工件调用曲线,换产只换料架与程序。
铝件批产还讲究料架轻盈与装炉层次。铝板薄、热容小,料架用轻质耐热材料减少多余热容拖慢升降温;多层料架把铝板分层平放,层间留气隙让气流均匀。镁挥发物会在炉膛沉积,定期清炉即可,不影响后续炉次。规范装炉加上均匀温场,同批铝板检漏一次合格率更稳。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 最高温度 | 700℃ | 覆盖铝钎焊共晶区间 |
| 常用钎焊温度 | 580-620℃ | 按铝牌号与钎料设定 |
| 极限真空度 | ≤6.7×10⁻⁴ Pa | 镁活化前提 |
| 工作真空度 | ≤5×10⁻³ Pa | 钎焊段维持 |
| 控温精度 | ±1℃ | 窄窗口 |
| 温场均匀性 | ±3℃ | 大板一致 |
| 温区数 | 3-6区 | 沿炉长控温 |
| 压升率 | ≤0.5 Pa/h | 炉膛密封 |
| 钎料类型 | Al-Si-Mg箔/膏 | 含镁活化 |
| 冷却方式 | 随炉冷/充氩冷 | 按板厚选择 |
| 温控程序 | 30段可编程 | 配方存档 |
| 参数/型号 | Y-LJ-609 | Y-LJ-712 | Y-LJ-815 | Y-LJ-1020 | Y-LJ-1224 |
|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 600×300×900 | 700×350×1200 | 800×400×1500 | 1000×450×2000 | 1200×500×2400 |
| 装载重量 (Kg) | 500 | 800 | 1200 | 2000 | 3000 |
| 加热功率 (Kw) | 90 | 120 | 160 | 240 | 330 |
| 常用钎焊温度 (℃) | 580-620 | ||||
| 温场均匀性 (℃) | ±3 | ||||
| 真空度 (Pa) | 极限6.7×10⁻⁴ / 工作5×10⁻³ | ||||
| 压升率 (Pa/h) | ≤0.5 | ||||
| 冷却方式 | 随炉冷 / 充氩冷却 | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
铝水冷板与流道件:铝制冷板、流道板真空铝钎焊,焊缝致密耐压,适合新能源与散热行业批量生产。
汽车铝散热器与空调箱:铝散热器芯体、空调箱体真空钎焊,镁活化破膜、焊后光亮,适合汽车热配套厂。
铝蜂窝夹芯结构:铝蜂窝板、蜂窝夹芯真空钎焊,芯子不塌、面板贴合,适合轻量化结构件厂家。
铝合金结构件与箱体:铝壳体、铝框架真空钎焊,变形小、焊缝外观好,适合铝结构件加工企业。
制冷铝制换热器:商用空调、冷冻设备铝换热器真空钎焊,耐冷媒不渗漏,适合制冷设备厂。
新能源电池托盘铝件:电池托盘、铝结构件真空钎焊,焊缝密封耐振,适合新能源汽车铝配套件厂家。
更多铝钎焊设备可查看真空热处理产品中心,按铝板尺寸与产能选型。
Q1:铝件为什么非要真空钎焊?
铝氧化膜致密、流道封闭,普通焊法焊不透膜;真空加含镁钎料还原氧化膜,钎料才能润湿,这是铝件真空钎焊的根本原因。含镁量、真空度与温度窗口三者匹配,铝板才不塌、流道才不堵,打样时会把这几个参数一起锁定。
Q2:铝件焊前还要酸洗吗?
真空铝钎焊靠镁活化破膜,焊前做好去油清洗即可,一般不必酸洗,表面质量要求高时可做碱洗试验。清洗方式按油污程度定。
Q3:镁含量多少合适?
钎料含镁量影响活化效果,过低膜破不干净,过高挥发污染炉膛,常用范围按铝牌号定,打样时锁定。同批铝板钎料批次一致,活化效果才稳。
Q4:大板焊后翘曲怎么控制?
靠均匀温场、夹具约束与平缓升降温,板越薄幅越大越要慢冷,必要时加校形,平面度写入协议。
Q5:一炉周期多长?
含抽气、升温、保温与冷却,铝钎焊单炉约4-6小时,配风冷可缩短,以打样节拍为准。批量排产时按两班测算日炉次,再据此配料架数量与备料工位。
Q6:流道堵塞是什么原因?
多为钎料过量流淌入流道、装配错位或保温过长,控制钎料量与保温时间、改进定位即可改善。打样时会把钎料涂布位置标清楚。
Q7:支持铝件打样吗?
支持。客户寄来铝板组件与图纸,按耐压检漏要求试焊回寄,确认工艺后报方案。打样会把钎料量、间隙与温度窗口记成工艺卡,供批量生产直接套用。
Q8:铝钎焊炉报价怎么算?
按炉膛、真空机组与温区数核算,大板温场均匀性配置影响价格,按需选配。报价含主机、真空温控与料架,打样确认工艺后再出正式方案。
Q9:标准交期多久?
标准型约30-45个工作日,宽幅非标炉膛按复杂度顺延。铝件批量大,常一次规划多台同配料架,统一排产缩短整体交付。
Q10:镁挥发会不会污染炉膛?
会有少量沉积,定期清炉即可,排气段把挥发物抽走,不影响后续炉次。清炉记录留存,保持真空与温场稳定,沉积严重时一并更换隔热件。
Q11:多牌号铝材能同炉做吗?
不同铝合金钎料与温度窗口不同,分炉次调用对应配方,专用料架防止交叉。同一批次用同牌号料。
Q12:售后怎么安排?
到厂安装培训,常用曲线固化,质保期内远程或上门响应。
Q13:镁挥发沉积怎么清理?
定期清炉炉膛与隔热件,排气段把挥发物抽走,沉积不影响下批。清炉记录留存,保持真空与温场稳定。
东莞市志远工业设备有限公司提供真空铝钎焊炉设计制造与铝件钎焊工艺服务,承接水冷板、铝散热器来料打样与非标定制,可配合客户完成镁活化工艺窗口验证,欢迎铝结构件厂家来厂考察。