




联系电话
13631572573




所属:大庆真空管式炉
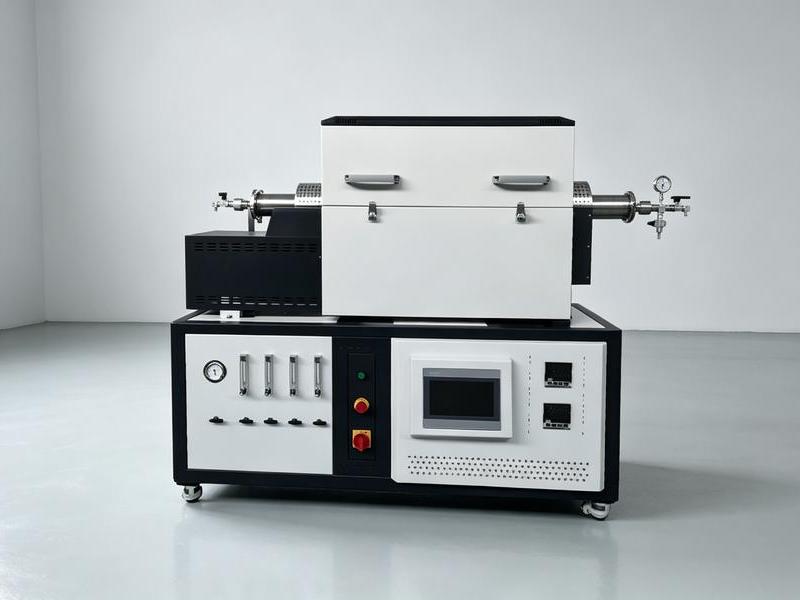
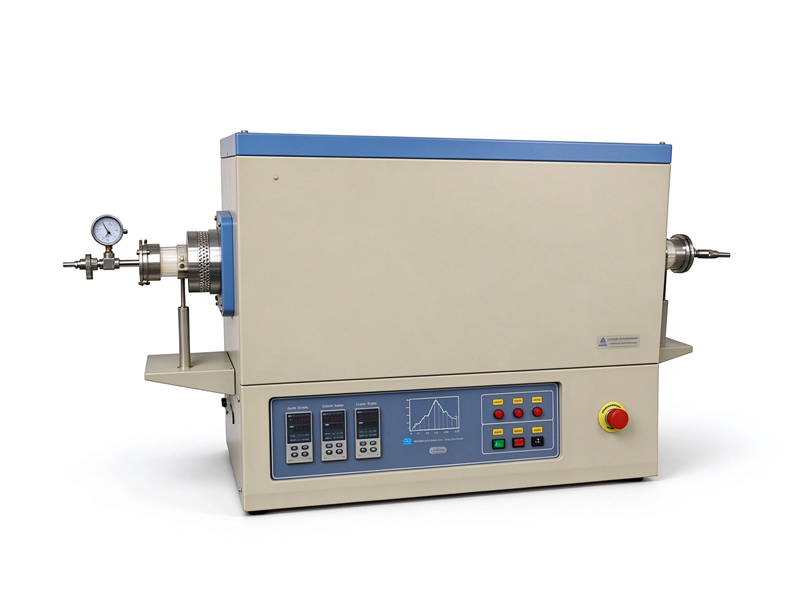
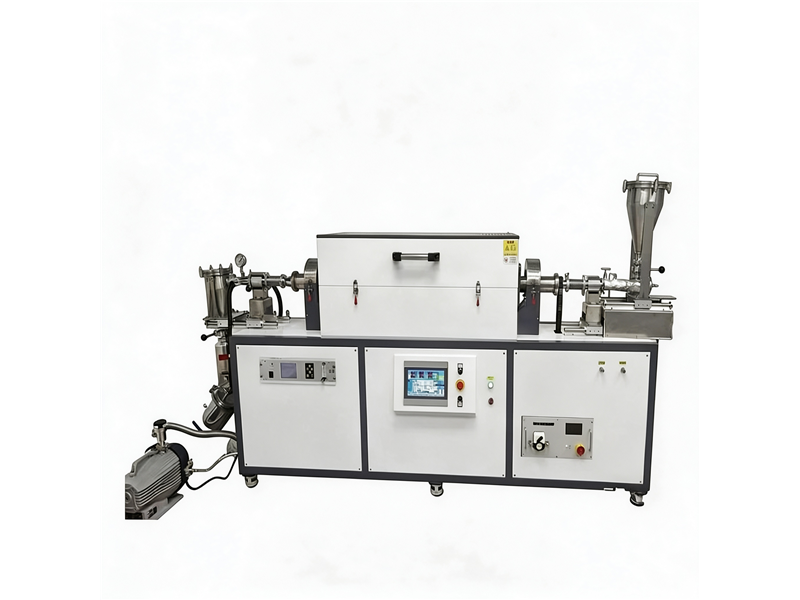
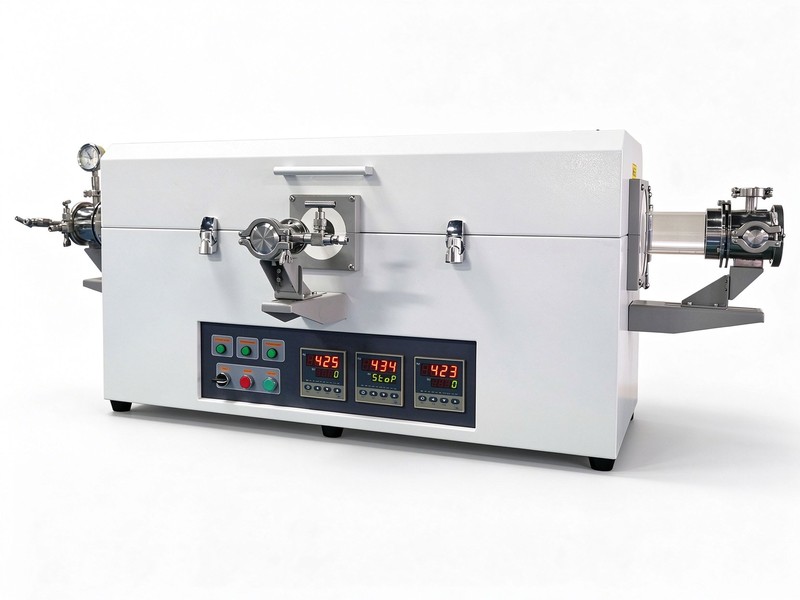
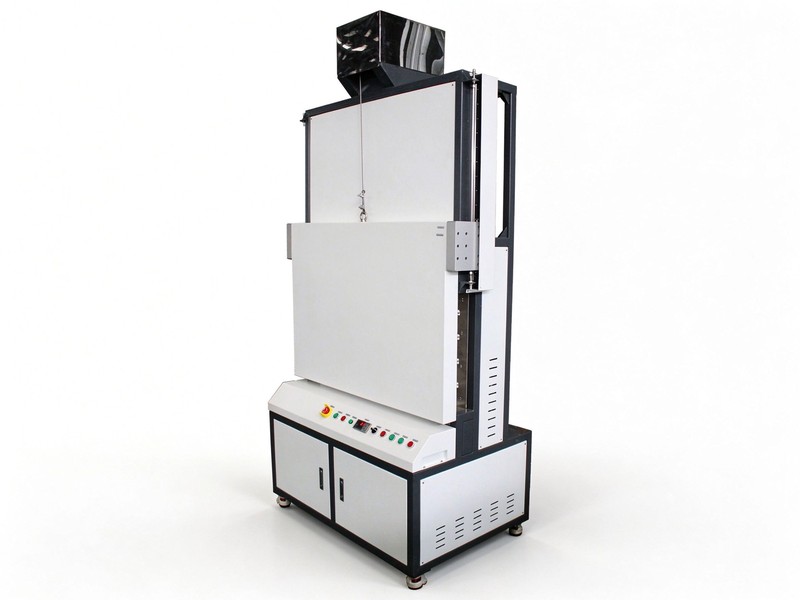
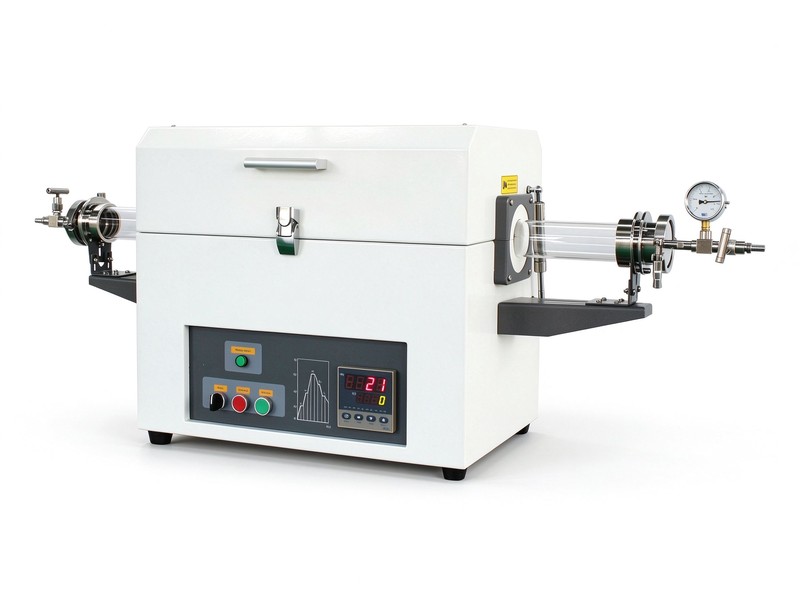
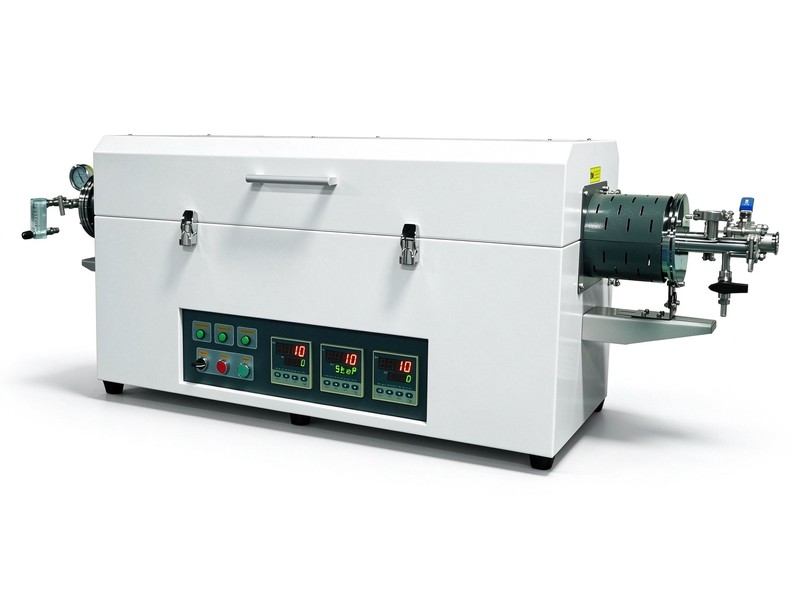
管式真空渗氮炉在480至580℃密封炉管内抽真空后脉冲通入氨气,新鲜气氛在抽气与充气交替中到达盲孔和狭缝,氮原子渗入表层形成氮化物层与扩散层,白亮层可按要求控制,本底真空≤100Pa,配流量计、真空机组、尾气吸收与程序控制,温度低、变形小、表面银灰光洁,服务模具、齿轮、液压件等领域,支持来料打样、非标定制与报价方案。
管式真空渗氮炉在480至580℃密封炉管内抽真空后脉冲通入氨气,新鲜气氛在抽气与充气交替中到达盲孔和狭缝,氮原子渗入表层形成氮化物层与扩散层,白亮层可按要求控制,本底真空≤100Pa,配流量计、真空机组、尾气吸收与程序控制,温度低、变形小、表面银灰光洁,服务模具、齿轮、液压件等领域,支持来料打样、非标定制与报价方案。
渗氮在钢件表面渗入氮原子,形成高硬度的氮化物层和氮扩散层,处理温度只有五百度上下,且处理后通常随炉冷却、不再淬火,因此变形很小,适合精密零件和模具。与渗碳相比,渗氮温度低、工序短(热处理意义上)、硬度高且有一定耐蚀性,但层深较薄、周期较长。管式真空渗氮炉采用低压脉冲方式供气,解决了普通气体氮化炉中盲孔、狭缝气氛呆滞、白亮层不均的问题。
设备由密封炉管、端部法兰、加热元件、工件料架、氨气与氮气气路、流量计、真空机组、压力控制、尾气吸收装置和程序控制组成。炉管体积小,抽气和充气快,脉冲周期短,适合中小批量精密件;对需要离子渗氮的工艺,可在炉内增设电极与直流脉冲电源,按产品要求选择气体脉冲或离子方式,方案中分别说明。
渗氮层的性能来源:氮化物硬度高且在较高温度下仍较稳定,使零件在摩擦和热影响下保持尺寸;扩散层引入残余压应力,有利于疲劳寿命。与渗碳淬火件相比,渗氮件承载层较薄,适合以磨损、疲劳为主而非大冲击压碎的工况,选型时按受力性质判断。
脉冲工艺循环为:把炉管抽真空,使工件狭缝中的残气抽出;充入氨气至设定压力并保温,氨在钢表面析出活性氮原子渗入,氢等副产物被带走;再次抽真空、充气,如此反复。每次抽气都把盲孔、叠放间隙中的旧气更新,因此深孔、型腔表面也能获得均匀渗层,这是脉冲渗氮相对常压氮化的突出优点。
渗氮周期的安排有其规律:层深增长随时间逐渐减缓,初期快、后期慢,过深的层深耗时急剧增加,设计上一般按实际磨损量确定层深,不盲目追求厚层。工艺表给出常用钢种在典型温度下的层深与时间对应关系,再按炉批实测微调,避免无谓延长保温。
氮势决定表面化合物形态:氮势高时表面形成连续白亮层(ε、γ′氮化物),硬度高、耐蚀性好,但过厚的白亮层会脆、易剥落;氮势低时获得以扩散层为主的组织,适合承受冲击的零件。通过调节氨流量、压力和脉冲制度控制氮势,可做到无白亮层、单相白亮层或指定厚度,满足不同服役要求。
钢种对渗氮的响应不同:含铬、钼、铝、钒等氮化物形成元素的钢种渗氮后硬度高,专用渗氮钢效果突出,普通碳钢也能渗氮但硬度较低;合金元素影响氮的扩散,制定周期时参考该钢种的渗氮特性,不能照搬别的材料,前期热处理状态也要一并说明。
不锈钢渗氮要先破除表面钝化膜,否则氮原子难以渗入,脉冲工艺通过反复抽气和气氛作用帮助活化表面,也可在炉内配合氯化物活化(专用制度);低温渗氮在提高不锈钢硬度的同时尽量保留耐蚀性,温度过高会析出铬的氮化物使耐蚀性下降,温度选择需权衡。
不锈钢的低温渗氮:在四百多度的低温区间长时间处理,可形成高硬度的氮过饱和层而尽量不析出铬氮化物,保留耐蚀性;该工艺周期长、对表面洁净要求高,钝化膜去除与渗氮在同一炉连续完成,减少二次钝化,具体硬度和耐蚀性以试样检测为准,不与普通渗氮混用曲线。
介质以氨气为主,也可用氨裂解气或氨氮混合气,流量经流量计控制;尾气含未分解氨和氢气,经水吸收或专用处理装置后在安全位置排放,炉压异常、断水时报警。氨气有刺激性,设备法兰和管路密封可靠,车间保持通风,操作规程列明泄漏应急,气瓶集中放置。
炉管常用耐热钢内胆,耐氨、抗磕碰,也可按实验用途选石英管;长期接触氨的部件按耐蚀要求选材,密封件采用耐温耐氨材质。工件在料架上分层摆放并留气路,不锈件与普通钢件分开处理,防止表面污染。相关真空热处理设备可在真空炉栏目中查看,本机型按渗氮工艺配置脉冲气路。
离子渗氮的特点供选型参考:在低压氮氢气氛中,工件接阴极,辉光放电使氮氢离子轰击表面,溅射去除钝化膜并渗入氮,渗速较快、氨耗少、白亮层可控;但工件形状造成的辉光不均需靠屏蔽和工装解决,装炉调试比气体法费时,批量稳定后效率高。
冷却在保护状态下进行:渗氮结束后在氨或氮气氛中随炉冷却到较低温度再出炉,工件表面保持银灰色,不氧化;冷却速率可按变形要求放慢。设备记录每炉的脉冲曲线和炉压,配合硬度、层深检测形成批次档案。
炉管与气氛维护方面:氨在高温下对部分铜件有侵蚀,相关管路阀件按耐氨配置;炉内长期使用会有薄氮化物沉积,定期清洁料架和炉管,密封圈按周期更换。水吸收装置定期换水,吸收液按车间规定处理,不直接排放,更换记录纳入点检表。
| 参数项 | 参考值 | 工艺说明 |
|---|---|---|
| 额定温度 | 650/700℃ | 按炉管选 |
| 渗氮温度 | 480-580℃ | 常用520-560℃ |
| 工艺介质 | NH₃ | 氨裂解气/混合气可选 |
| 脉冲方式 | 抽真空-充气交替 | 周期可调 |
| 工作压力 | 数十-数千Pa | 按制度设定 |
| 本底真空 | ≤100Pa | 机械泵 |
| 炉管材质 | 耐热钢/石英 | 密封法兰 |
| 气路通道 | 氨+氮 | 流量计控制 |
| 控温精度 | ±2℃ | 程序曲线 |
| 冷却方式 | 气氛保护随炉冷 | 防氧化 |
| 装载方式 | 料架分层 | 按炉管配 |
| 尾气处理 | 水吸收/专用装置 | 含报警 |
| 供电电源 | AC220V/380V | 按功率配置 |
注:参数可根据客户工艺需求做调整,支持非标定制。
模具与工装:塑料模、压铸模、冲模及夹具、检具,渗氮后表面硬度高、抗咬合,处理温度低、型腔变形小,修模量少。
齿轮与液压件:精密齿轮、主轴、丝杠、阀门和液压件,扩散层提高疲劳强度,可控白亮层提高耐磨与耐蚀性,适合不再精加工的成品件。
不锈钢与科研:不锈钢小件表面硬化,以及钢种渗氮特性、低温组织研究,脉冲数据完整、便于取样,离子方式可在同一平台扩展。
刀具与耐磨件:高速钢刀具、丝杆、导轨、凸轮等零件渗氮后耐磨、抗咬合,处理安排在淬火回火之后,温度低于回火温度,不降低原有硬度;精密件处理后只做少量研磨或直接装配,工艺顺序在排产时注明。
高真空气氛配置可查看高真空气氛管式炉,按工件尺寸选型。
选型时请提供:钢种与前期热处理状态、零件尺寸、要求硬度(注明试验力条件)与层深、是否要求白亮层及其厚度、月产量。据此确定炉管、介质制度和冷却方式,技术协议写明验收项目,首件随炉试样确认,数据随批交付,便于客户复验。
对于多品种共用设备的车间,建议把常用钢种的曲线编号与装料图一并固化,换产时只改编号、不临时改参数;新钢种先走小批量验证,确认硬度梯度和变形量后纳入正式配方库,这样既保留设备的柔性,又避免频繁调试带来的波动。
Q1:渗氮和渗碳怎么选?
要求变形小、表面高硬度耐磨、零件可低温处理选渗氮;要求较深硬化层、承受大接触应力可选渗碳,按工况确定。
Q2:渗氮温度多少?
常用520至560℃,温度高渗速快但硬度和耐蚀性可能下降,按钢种与性能要求选择。
Q3:一炉要多长时间?
随层深,从十几小时到数十小时不等,渗氮速率较慢,时间以达到层深和硬度为准。
Q4:白亮层是什么,能不要吗?
白亮层是表面氮化物化合物层,耐磨耐蚀但性脆;可通过氮势控制做到无白亮层或指定厚度,按受力状况提出要求。
Q5:脉冲渗氮好在哪里?
反复抽气充气更新盲孔狭缝气氛,渗层均匀、工艺重复性好,并能控制氮势,适合复杂精密件。
Q6:不锈钢渗氮后还耐腐蚀吗?
低温渗氮可在提高硬度的同时尽量保留耐蚀性,温度过高会损害耐蚀性,需按材料确定工艺。
Q7:气体渗氮和离子渗氮怎么选?
气体脉冲适应性广、装炉简单;离子渗氮渗速快、节能、可控性强但对装炉和工件要求高,可在方案中比较。
Q8:氨气安全吗?
设备密封可靠,尾气经吸收处理,配报警与通风,按规程操作可满足安全要求。
Q9:渗氮后还要淬火吗?
一般不需要,渗氮后随炉冷却即可,因此适合成品件,工序安排在精加工之后、少量研磨之前。
Q10:支持来料打样吗?
支持。客户提供工件、钢种和层深或硬度要求,我们按制度处理,反馈硬度、层深与金相,确认后报价。
Q11:安装条件有哪些?
需配电源、氨与氮气源、排风、尾气位置及平整地面,就位检漏后由技术人员调试。
Q12:交货周期和售后如何?
标准机型约40至60个工作日,非标离子电源与气路顺延;负责安装调试、首炉配合与培训,质保期内响应问题。
本页产品参数为典型配置,实际以出厂实测数据与签订的技术协议为准。
东莞市志远工业设备有限公司专注真空热工设备制造,可为客户提供管式真空渗氮炉工艺试验、设计制造、安装调试与操作培训服务,欢迎来厂考察、来料打样。