




联系电话
13631572573




所属:大庆真空管式炉
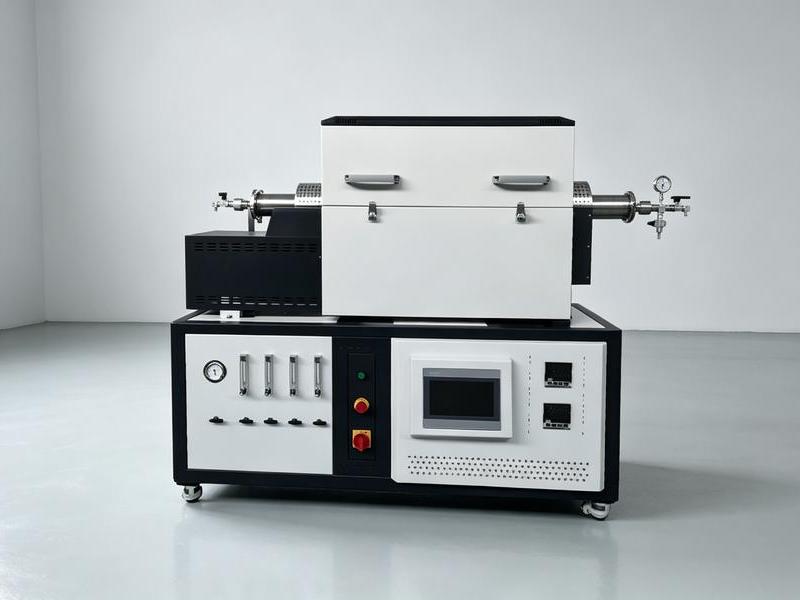
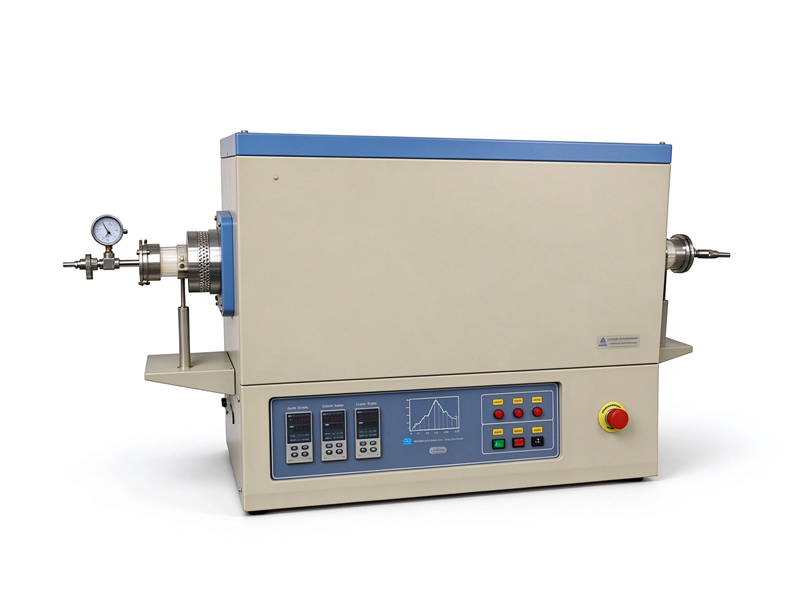
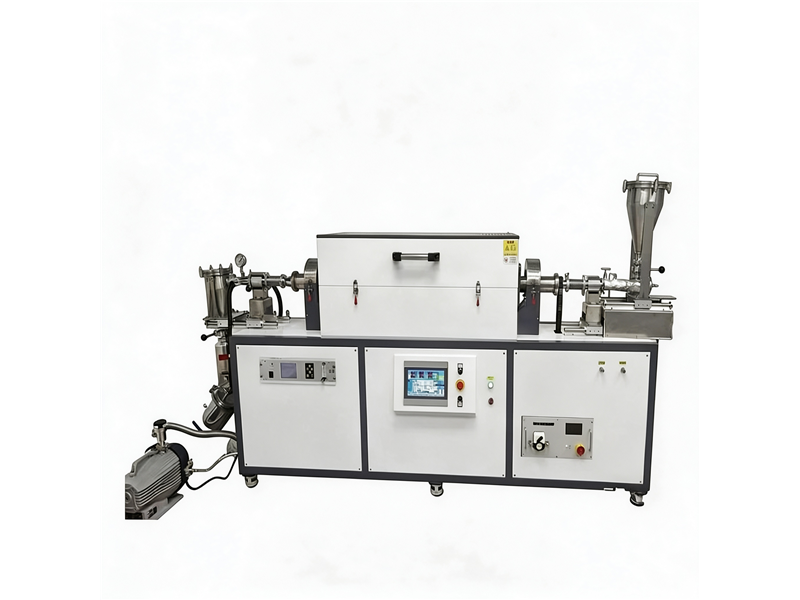
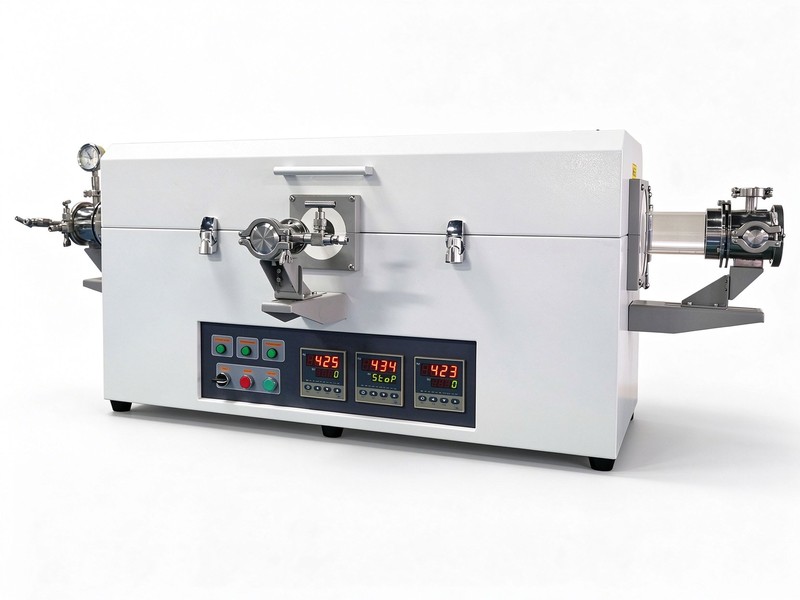
管式真空熔炼炉在密封炉管内由中频感应线圈加热坩埚中的炉料,在真空或氩气分压下完成熔化、脱氧精炼与炉内浇铸,最高温度1700℃,容量1至30kg,工作真空度≤5×10⁻²Pa,坩埚可换石墨、刚玉或镁砂材质,配锭模、真空机组、红外测温与水冷炉体,合金纯净、成分均匀,服务精密合金、磁性材料、科研铸造等领域,支持来料打样、非标定制与报价方案。
管式真空熔炼炉在密封炉管内由中频感应线圈加热坩埚中的炉料,在真空或氩气分压下完成熔化、脱氧精炼与炉内浇铸,额定温度1700℃,容量1至30kg,工作真空度≤5×10⁻²Pa,坩埚可换石墨、刚玉或镁砂材质,配锭模、真空机组、红外测温与水冷炉体,合金纯净、成分均匀,服务精密合金、磁性材料、科研铸造等领域,支持来料打样、非标定制与报价方案。
熔炼合金时,空气是许多质量问题的来源:高温熔体吸气,氢、氮溶入金属,凝固后形成气孔和疏松;元素被氧化生成夹杂,活泼合金元素烧损严重,成分难以稳定。真空熔炼在低压下熔化金属,气体从熔体中逸出,氧化受到抑制,并可通过精炼制度脱氧、去除夹杂。管式真空熔炼炉以管状密封腔为炉体,配置感应加热和坩埚,适合公斤级到几十公斤的小批量合金熔炼与铸造。
设备由炉管炉体、端盖、感应线圈与中频电源、坩埚及坩埚座、锭模或浇铸机构、真空机组、氩气分压气路、测温元件、冷却水系统和控制系统组成。与大型真空冶炼炉相比,管式小炉装料少、抽空快、更换合金品种方便,特别适合科研单位做配方、企业做母合金和小批量精密铸件,也可用于废旧合金的重熔回收。
车间布置时,管式熔炼炉对地基和供电的要求与容量对应:小容量炉可用普通地坪,大容量需考虑中频电源占地与冷却;设备上方留出吊运坩埚和检修的空间,气瓶集中放置。方案提供设备外形、水电接点和抽排气位置,便于投产前完成准备,避免就位后返工。
按加热方式,设备以中频感应为主,感应搅拌使熔体温度和成分均匀;对温度要求不高或无感应条件的场合,可选电阻辐射加热。按出料方式,可在炉内倾转坩埚浇入锭模,也可将熔体在坩埚中凝固成锭,具体按产品形状配置,方案阶段确认坩埚容量与锭模尺寸。
中频感应熔炼的原理是:感应线圈通入中频交流电,在线圈包围的空间产生交变磁场,处于其中的金属炉料内部感应出涡流,电流在炉料电阻上发热直至熔化;磁场还对熔体产生搅拌作用,使熔池上下翻动,温度均匀、合金元素分布一致,这对多组元精密合金尤为重要。
中频电源采用可控硅或IGBT变频,频率和功率可调,小容量炉频率偏高、大容量炉频率偏低,电源与线圈通过电容柜匹配;熔炼过程按预热、熔化、精炼、浇铸分段给功率,曲线可存储。
炉前成分控制:小批量精密合金常在熔炼中取样做快速分析,成分不足时补加元素,补加料经预热后从加料口加入,减少温度回落;含易烧损元素的合金,在精炼后期、浇铸前补入,提高收得率,具体补加制度按合金成分表执行。
喷溅的预防:炉料含水、油污或带锈,在真空高温下气体骤然析出,会带着熔滴喷向炉壁和观察窗;装料前对炉料清洁、干燥,坩埚装料不过满,熔化初期缓慢给功率,可有效控制喷溅,观察窗配防护挡板,保持测温视线。设备对过流、缺水、超温设保护,中频部分与炉体可靠连接并屏蔽,减少干扰。
真空制度随熔炼进程变化:装料后先抽本底真空,漏气率满足要求后再送电;熔化期气体大量析出,真空机组维持抽气,必要时缓慢提升功率防止喷溅;精炼期在高温保温,让气体和夹杂物充分上浮(注意避免极限词)。对含易挥发元素的合金,在熔化后期充氩分压,抑制元素挥发损失。
温度测量与控制:熔体温度用红外测温或浸入式热电偶测量,红外通过观察窗对准熔池表面,按材料设置发射率;小炉也可依据功率经验与坩埚状态判断。浇铸温度按合金和铸型要求控制,过热不足浇铸流动性差,过热过多会吸气、晶粒粗大,工艺表给出常用合金的参考温度。
坩埚是熔炼的容器,材质按合金选择:石墨坩埚耐高温、导热好,适合多数黑色与有色合金,但对碳敏感的材料不宜使用;刚玉、镁砂、氧化锆等氧化物坩埚避免增碳,按合金的酸碱性匹配,碱性合金选碱性耐火材料。坩埚为可更换件,不同合金分开使用,防止交叉污染。
浇铸在真空或氩气保护下完成:常见方式是坩埚随支架倾转,熔体经流槽注入下方锭模;锭模可为铸铁模、石墨模或耐火材料模,模温按工艺选择。浇铸机构由电动或手动驱动,动作平稳,流槽短、落差小,减少卷气和冲刷;要求高的铸件可在浇铸前对锭模抽真空或烘烤。
坩埚与铸模的烘烤:新坩埚和修补后的坩埚按制度烘烤、烧结,去除水分并使衬层稳定;锭模使用前烘烤除潮,冷模会使熔体激冷并产生气孔。反复使用的模具检查工作面,变形和裂纹超标的及时更换,模具管理纳入点检。
炉体为双层水冷结构,端盖快开并设观察窗、加料口和测温口,密封可靠;感应线圈固定在炉内并绝缘,线圈本身通水冷却。真空机组由机械泵和扩散泵(或分子泵)组成,按容量和真空要求选型,泵前设过滤器阻挡挥发物和粉尘;氩气经流量计充入,压力可控。
安全方面,冷却水配流量与温度监测,断水时切断中频电源;炉内压力未释放、熔体未凝固时端盖不能开启;浇铸区域设防护。相关高温真空设备的成熟配置可参考厂内真空钨丝炉,本机型按熔炼工况配置感应系统与浇铸机构。
| 参数项 | 参考值 | 工艺说明 |
|---|---|---|
| 额定温度 | 1700℃ | 可按2000℃配置 |
| 额定容量 | 1-30kg | 按炉体选 |
| 加热方式 | 中频感应 | 电阻方式可选 |
| 中频频率 | 1-8kHz | 功率可调 |
| 坩埚材质 | 石墨/刚玉/镁砂 | 可更换 |
| 工作真空度 | ≤5×10⁻²Pa | 高真空泵配置 |
| 保护气氛 | Ar分压可选 | 流量计控制 |
| 浇铸方式 | 炉内倾转浇铸 | 配锭模 |
| 测温方式 | 红外/热电偶 | 按工况选 |
| 炉体结构 | 双层水冷 | 快开端盖 |
| 真空机组 | 机械泵+扩散泵 | 含过滤器 |
| 冷却水 | 流量保护 | 断水联锁 |
| 供电电源 | AC380V三相 | 按功率配置 |
注:参数可根据客户工艺需求做调整,支持非标定制。
精密合金与高温合金:铁基、镍基、钴基小炉次熔炼,真空下控制气体与夹杂,用于试样坯、母合金和小批量铸件,成分可按炉前分析调整。
磁性与电工材料:钕铁硼、软磁合金、电工合金的母合金熔炼,感应搅拌使成分均匀,小炉便于多牌号切换,减少批量混料风险。
有色与特种合金:铜合金、钛合金(需专门坩埚与制度)、储氢合金及活性金属的小批量熔炼,氩气分压保护减少氧化和挥发。
科研与回收:新合金配方筛选、相图与工艺试验,以及废旧合金、边角料的真空重熔,每炉数据可记录,便于论文与成本核算。
工艺验证流程建议:首轮用随炉试样验证成分、气体含量和铸态组织,确认坩埚制度、真空曲线与浇铸温度,再转入正式生产;不同合金之间清洁炉体或更换坩埚,防止交叉增碳和成分混杂,验证数据写入工艺档案,作为后续投产依据。
设备出厂前进行空载与模拟料烘烤,确认真空抽速、中频匹配和联锁动作,并向操作人员讲解日常点检要点,验收资料随机交付,投产准备时间相应缩短。
管式炉通用结构可查看管式炉(真空管式炉)栏目。
Q1:管式真空熔炼炉适合多大批量?
适合单炉1至30公斤的小批量与母合金、试样生产,大批量建议选大型真空冶炼炉,按容量和日产量选型。
Q2:感应熔炼有什么好处?
升温快、热效率高,磁场搅拌熔体,温度和成分均匀,合金元素分布一致,适合多组元材料。
Q3:真空度要求多少?
一般工作真空度在5×10⁻²Pa量级,要求更高的合金可提高配置,漏气率也需满足要求,否则熔炼时氧化。
Q4:坩埚怎么选?
按合金成分与温度选石墨或氧化物坩埚,碳敏感材料选氧化物坩埚,不同合金分开使用,坩埚可单独采购。
Q5:能直接浇铸成零件吗?
可在炉内倾转浇入锭模得到锭坯,形状简单的铸件可配相应模具,复杂精铸需配套专用设备。
Q6:易挥发元素怎么控制?
在熔化后期充氩分压,降低元素挥发速率,并在配料时预留挥发损失,具体以成分分析修正。
Q7:钛合金能熔吗?
钛合金活性强,需专门坩埚材料与真空、氩气制度,建议先沟通试样要求,必要时采用凝壳熔炼方式。
Q8:熔体温度怎么测?
用红外测温或浸入式热电偶,红外需按材料设置发射率,浇铸温度按合金工艺表执行。
Q9:支持来料打样吗?
支持。客户提供炉料并说明目标成分,我们按制度熔炼,反馈成分、外观与铸锭质量,确认后报价。
Q10:一炉周期多长?
小容量炉抽真空加熔炼浇铸约一两个小时,含精炼与冷却,具体随容量和工艺,方案给出节拍。
Q11:安装条件有哪些?
需配380V电源、冷却水、氩气源、平整地面与排风,就位后由技术人员检漏、烘炉并调试电源。
Q12:交货周期和售后如何?
标准机型约45至65个工作日,非标浇铸与坩埚配置顺延;负责安装调试、首炉配合与培训,质保期内响应问题。
本页产品参数为典型配置,实际以出厂实测数据与签订的技术协议为准。
东莞市志远工业设备有限公司专注真空热工设备制造,可为客户提供管式真空熔炼炉工艺试验、设计制造、安装调试与操作培训服务,欢迎来厂考察、来料打样。