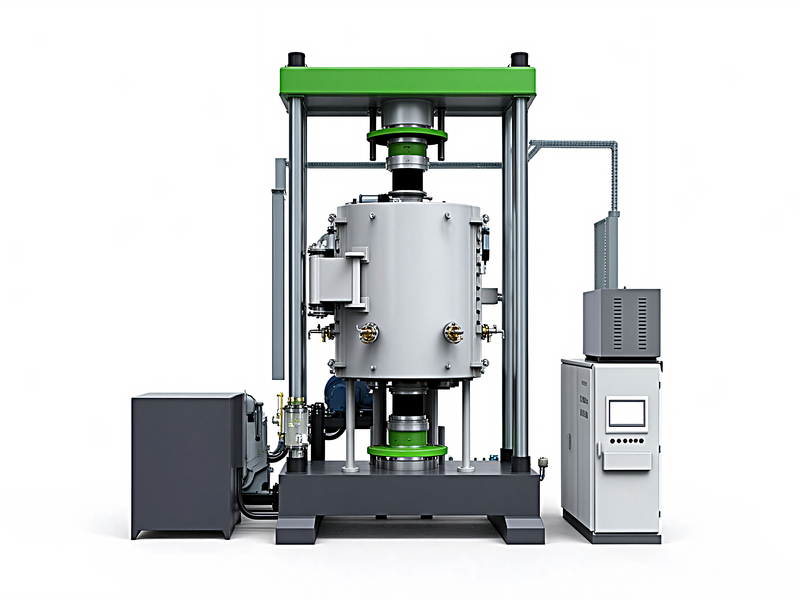
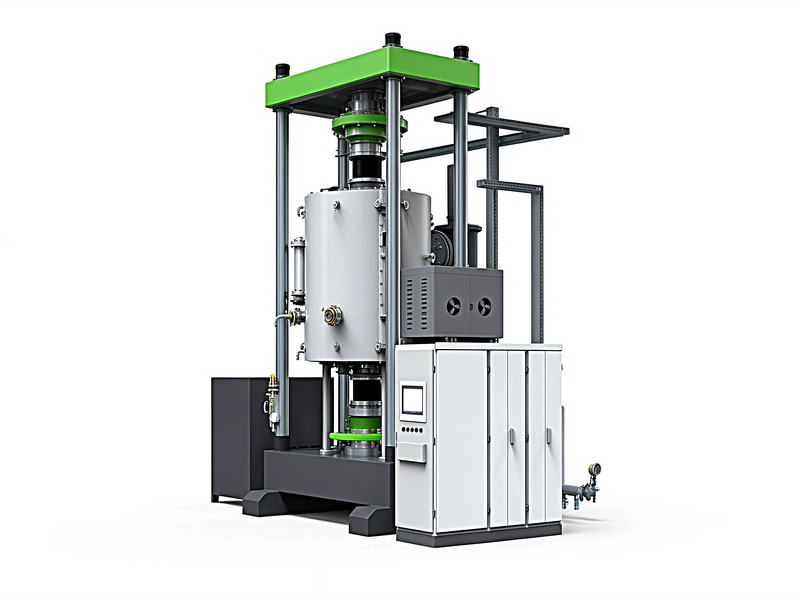
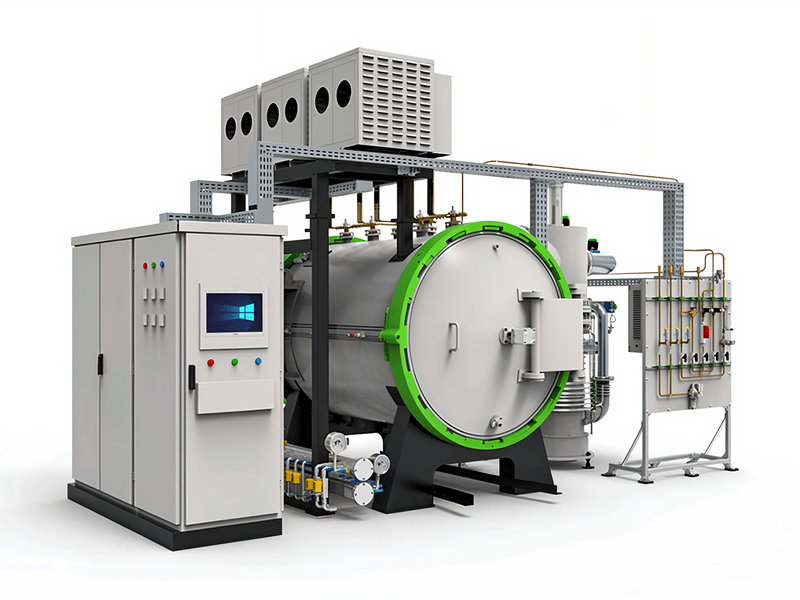
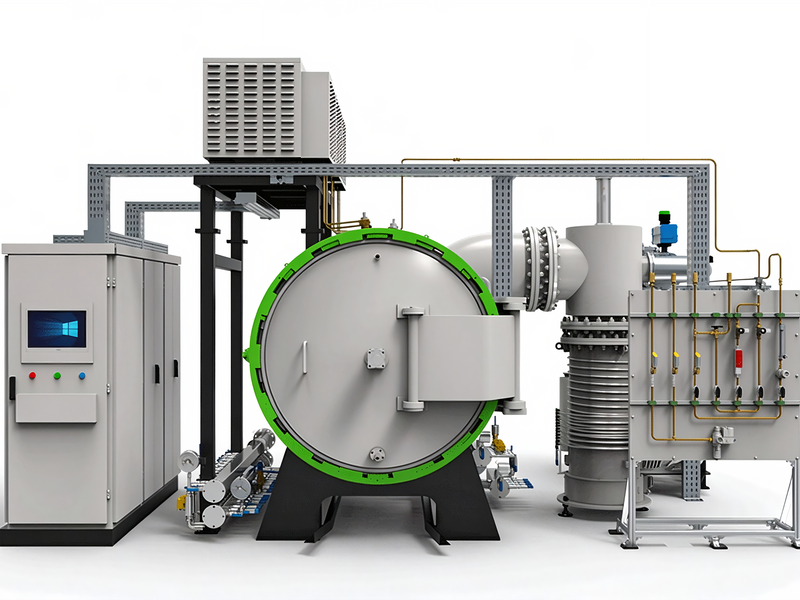
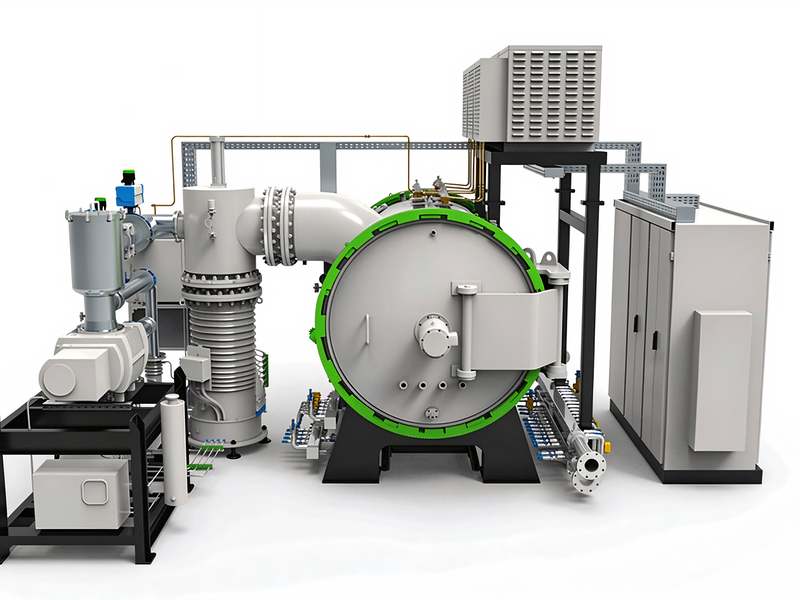
金刚石工具真空热压炉
金刚石工具真空热压炉用于金刚石刀头胎体热压的专用设备,额定压力按规格配置、工作温度750-1000℃、工作热区500×500×700mm、压头按模具设计,真空度10⁻¹Pa或充氩保护、控温精度±1℃、温场均匀性±5℃,石墨加热、伺服液压闭环、保压自动补压,温度、压力、真空曲线均可追溯、便于批次管理,服务金刚石锯片、钻头、磨轮、磨块、珩磨条等工具制造,支持来料打样、非标定制与报价方案。
金刚石工具热压炉是什么
金刚石工具真空热压炉是把金刚石颗粒与金属结合剂粉末一起装入石墨模具,在真空或保护气氛中加热到结合剂塑性温度,同时加压使胎体致密的专用热工设备。热压对象是锯片、钻头、磨轮、磨块等工具的工作刀头:结合剂粉末在模具中把金刚石均匀包裹,加热后金属粉末软化、受压流动填充,冷却后形成致密胎体,把金刚石牢固把持在预定位置。出炉刀头经焊接或装卡到基体上,成为各类金刚石工具。
金刚石刀头的成型有冷压后无压烧结和直接热压等路线,真空热压把成型与烧结合并在一道高温高压工序中完成。相比冷压烧结,热压胎体致密程度高、孔隙少,结合剂对金刚石的机械把持和浸润结合更充分,刀头硬度、密度一致性好;在真空或气氛中加热,结合剂氧化轻,金刚石受热损伤小。对中高档次、要求出刃和寿命的工具,热压路线应用较多,是金刚石刀头制造的关键设备。
金刚石胎体热压机理
胎体组成:刀头胎体由金刚石颗粒和金属结合剂构成,结合剂多为铜基、钴基、铁基或其混合粉末,起把持金刚石和磨损匹配作用;不同结合剂的塑性温度、硬度和对金刚石的润湿性不同,按工具用途和加工对象选配。
致密与把持:热压时结合剂粉末在高温下进入塑性状态,压力使颗粒重排、孔隙闭合并充分填充金刚石之间的空隙,胎体收缩后把金刚石机械包镶;部分活性元素还能改善结合剂与金刚石的界面结合,降低金刚石脱落概率,提高工具的切割寿命。
保护金刚石:金刚石在高温、有氧环境中可能发生石墨化或氧化而强度下降,因此热压温度控制在结合剂所需区间、不盲目升高,并借助真空或充气降低氧分压,缩短高温停留时间,在胎体致密的同时保护金刚石的强度和锋利度。
温度压力曲线怎么走
低温排胶:装模后先抽真空或建立气氛,低温缓慢升温,使粉料中的成型剂分解排出,压力为零或很小,避免气体在胎体中形成气泡和分层,这一阶段对刀头外观和内部致密较为重要。
到温加压:继续升温到结合剂塑性温度区间,常见约750-900℃,按斜率施加压力并短时保温,结合剂在塑性状态下流动致密、包紧金刚石;压力和温度按结合剂体系设定,钴基、铜基、铁基的窗口不同。
保压冷却:保温结束后带压冷却,使胎体在约束下凝固、减少回弹,降到规定温度再卸压出炉。真空或充气制度按材料选择,多数刀头采用真空热压,也可在抽到一定真空后充氩保护,相关工艺可参考厂内真空加压烧结炉的曲线经验。
金刚石工具热压炉技术参数
| 参数名称 | 技术指标 | 备注 |
|---|
| 额定压力 | 按规格配置 | 0-100 t |
| 工作温度 | 750-1000 ℃ | 结合剂塑性区间 |
| 最高温度 | 1100 ℃ | 按工艺 |
| 工作热区 | 500×500×700 mm | 多刀头排布 |
| 控温精度 | ±1 ℃ | PID闭环 |
| 温场均匀性 | ±5 ℃ | 多点实测 |
| 真空度 | 10⁻¹ Pa | 或充氩保护 |
| 压力精度 | ±1%FS | 保压补压 |
| 升温速率 | 0-10 ℃/min | 可编程 |
| 压升率 | ≤0.65 Pa/h | 冷态 |
注:参数可根据客户工艺需求做调整,支持非标定制。
适合热压的工具类型
锯切类:各类圆锯片、排锯、绳锯的刀头,要求胎体致密、对金刚石把持牢固,热压刀头在切割石材、混凝土和陶瓷时出刃稳定、寿命一致。
钻磨类:钻头、磨轮、磨块、磨盘、珩磨条和滚轮的工作层,可在模具中按形状热压,多件共炉、批量排布,胎体硬度按磨削负荷匹配。
某工具厂在中档锯片和工程钻头生产中采用金刚石真空热压炉,按铜基、钴基结合剂分别设定曲线,刀头胎体致密、金刚石出刃情况改善,同规格工具的切割寿命延长、废品率下降;模具一次排布多粒刀头,换型更换模具即可,设备投产后承担了主力刀头供货。
模具排布:刀头体积小、数量大,模具设计成多腔排布,一炉出数十至上百粒,型腔尺寸一致保证刀头重量和密度接近,模具定期重涂、清理和修复。
选型时按刀头规格、单炉数量和结合剂温度确定热区、压力和温度档。更多金刚石与热压设备可查看真空热压炉产品中心,志远工业设备可提供打样、多腔模具设计与非标定制服务。
金刚石热压炉选型与车间配套
吨位与热区选型:金刚石刀头热压温度不高,选型重点在单炉排布数量和模具承压。先按主力刀头单粒重量、外形和计划班产,确定每模型腔数和模层数,再由总承压面积和单位压强换算吨位;热区要容纳模具并留出温度均匀边距,过小使边角刀头温差偏大、过大增加能耗。常见车间按一炉数十至上百粒、每天多炉组织,选型把当前产品和可预见的更大锯片刀头一并考虑,热区压头留出扩展余地,避免投产后产能受限。
模具周转配置:多腔石墨模具是金刚石炉周转最频繁的工装,数量应与炉次周期匹配,保证一炉在压、一炉待装、一炉冷却清理,设备不空等。型腔按刀头尺寸加工、定期复测,磨损掉角后修复报废,涂层每炉检查补涂。把模具采购、加工和修复纳入计划,按高峰产量准备1.5到2倍周转量,可减少等模停炉;模具尽量系列化通用化,换产只换型腔板或镶块,缩短换型时间,便于新刀头快速开发。
能耗与运行成本:金刚石炉温度低、周期短,电耗占比有限,主要消耗是石墨模具、石墨件、成型剂和少量氩气。良好隔热和合理升温斜率减少热损失,模具排布紧密提高单炉产出、摊薄单件能耗。测算成本建议按单炉合格刀头数量核算,而不是只看单炉电耗;批量稳定后,模具周转次数和合格率对单件成本影响更大,选择与产能匹配炉型、避免大炉做小活,也能降低单位能耗。
车间与公用工程:金刚石炉需平整地面、稳定电源和循环冷却水,冷却水流量、温升和水质按清单保证,炉体、电极和泵分别供水;压缩空气或氮气用于阀门和充气,氩气经减压纯化接入。车间预留出炉、清模和模具周转通道,排烟接口靠近炉位,粉料和金刚石防潮防尘。多台炉并排时统一规划水电气母管和排烟,前后留出操作检修距离,公用工程安装前一次到位,缩短调试时间、利于扩产。
安装与调试:设备就位后按清单接水接电、连接真空和充气管道,先做水路打压、电路绝缘和真空检漏,再分步烘炉,把炉腔模具中的水分挥发物逐步排出。调试做空炉温场测试,记录多点温度和均匀性,标定压力位移,用典型刀头模具试压,检查胎体致密、金刚石分布和出刃,与客户共同确认曲线后固化。厂内完成主要装配、现场以调试和工艺验证为主,数据随机交付,确保投产即按稳定工艺生产。
质量控制与检验:刀头质量以胎体密度、硬度、金刚石分布和把持力控制,每炉记录温度、压力、真空和批号,首件剖切、称重和测硬度,定期做切割或钻削寿命对比。同炉刀头按型腔位置标记,分析边角与中心差异,据此优化排布和温场。建立从粉料、装模、热压到检验的作业标准、数据可追溯,能及时发现模具磨损、结合剂批次波动,把检验结果反馈到曲线和模具维护,形成闭环,稳定大批量一致性。
安全与环保:金刚石炉温度相对低但仍按高温设备管理,设超温、超压、断水和炉门联锁,热态模具工件用专用工具搬运、隔离警示;石墨粉尘和成型剂烟气经收集排烟处理,真空排气和冷却排水规范排放,减少无组织逸散。操作人员培训上岗,掌握充放气和应急处理、配备防护用品,安全装置与主体同时投用,定期检查联锁接地,为车间长期连续生产提供保障。
采购与工艺答疑
Q1:金刚石热压炉能做哪些工具刀头?
锯片、绳锯、排锯刀头,钻头、磨轮、磨块、磨盘、珩磨条和滚轮工作层都可热压,按刀头形状设计多腔模具,一炉多件。
Q2:热压温度会不会损伤金刚石?
温度按结合剂塑性需要设定、一般不高,并在真空或气氛中短时加热,可减少氧化和石墨化;具体温度依据结合剂体系,避免盲目升温。
Q3:热压和冷压烧结刀头差别?
热压胎体更致密、孔隙少、把持金刚石更牢,刀头一致性好;冷压烧结工序不同,按工具档次和成本选择,中高档工具多用热压。
Q4:一炉能出多少粒刀头?
与刀头大小和热区有关,常见多腔模具一炉数十到上百粒,型腔一致保证重量密度接近,排布方案随产品设计。
Q5:真空和充氩怎么选?
多数刀头真空热压即可,对氧化敏感的结合剂可抽真空后充氩,降低氧分压,气体经纯化,制度由打样确定。
Q6:铜基、钴基、铁基曲线差别大吗?
塑性温度、压力和保温时间不同,钴基温度偏高、铜基偏低,需分别建立配方,设备可存储多条曲线按牌号调用。
Q7:压力怎么设定,保压多久?
压力按胎体致密需要和模具承压设定,到温后短时保压、自动补压,保压时间结合致密和冷却,压力精度±1%FS。
Q8:刀头出炉后还要哪些工序?
刀头经清理、检验后焊接或装卡到基体,再开刃使用,热压只完成刀头胎体成型,后续焊接按工厂工艺组织。
Q9:模具寿命和消耗?
多腔模具属周转件,低温工艺寿命较长,定期重涂氮化硼、清理修复,型腔磨损超差更换,按产量准备模具数量。
Q10:支持来料打样吗?
支持,客户提供结合剂配方、金刚石和刀头图纸,我们按拟定曲线试压,检测密度、硬度和把持情况,确认工艺后报价。
Q11:交货安装周期?
标准机型约50-80个工作日,厂内做温场和试压,现场安装烘炉,非标按复杂程度顺延,进度可跟踪。
Q12:培训和售后?
负责安装调试、多腔模具操作、配方调用、报警处理和维护培训,质保期内响应,石墨件、密封件等备件按清单供应。
东莞市志远工业设备有限公司专注金刚石工具热压设备制造,可为锯片、钻头、磨轮等工具企业提供金刚石真空热压炉的工艺试验、设计制造、安装调试与培训服务,欢迎来厂考察、来料打样。