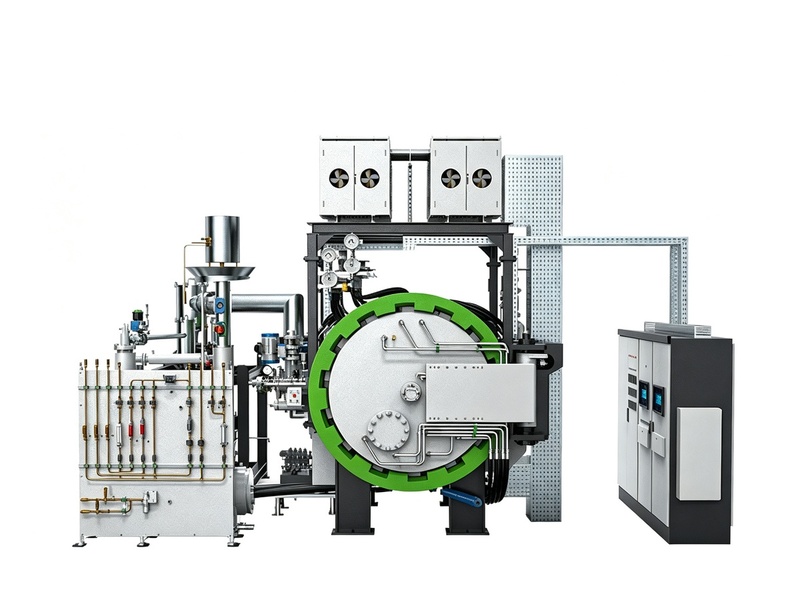
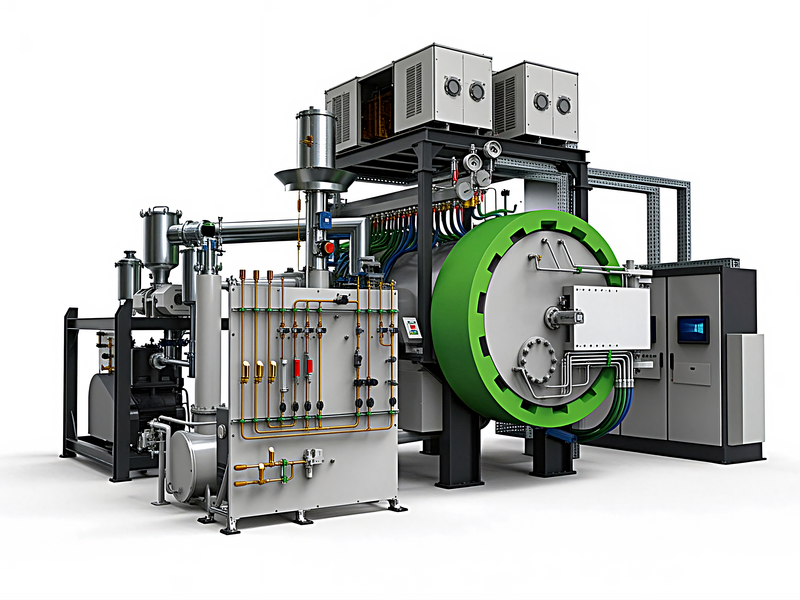
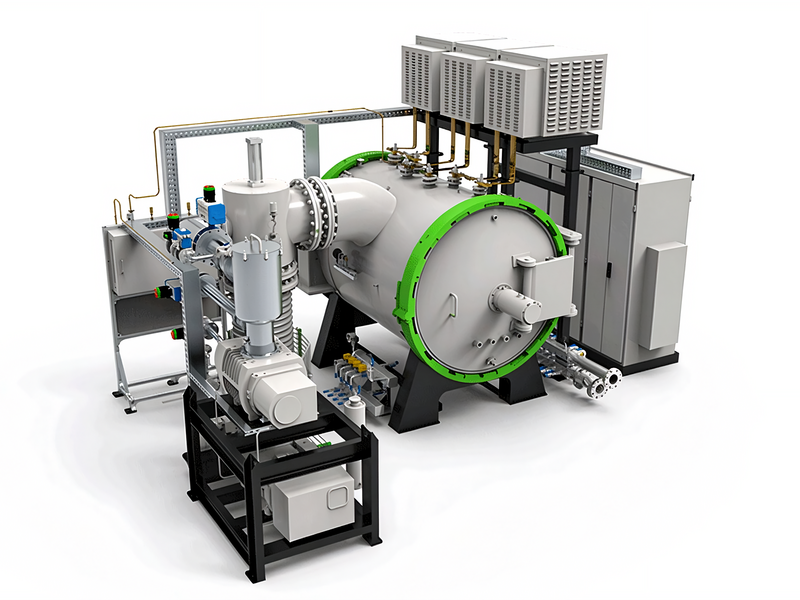
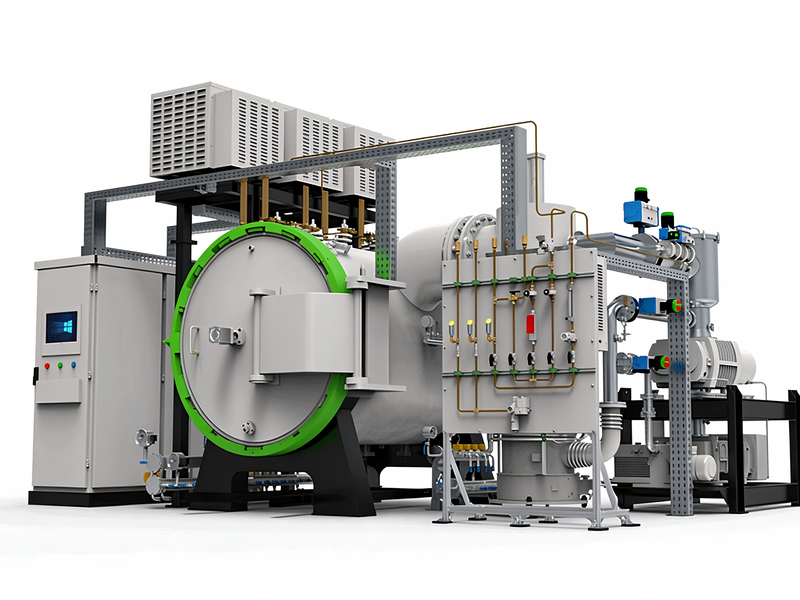
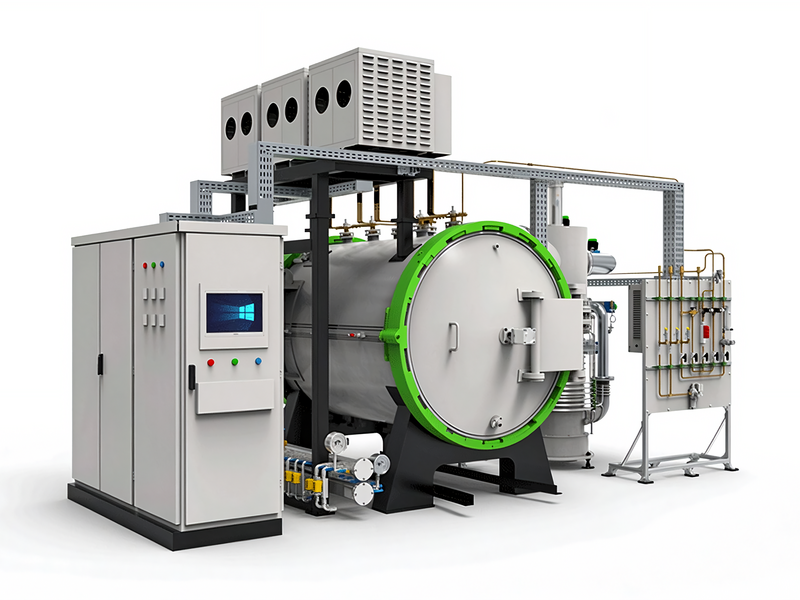
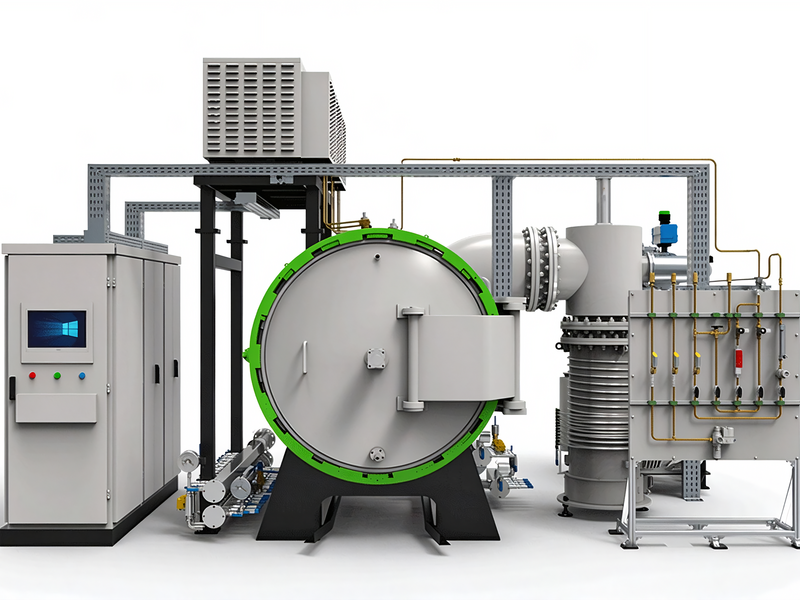
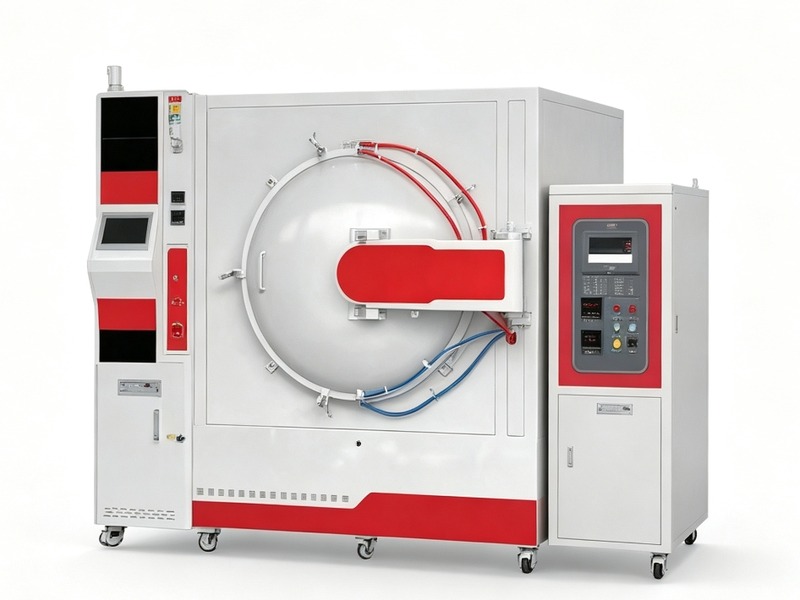
钨钴硬质合金真空烧结炉
钨钴硬质合金真空烧结炉用于WC-Co合金毛坯的脱粘与致密化烧结,最高温度1600℃,常用烧结温度1400-1480℃,极限真空度≤5×10⁻³Pa、工作真空1-10Pa,控温精度±1℃、温场均匀性±5℃、压升率≤0.6Pa/h,石墨发热,装炉量100-1000kg、升温速率0-10℃/min,脱蜡与烧结同炉完成,可选2-6MPa氩气气压烧结,合金组织致密、钴相均匀、同炉性能一致,装炉规格多档可选,服务数控刀具、矿用钻具、耐磨零件、合金加工等行业,支持来料打样、非标定制与报价方案。
硬质合金真空烧结是怎样完成的
WC-Co硬质合金压坯从进炉到出炉,要走过脱成形剂、升温烧结、液相致密化和冷却几个阶段。压坯由碳化钨颗粒、钴粉与成形剂混合压制而成,内部含有大量孔隙,烧结的任务是让成形剂干净排出、让钴相在高温下把碳化钨颗粒粘结成整体,同时把孔隙基本消除,得到规定硬度、密度和磁性能的合金。
低温段主要完成脱蜡(脱成形剂)。石蜡或PEG类成形剂在升温中熔化、汽化,由真空抽气或定向载气带出炉外。这一段升温必须平缓、保温平台要够,成形剂残留在坯件里会在高温段裂解积碳,破坏合金的碳平衡,表现为产品渗碳、金相出现石墨相;排得过急又可能造成坯件开裂,脱蜡曲线通常按坯件大小与装炉量设定。
温度升到1300℃以上后,钴与碳化钨形成共晶液相,烧结进入液相阶段。碳化钨颗粒在液相中发生重排,细小颗粒优先溶解并在粗大颗粒表面析出,颗粒彼此靠拢、孔隙由连通变为孤立并逐步球化缩小,坯件出现明显收缩。保温温度偏高或时间偏长,会造成碳化钨晶粒异常长大、钴相富集形成钴池,硬度和强度下降;温度偏低则收缩不足、孔隙残留。
真空环境一方面抑制高温下的氧化、抽走成形剂气体与坯件吸附气体,另一方面减少炉内气氛对碳平衡的干扰。对致密度要求高的牌号,可在液相段后充入氩气实施气压烧结,2-6MPa的外压帮助闭合内部孤立孔隙。整炉碳势由石墨发热体、隔热屏与装炉方式共同决定,控温与控气都围绕不渗碳、不脱碳展开。在高真空与高温控制方面,真空扩散焊炉的真空机组与联锁逻辑可作同类参考。
冷却段同样要按牌号管理。液相段结束后降温过快,热应力可能让大件产生内裂,钴相在快速冷却中也会留下内应力;设备多采用回填氩气后内循环风冷或随炉缓冷,把通过脆性温区的速率控制住。出炉工件还要做尺寸收缩、外观与硬度抽检,大件按部位多点检测,确认无渗漏、无鼓泡、无粘连后转磨削加工,冷却曲线与检测结果一并归入批次记录。
真空烧结炉的结构与系统
设备为立式或卧式冷壁真空炉结构,主要由炉体与隔热系统、真空机组、加热与温控系统、充气及冷却系统、控制系统组成。炉壳水冷,热区位于炉腔中央,工件装在料盘或料筐中随炉整体升温;隔热屏阻挡热辐射向外散失,真空机组按粗抽、高抽分级配置。炉门可按工件尺寸选前开、底装或顶装结构,大件底装型配升降装料台,减少人工搬运中的磕碰。
各系统配置要点如下:
- 炉体:水冷双层壁结构,炉门压紧与真空联锁,密封可靠
- 热区:石墨棒或石墨管发热,石墨毡/碳毡隔热屏,温场稳定
- 真空:旋片泵或滑阀泵配罗茨泵机组,按真空度要求选配扩散泵
- 温控:多区独立控温,程序仪表支持多段曲线与配方存储
- 充气:氩气充入与压力控制,气压烧结型配高压罐体与安全阀
- 冷却:随炉冷却或回填氩气后内循环风冷,按牌号选择
认识钨钴硬质合金真空烧结炉
钨钴硬质合金真空烧结炉是针对YG类钨钴合金烧结工艺设计的真空热工设备,也可兼顾部分钨钴钛类牌号的烧结。它处理的是已经过模压、等静压或挤压成形的合金毛坯:刀片、棒材、板材、球齿、顶锤、模具毛坯等,这些工件装炉后按统一曲线完成脱蜡与烧结,出炉即为接近成品尺寸的合金坯件。
与过去常用的氢气钼丝烧结炉相比,真空烧结不用大量氢气,车间安全管理压力小,炉内结构更简单,产品氧化和氢致缺陷少;与中频感应烧结相比,真空炉温场更均匀、过程记录更完整。对合金厂而言,一台温控稳定、真空可靠的烧结炉,直接关系到整批产品的硬度、密度合格率,是硬质合金生产中的核心设备。
合金烧结的设备能力
真空保护,坯件不氧化
整炉先抽真空再升温,高温段维持工作真空,坯件在低压下完成致密化,出炉后表面洁净,没有氧化皮与变色层,减少后续喷砂、研磨余量,车间清理工序随之简化。
温场均匀,同炉性能一致
热区多点布置热电偶,多区独立补偿,恒温段同炉温差控制在±5℃以内。对装炉量较大的棒材、板材订单,这意味着炉内不同位置产品的硬度、密度和磁饱和值接近,减少性能离散造成的判废。
气压烧结可选,孔隙闭合好
需要高致密度的牌号可选用气压烧结配置,液相段后充氩加压,帮助闭合残余孔隙,合金孔隙度等级提升明显。刀具与耐磨件在重载荷下的崩刃、早期磨损随之减少,产品使用寿命更稳。
脱蜡烧结同炉完成
脱蜡段与烧结段在同一炉内按程序自动衔接,坯件不用中途转炉,减少二次装夹与磕碰,也避免转运中吸潮、污染,人均看管炉数提高,车间在制品周转更快。
多牌号配方可存可调
不同钴含量、不同粒度牌号的烧结温度与保温时间有差异,程序仪表可存储多组曲线并设置调用权限,换牌号时调出对应配方即可,新牌号试制时在原配方基础上微调,工艺积累能沉淀下来。
真空烧结炉技术参数
| 参数项 | 参考值 | 工艺说明 |
|---|
| 最高温度 | 1600℃ | 覆盖硬质合金烧结区间 |
| 常用烧结温度 | 1400-1480℃ | 按牌号与粒度设定 |
| 极限真空度 | ≤5×10⁻³Pa | 冷态空炉指标 |
| 工作真空度 | 1-10Pa | 高温保温段维持 |
| 压升率 | ≤0.6Pa/h | 炉腔密封性能 |
| 控温精度 | ±1℃ | 多区PID闭环 |
| 温场均匀性 | ±5℃ | 恒温热区实测 |
| 加热元件 | 石墨棒/石墨管 | 石墨热场 |
| 隔热结构 | 石墨毡+硬质屏 | 多层复合隔热 |
| 气压烧结压力 | 2-6MPa Ar | 气压型选配 |
| 升温速率 | 0-10℃/min | 程序可设 |
| 装炉量 | 100-1000kg | 按炉膛与料盘设计 |
| 冷却方式 | 随炉冷/充氩风冷 | 按牌号工艺选择 |
注:参数可根据客户工艺需求做调整,支持非标定制。
真空烧结炉适用工件
数控刀片与整体刀具:车削、铣削刀片及整体硬质合金钻头、铣刀棒材对孔隙和晶粒均匀性要求高,真空烧结加可选气压工艺保证致密性,适合刀具厂批量生产。
矿用球齿与工程钻具:凿岩钻头、截齿、盾构刀具用高钴合金球齿,要求韧性与耐磨兼顾,大装炉量真空炉可整盘烧结,同炉硬度离散小。
耐磨与密封零件:合金喷嘴、模具镶件、轧辊、密封环等工件形状复杂,真空炉整体加热变形小,烧结坯件余量均匀,便于后续磨削加工。
顶锤与压缸:人造金刚石压机用大规格顶锤单重较大,需要慢速脱蜡与均匀温场,大型真空炉按工件尺寸设计炉膛与料盘,降低大件开裂风险。
棒材、板材与长条:合金圆棒、长条薄片在专用料架上立装或平装,防止高温下弯曲变形,真空烧结直线度好,适合做刀具坯料与耐磨条。棒材沿轴向的温度一致性影响其磨削后的内应力分布,薄片平装时层间留出排气间隙,料架随炉周转,出炉后直接转无心磨或平面磨,装夹辅助时间减少。
微型与异形合金件:小规格铣刀、微孔钻、印刷电路板微钻以及形状不规则的耐磨小件,可在专用小料盘上分区摆放,真空炉整体加热避免小件过烧,同炉金相稳定,适合刀具与精密零件企业的多规格混炉生产。
某刀具企业将老氢气炉更新为真空气压烧结炉后,合金孔隙度等级稳定提升,同批刀片硬度差收窄,因渗碳、钴池造成的金相不合格批次减少,车间氢气安全设施投入同步取消;新炉投用后脱蜡与烧结曲线并入车间数据平台,每批金相报告与炉次曲线对应存档,客户审厂时可直接调取,质量评审的准备时间缩短。
更多真空热处理与烧结设备可查看真空热处理设备中心,按工件与牌号选型配套。
选购与工艺问答
Q1:硬质合金真空烧结和氢气烧结哪个好?
真空烧结不使用大量氢气,安全性好、炉内氧化少、设备维护简单,产品质量稳定;氢气炉在部分老工艺中使用。目前新建产线以真空炉及真空气压炉为主流选择。
Q2:气压烧结是什么,哪些产品要配?
气压烧结是在液相段后充入2-6MPa氩气加压,促使残余孔隙闭合。高致密度要求的精密切削刀片、细长棒材建议选配,普通矿用合金按孔隙度要求评估即可。
Q3:脱蜡不干净对产品有什么影响?
残留成形剂在高温段裂解积碳,造成合金渗碳、出现石墨相,硬度与强度下降。需按坯件大小设定脱蜡温度平台与抽气节奏,装炉不过载,保证气道通畅。
Q4:金相出现渗碳或脱碳是什么原因?
渗碳多与成形剂残留、石墨件过量放碳有关;脱碳常因真空度不足、炉内残留氧化性气体或压坯氧含量偏高。可通过脱蜡曲线、真空制度与装炉方式调整。
Q5:钴相不均匀、出现钴池怎么办?
多为烧结温度偏高、保温过长或混料不均,造成钴相迁移富集。应核实混料工艺、下调液相段温度并缩短保温,以金相检验结果确认调整效果。
Q6:WC晶粒长粗大是什么原因?
烧结温度过高、高温停留时间长,以及缺少晶粒长大抑制剂时容易出现。按牌号设定温度上限、控制升温速率,细晶牌号要严格执行保温时间。
Q7:一炉能装多少,周期多长?
装炉量从100到1000kg多档,按炉膛尺寸配置;含脱蜡、升温、保温、冷却,单周期一般十几到二十多小时,大件与高钴牌号冷却时间更长,以打样实测为准。
Q8:石墨发热体和隔热毡寿命多长?
石墨件在正常真空工况下可长期使用,寿命与装炉气氛、冷却次数和机械损伤有关;碳毡隔热屏按周期检查粉化情况,出现脆化、脱落时局部更换。
Q9:不同YG牌号能同炉烧结吗?
温度制度接近的牌号可同炉,曲线差异大的牌号建议分炉,避免顾此失彼。设备存储多组配方,牌号切换时调用对应程序并做首件金相确认。
Q10:来料打样怎么安排?
客户提供压坯或混合料并注明牌号、密度与验收指标,我们按工艺曲线代烧,出具硬度、密度、磁性能与金相见样,确认窗口后据实报价。
Q11:真空烧结炉报价按什么核算?
按热区尺寸、装炉量、真空机组档位、是否配气压烧结及自动化程度核算,气压罐体与高真空机组对价格影响较大,按实际需要选配,报价列明配置。
Q12:现场安装要具备什么条件?
需配动力电源、冷却水、氩气管道或氩气汇流排,地面承重与吊装通道按设备外形核对;气压炉另需高压容器安装条件,方案阶段一并确认。
Q13:售后培训与日常维护包括什么?
到厂安装调试、烘炉并培训操作与维修人员,内容覆盖曲线调用、报警处理、真空机组维护与石墨件检查;质保期内响应故障,提供易损件与维护规程。
东莞市志远工业设备有限公司面向硬质合金行业提供真空烧结炉及气压烧结炉设计制造、工艺试验与安装培训服务,欢迎合金刀具、钻具与耐磨件企业来厂考察、来料打样。