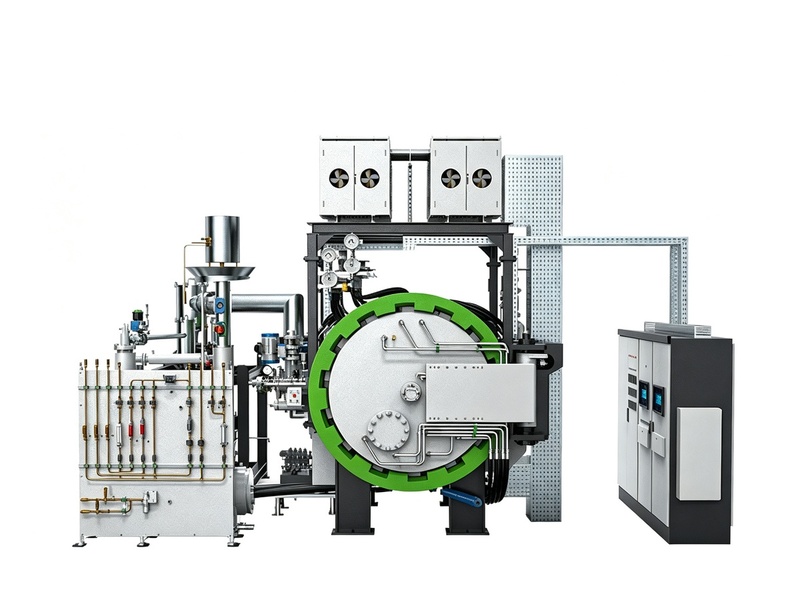
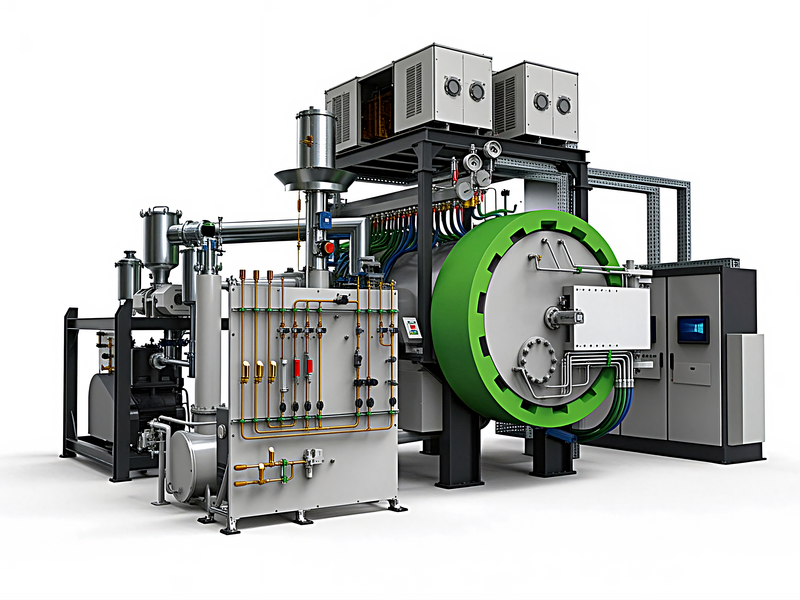
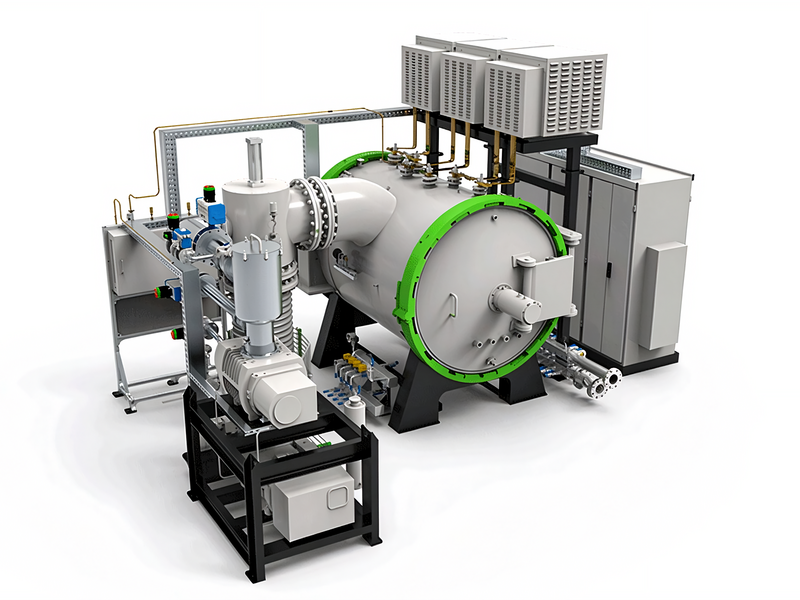
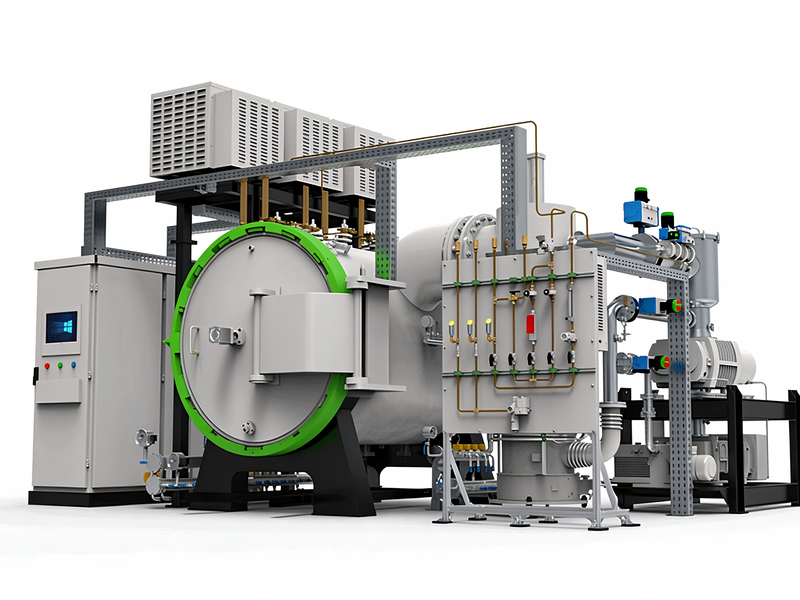
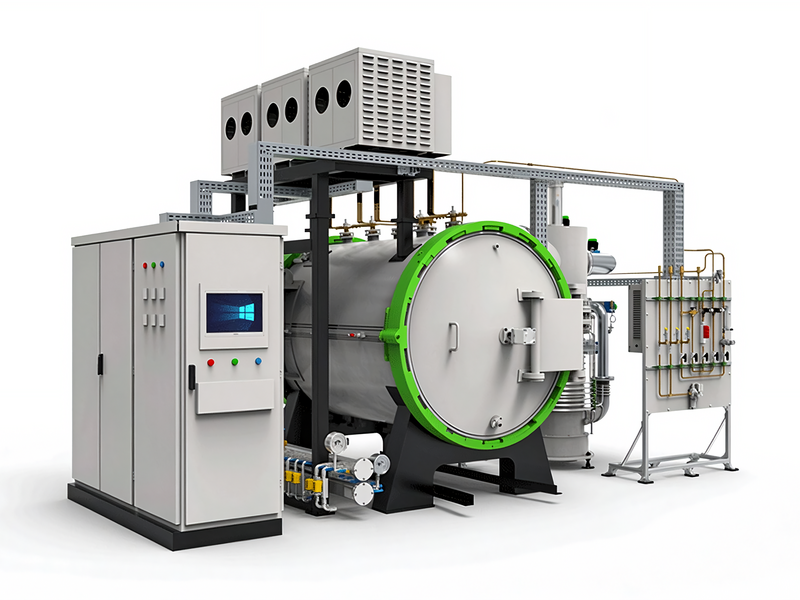
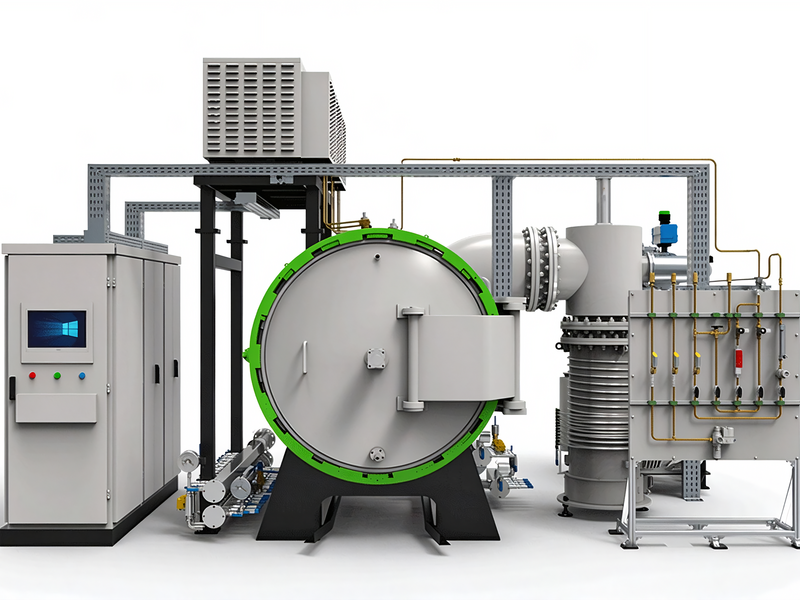
多孔过滤材料烧结炉
多孔过滤材料烧结炉用于钛、不锈钢金属多孔件与氧化铝、碳化硅多孔陶瓷的受控烧结,金属件真空烧结900-1300℃、真空度1e-1至1e-3Pa,陶瓷件空气或气氛下1300-1500℃,多温区控温、控温精度±1℃、温场均匀性±5℃,烧结颈生长与孔隙收缩受控,孔隙率、孔径稳定一致,装炉量按制品尺寸核定,服务环保过滤、流体分离、多孔膜与滤芯制造行业,支持来料打样、非标定制与报价方案。
多孔过滤材料的烧结难点在哪
多孔过滤材料烧结炉是把粉末或纤维多孔坯体烧结成既保持连通孔隙、又有足够强度的过滤元件的热工设备。它和普通致密烧结炉思路相反:致密烧结追求把孔隙烧没、拿到高密度,而过滤材料烧结要在颗粒之间长出牢固烧结颈的同时,把孔隙率与孔径留在指标范围内,不能过度收缩堵孔。温度、保温时间、气氛三者的窗口更窄,是这类设备选型的关键。
过滤元件涵盖两大类。一类是金属多孔,包括钛粉烧结滤片、不锈钢纤维烧结毡、不锈钢粉末烧结滤芯,用于腐蚀介质、高温气体与液体过滤;另一类是多孔陶瓷,包括氧化铝、碳化硅多孔陶瓷膜与支撑体,用于高温烟气、酸碱液体过滤。两类材料烧结温度区间不同,炉路配置也不同,本炉按材料体系做气氛与温度的分档设计。
两类材料两种炉路
金属多孔件真空烧结,900至1300℃
钛与不锈钢多孔件在真空炉中烧结,温度多在900至1300℃。真空把粉末表面微量气体与吸附物抽走,避免氧化和孔隙内壁污染,烧结后过滤精度稳定。钛是活性金属,高温下对氧氮敏感,要求更高真空度和更快的升温节奏,防止孔隙内壁氧化导致过滤性能下降。不锈钢多孔件则兼顾孔隙与强度,温度偏高些、保温时间按孔隙率反推。
多孔陶瓷烧结,1300至1500℃
氧化铝与碳化硅多孔陶瓷烧结温度更高,多在1300至1500℃区间,常在空气或弱氧化气氛下进行,靠高温让陶瓷颗粒结合、形成陶瓷结合相。这段要控制升温速度,多孔坯体导热差、壁厚不均时容易开裂,因此低温段慢速升温、分段保温。陶瓷多孔件不追求高真空,炉型以高温箱式或辊道式为主,按批量与制品尺寸选结构。
真空度分段,不是越高越好
金属多孔烧结采用分段真空策略:低温脱脂排气段抽低真空把粘结剂与水汽抽走,高温烧结段维持中高真空(1e-1至1e-3Pa)防止孔隙内壁氧化,但又不能为了极限真空长时间高抽,以免低熔点或易挥发成分损失影响过滤性能。极限真空度与压升率是这类炉型的硬指标,直接决定金属多孔件的孔隙清洁度。
金属多孔件的真空炉型以钟罩炉或箱式真空炉为主,炉体双层水冷夹套,配机械泵加罗茨泵抽机组,加热体按材料选择。活性钛件用更高真空和钼系加热体,不锈钢多孔件可用石墨加热体、成本更低。小批量小件用钟罩炉灵活,批量滤片用大炉膛箱式炉提高装炉效率;多孔陶瓷件批量规整时也可走辊道连续炉,异型件用箱式炉按炉次生产。
烧结工艺与孔径孔隙控制
多孔烧结的核心是颈部长大受控。温度偏低,颗粒之间没有形成牢固烧结颈,元件一碰就散、强度不够;温度偏高或保温过久,孔隙球化收缩、孔径变小甚至封闭连通孔,过滤通量下降。工艺人员通过温度与保温时间的配合,把烧结程度卡在既要强度又要通量的窗口,这正是多孔件打样最关键的一步。
多孔坯体导热性差,升温过快时坯体内外温差大,容易因热应力开裂。低温段要放慢升温、分段保温,让坯体均匀升温;进入烧结区间后再按工艺速率推进。对壁厚不均的异型滤管,还要在关键温度延长保温,让整体温度一致,这一点和致密烧结炉追求快速升温不同,是多孔件工艺的特殊之处。
钛多孔件尤其考验真空控制。钛在高温下极易与氧、氮、氢反应,孔隙内壁一旦氧化,不仅过滤精度变化,还可能带来脆性。真空度、气氛露点、升温速度都要协同控制,活性金属多孔件常按小批量、高洁净度路线组织生产。在活性钛材料的真空处理思路上,可参考厂内真空钛结晶炉对真空度与洁净度的控制要求,两者对惰性环境的依赖相通。
打样阶段要同时盯孔隙率、孔径分布与强度三项指标,三者相互牵制:烧结程度上去了孔隙率下来,要在指标范围内找平衡。客户提供目标过滤精度与通量后,我们试几组不同温度保温曲线,出具孔隙与金相检测结果,把工艺窗口固化下来,再按批量放料,避免直接量产带来整批堵孔或强度不足。
多孔件烧结还要控制低熔点成分的挥发,温度过高或保温过久,铜、锌等成分损失会改变孔隙表面组成,影响过滤与耐腐蚀性能。工艺上靠分段真空与温度上限把挥发压在指标内,必要时充微正压惰性气氛抑制挥发,让孔隙表面组成稳定一致。
冷却方式影响成品组织。金属多孔件在真空或充氩气保护下冷却,避免出炉后高温氧化;陶瓷多孔件随炉冷却,防止急冷开裂。内循环快冷或缓冷按材料选择,冷却阶段同样要维持气氛洁净,让孔隙内壁在整个热历程中不被污染。
装炉量按制品尺寸核定。多孔滤芯、滤片形状各异,料架层间要留气氛流通间隙,保证每个元件经历相同热制度;大件厚壁件要单独放慢升温曲线。同炉混装不同规格时,要以最厚、最难烧透的制品为准排工艺,避免小件过烧堵孔。
多孔过滤材料烧结炉技术参数
| 参数项 | 参考值 | 工艺说明 |
|---|
| 金属件烧结温度 | 900-1300℃ | 钛/不锈钢多孔 |
| 陶瓷件烧结温度 | 1300-1500℃ | 氧化铝/碳化硅 |
| 最高温度 | 1600℃ | 陶瓷段留余量 |
| 极限真空度 | 1e-1至1e-3Pa | 金属件烧结段 |
| 压升率 | ≤0.65Pa/h | 真空炉型硬指标 |
| 控温精度 | ±1℃ | 各温区PID |
| 温度均匀性 | ±5℃ | 恒温区多点实测 |
| 升温速率 | 0-20℃/min | 多孔件分段慢速 |
| 烧结气氛 | 真空/微正压Ar | 陶瓷件空气 |
| 炉膛有效区 | 按制品尺寸 | 层架装料 |
| 装载方式 | 层架单件摆放 | 留气氛间隙 |
| 加热元件 | 石墨/钼加热体 | 按材料选 |
注:参数可根据客户工艺需求做调整,支持非标定制。
多孔过滤材料烧结炉适用元件
钛粉末烧结滤片:耐酸碱、耐高温,用于化工腐蚀介质与高温气体过滤,真空烧结保证孔隙内壁洁净,过滤精度与通量稳定,适合化工与环保过滤配套。
不锈钢多孔滤芯:316L粉末或纤维烧结滤芯用于水处理、油过滤、食品制药流体分离,真空或微正压气氛下烧结,强度与孔隙连通兼顾,可反吹再生。
多孔陶瓷膜与支撑体:氧化铝、碳化硅多孔陶瓷用于高温烟气除尘、酸碱液体精密过滤,1300至1500℃烧成,耐温耐腐蚀,适合环保与化工分离设备配套。
多孔金属元件定制:异型滤管、烧结毡、金属膜组件按图纸尺寸设计料架与工艺曲线,志远工业设备可按制品规格核定装炉量与炉型,覆盖小批量到批量生产。
过滤材料厂常按精度等级组织生产,从粗滤到精滤对应不同粉末粒度与烧结制度。同一台炉通过更换料架、调整曲线,可覆盖不同精度等级的多孔件,换产时核对首件的孔径分布与通量即可恢复节奏,不必整线停工换型,多品种小批量与批量件都能兼顾。
出厂前过滤元件要按批次抽检孔径分布、通量与强度,数据随炉号存档,方便客户按批次追溯。志远工业设备在交付时把温度曲线、真空度记录与检测数据的对应关系一并交给客户,使多孔件从粉料到成品的每个环节都有数据支撑,质量复盘有据可查,应对客户审核时也更从容。
某过滤材料厂用真空炉替代原箱式炉烧结钛滤片后,按同口径统计孔隙内壁氧化色消失,同批次孔径偏差收窄,反吹再生寿命延长,工艺曲线并入集中监控后批次一致性明显提高。
更多真空烧结与热工设备可查看真空烧结炉,按材料体系与过滤精度选型。
采购与工艺答疑
Q1:多孔过滤材料烧结和普通致密烧结有什么不同?
致密烧结追求高密度、把孔隙烧没;多孔烧结要在长烧结颈的同时保留连通孔隙率与孔径,温度窗口更窄,工艺控制以强度与通量平衡为目标。
Q2:钛多孔件为什么要求更高真空度?
钛是活性金属,高温下对氧氮敏感,孔隙内壁氧化会改变过滤精度并带来脆性,因此烧结段维持较高真空、气氛露点受控,防止整个热历程中孔隙被污染。
Q3:金属多孔和陶瓷多孔能在同一台炉上烧吗?
温度区间不同,金属件900至1300℃真空烧结,陶瓷件1300至1500℃空气或气氛烧结,气氛与温度要求不同,一般按材料分炉,小批量试制可共用高温炉型做工艺验证。
Q4:孔隙率和孔径怎么在烧结中控制?
主要靠温度与保温时间配合:温度偏高、时间过久会收缩堵孔,偏低则强度不足。打样阶段按目标孔隙率与通量试几组曲线,再固化下来批量生产。
Q5:真空度是不是越高越好?
不是。高温段维持中高真空防止氧化即可,过度追求极限真空长时间高抽,会造成易挥发成分损失。金属多孔烧结段真空度多在1e-1至1e-3Pa,按材料定。
Q6:压升率为什么是硬指标?
压升率反映炉体漏率,漏率高时炉内气氛不纯,孔隙内壁易污染,金属多孔件一致性下降。常规要求≤0.65Pa/h,超标要分段查漏。
Q7:多孔件烧结开裂怎么调?
多孔坯体导热差、壁厚不均时易开裂,方向是低温段放慢升温、关键温度分段保温,大件厚壁件单独排曲线,必要时优化坯体厚度均匀性。
Q8:支持来料打样吗?
支持。客户寄来多孔生坯件并提供目标孔隙率、孔径与强度指标,我们按拟定曲线试烧,出具孔隙与外观检测结果,确认工艺窗口后再报价。
Q9:装炉量怎么定?
按制品尺寸与料架层数核定,层间留气氛流通间隙,同炉混装时以最难烧透的厚件为准排工艺,保证每个元件经历相同热制度。
Q10:石墨和钼加热体怎么选?
陶瓷件、活性金属件对碳污染敏感,选钼加热体加钼屏;不锈钢多孔件对碳不敏感,石墨加热体经济。钼体耐温约1600℃,按烧结温度余量选。
Q11:设备交货与现场条件?
标准规格约50至60个工作日,陶瓷高温段按复杂程度顺延。现场需相应容量电源、冷却水与真空泵排口,炉体吊装与承重在方案阶段核对。
Q12:日常维护要注意什么?
真空系统泵油按周期更换,加热体与隔热屏按炉次检查阻值,密封圈与压升率定期检测,热电偶按周期校准,保证孔隙洁净度与批次稳定。
东莞市志远工业设备有限公司专注多孔过滤材料烧结设备制造,可为过滤元件企业提供真空烧结炉工艺试验、设计制造、安装调试与操作培训服务,欢迎来厂考察、来料打样。