




联系电话
13631572573




所属:河池真空管式炉
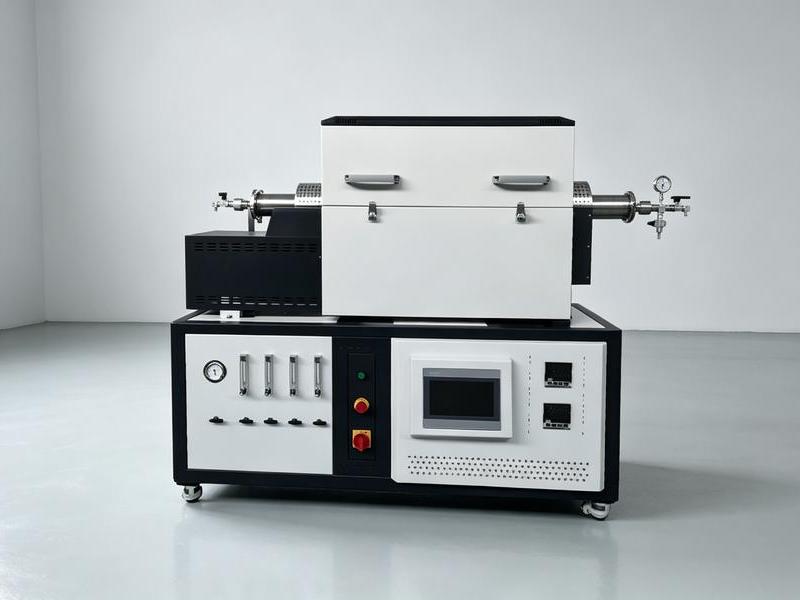
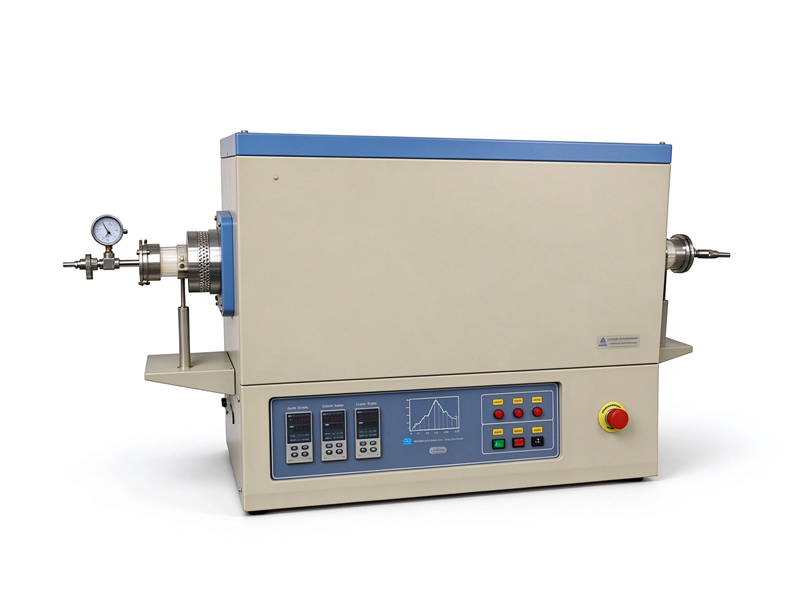
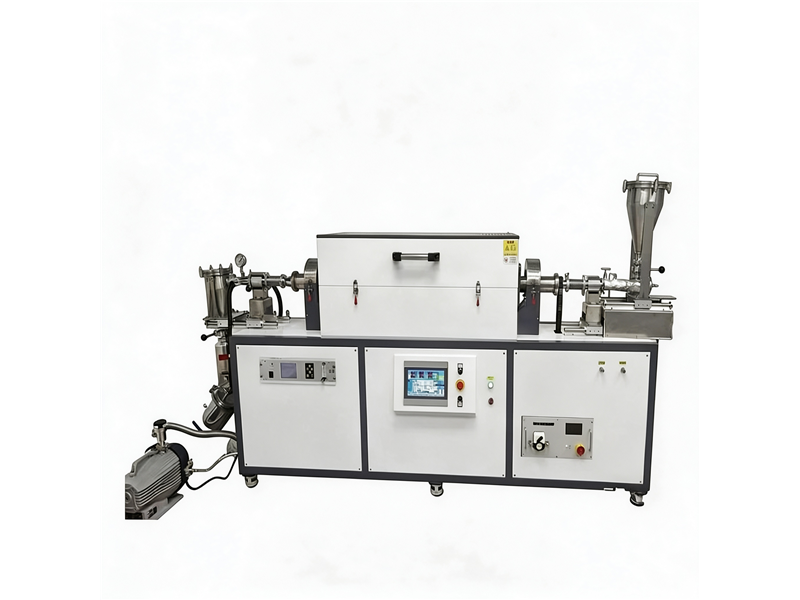
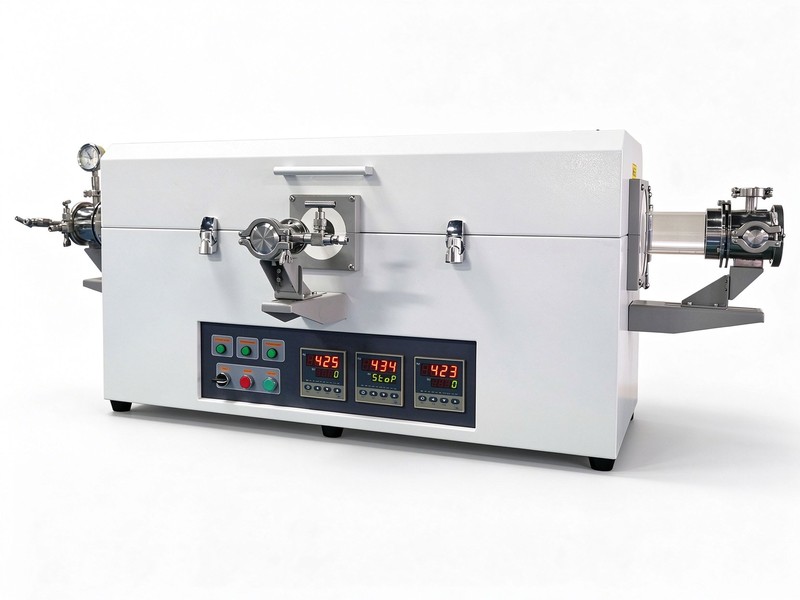
推板管式真空炉承载产品的推板首尾相接,进料端液压步进把整列推板向前推进,依次经过预热、高温烧结与冷却段,配4至9温区控温、密封炉膛、锁气室气封、质量流量计、真空机组与水冷套,产量大、节拍稳、气氛稳定、色泽批次一致,板列连续稳定运行,服务电子陶瓷、荧光粉、粉体材料等领域,支持来料打样、非标定制与报价方案。
推板管式真空炉承载产品的推板首尾相接,进料端液压步进把整列推板向前推进,依次经过预热、高温烧结与冷却段,配4至9温区控温、密封炉膛、锁气室气封、质量流量计、真空机组与水冷套,产量大、节拍稳、气氛稳定、色泽批次一致,板列连续稳定运行,服务电子陶瓷、荧光粉、粉体材料等领域,支持来料打样、非标定制与报价方案。
在滑道式炉中,料舟沿滑道步进,每个舟位单独推进;还有一种更简洁的连续输送方式:把产品放在一块块推板上,推板在炉膛底面首尾相接,进料端每推入一块新板,整列推板一起向前移动一个板位,出料端顶出一块完成冷却的板,这就是“板推板”。推板管式炉运动件少、输送量大,是粉体材料和陶瓷制品规模生产的常用连续炉型。
设备由炉体、密封炉膛(马弗)、推板、液压(机械)推进机、进料台、出料台、推板回送方式、多温区加热段、气氛气路、真空系统、冷却段和控制系统组成。推板在炉内排成一列循环周转,推进机按节拍动作,炉长和温区按产量设计,整线可布置成直线或带回送形式。
与滑道式相比,推板炉的输送机构更简单(一台推进机推动整列),单排产量大、单位产量占地小,适合品种少、批量大的连续生产;推板本身是承载件,产品和料钵直接放在板上。对于需要频繁换产、单批重量小的生产,滑道式或间歇炉更灵活。两种连续炉的选择结合产品形态、产量和换产频次,方案中做对比说明。
选型时还要提供料钵尺寸与单钵装载量、烧结制度、粉料排胶特性、月产量与工作班次。据此确定推板宽度、炉长和温区数量;有排胶的产品在预热段设足够长度和排气口,液相或低熔点物料控制钵面高度,防止溢出粘结推板,信息齐全后再出布置图。
推板长期承受高温、承重和板间挤压,材质按温度选莫来石、刚玉或碳化硅质耐火板,板面平整、尺寸统一,板间接触面平顺;推板在炉内受压要保持完整,掉角、裂纹超标的板挑出更换。推板上放料钵或直接摆放产品,载荷均匀分布、不偏重,推板数量按炉内容纳量加周转量配备。
炉膛(马弗)是推板运动和保温的通道,底面平整耐磨,两侧和顶部由耐火材料与保温层构成,密封型炉膛把气氛封闭在内;炉膛较长时分段制造、现场拼接,膨胀缝按要求处理。推板与炉膛侧壁留小间隙,既减少卡板,又控制气流窜动,间隙值在设计中规定,安装时逐段检查。
推进系统是整线的动力,常用液压步进或机械螺旋推进,按节拍把推板向前顶进一个板位,推进力显示并设上限,阻力异常时报警停机;推进速度(节拍)连续可调并与温区程序联动。出料端推板被逐块顶出,经冷却和卸料后回送到进料端循环,回送可采用回送道、小车或人工,按车间布置设计。
密封与气封:需要保护气氛时,炉膛保持微正压,进出料端设气封室(锁气室)或密封槽,推板进出时空气不大量进入;要求真空工艺的机型,炉膛按承压设计并配过渡室。相关多温区配置可参考厂内多温区真空管式炉,本机型按推板连续输送设计。
推板运行的受力特点:整列推板在炉内受压,推进力随炉长和摩擦增大,设计按额定推力校核推板强度和推进机能力;炉底平整度直接影响推力,安装和使用中保持炉底平整,碎料及时清扫,防止推力随运行时间上升而频繁报警。
温区沿炉长布置,数量多于间歇炉:排胶(预热)段温度缓慢上升,黏合剂分解排出;高温段多温区保持温度均匀,完成烧结反应;降温段控制冷却速度,减少热应力。产品在推板上静止、靠推板运动通过各段,每一位置的温度按曲线设计,炉温均匀性定期检测,推板上不同位置温差控制在工艺范围内。
气氛管理:氮气、氩气保护,氢气或氮氢混合气用于还原,气体经质量流量计从规定位置通入,废气从排气口排出并处理;炉膛压力分区控制,进料端气封气流阻止空气进入。真空型设备在过渡室完成置换,炉内压力按工艺设定,氧含量可在线监测,为产品色泽和还原质量提供保证。
产量与节拍的计算:高温段长度除以推板长度得到高温段板数,高温保温时间除以板数得到节拍,每节拍出一块板,日产量按板载量和日节拍数计算。提高产量可加长高温段、缩短节拍(受保温时间限制),或采用双列(双炉道)推板,两列并列、共用炉体,产量叠加,方案按产品制度测算。
运行管理:连续炉追求长周期稳定运行,开机时先升温、建立气氛,再逐步进料;计划停机时走完炉内存料;非计划停机后,按炉内各段板上产品的状态决定继续或返烧。日常检查推进压力、推板状态、炉温、炉压和气封流量,数据进入班报,推板周转和点检定人定责,减少停机对产品的影响。
工艺移植与验证:把间歇工艺按位置转换到连续炉后,先以长节拍低速试运行,用随板试样检查排胶、烧结和冷却各阶段结果,调整温区设定后再恢复正常节拍;温区调整后留出足够走板时间使炉况稳定,取样位置和编号形成制度,验证数据归档。
| 参数项 | 参考值 | 工艺说明 |
|---|---|---|
| 额定温度 | 1100/1650℃ | 按温区选 |
| 推板材质 | 莫来石/刚玉/碳化硅 | 按温度选 |
| 推板宽度 | 按产量定 | 尺寸统一 |
| 推进方式 | 液压/机械步进 | 推力保护 |
| 节拍 | 按保温时间定 | 连续可调 |
| 温区数量 | 4-9温区 | 独立控温 |
| 炉膛形式 | 密封马弗/通道 | 分段拼接 |
| 气氛通道 | N₂/Ar/H₂ | 质量流量计 |
| 真空配置 | 过渡室/承压炉膛 | ≤50Pa |
| 气封方式 | 锁气室/密封槽 | 炉压控制 |
| 冷却段 | 水冷套+气氛 | 出料控温 |
| 产能 | 按板载量×节拍 | kg/d |
| 供电电源 | AC380V | 按功率配置 |
注:参数可根据客户工艺需求做调整,支持非标定制。
电子陶瓷与结构陶瓷:陶瓷基片、陶瓷件装钵连续烧结,产量大、温差小,适合长期稳定供货的规模订单。
荧光粉与无机粉体:荧光粉、颜料及无机粉体在钵中连续煅烧,气氛和温度稳定,色泽与粒度批次一致。
磁性材料与还原工艺:磁材、还原粉在保护或还原气氛下连续处理,气封控制消耗与氧化,曲线以工艺试验为准。
推板与料钵管理:推板和料钵建立周转台账,按循环次数检查,变形、掉板和粘钵按制度更换清理;回送过程避免磕碰、码放整齐。周转量按炉内容板数加回送与装卸余量配置,保证进料端不等板,易损件随首批设备供应,减少等待备件造成的停线。
更多管式炉产品可查看真空管式炉栏目,按产量与工艺选型。
安全方面,推进机动作区和回送线设防护,人员不跨越运行的板列;可燃气氛的置换、炉压联锁和尾气处理与其他连续炉一致,密封槽和锁气室按规程维护。停炉清理时降温、断电挂牌,出料和回送岗位明确操作要点,新员工培训后上岗,班前点检含防护与联锁;回送道跨越处设过桥与警示,板列运行时人员不穿行,检修执行挂牌确认制度。
Q1:推板炉和滑道炉有什么区别?
推板炉靠板推板、整列移动,机构简单、产量大;滑道炉料舟在滑道上步进,换产相对灵活,按产量和品种选择。
Q2:推板寿命多长?
与温度、载荷和板间挤压有关,属易损周转件,方案给出配备数量,坏板及时挑出,备件可长期供应。
Q3:节拍和产量怎么算?
节拍由高温保温时间和高温段板数决定,日产量为板载量乘日节拍数,测算结果以试运行实测为准。
Q4:卡板怎么办?
推进力超限会报警停机,检查炉膛底面和变形板,不强行推进;定期检查炉膛与推板尺寸,防止间隙变化。
Q5:气氛怎么保持?
密封炉膛保持微正压,进出料设气封或锁气室,气体经流量计控制,氧含量可监测,消耗按炉长计算。
Q6:能做真空工艺吗?
炉膛可按承压密封设计并配过渡室,真空度按工艺配置,属于定制范围,方案中说明结构。
Q7:什么是双列推板炉?
两列推板并列在同一炉体、各自推进,产量叠加、占地节省,适合产量大、场地有限的项目。
Q8:产品怎么放在推板上?
用料钵承载或直接定位摆放,载荷均匀不偏重,钵和垫板按产品配套,装料质量纳入检查。
Q9:停机后炉内产品怎么办?
计划停机走完存料;突发停机按各段温度和停留时间评估,欠烧的返烧,制度写入预案。
Q10:支持来料打样吗?
支持。先在试验炉验证工艺曲线,再按制度设计炉长、节拍和产能,确认后报价,避免按估算放大。
Q11:安装条件有哪些?
需配电源、冷却水、气源、排风,预留推板回送和装卸料场地,就位后联调试运行并培训。
Q12:交货周期和售后如何?
标准机型约60至90个工作日,非标炉长、双列与真空配置顺延;负责安装调试、试生产配合与培训,质保期内响应问题。
本页产品参数为典型配置,实际以出厂实测数据与签订的技术协议为准。
东莞市志远工业设备有限公司专注真空热工设备制造,可为客户提供推板管式真空炉工艺试验、设计制造、安装调试与操作培训服务,欢迎来厂考察、来料打样。