

联系电话
13631572573

真空钼带炉是非标定制设备,不同厂家、不同配置价格差距很大。采购方如果只看价格和外形,很容易买到不适用的设备。本文从炉膛尺寸、真空系统、加热室、冷却方式、控制系统五个维度,梳理真空钼带炉选型时必须关注的关键参数,给出一份可直接对照的配置清单,帮助采购方在招标和技术交流时心里有数。
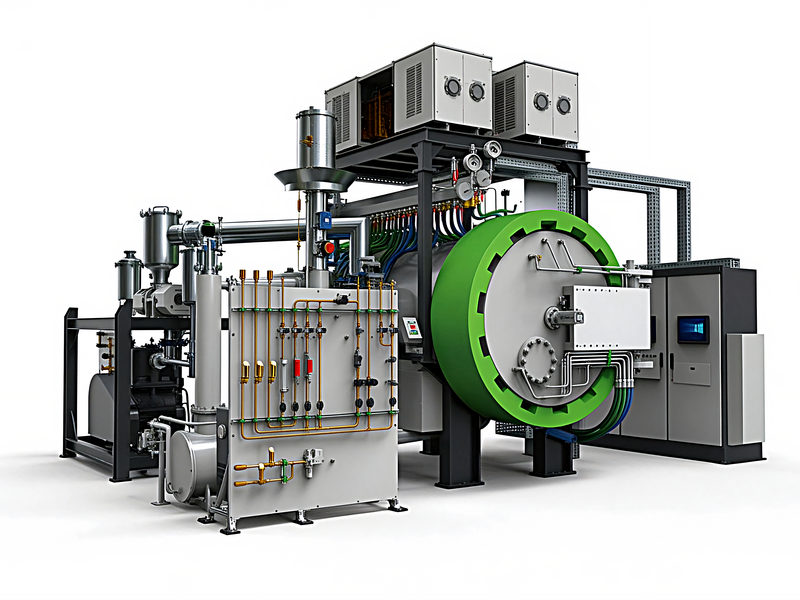
炉膛尺寸是选型第一参数,决定了能做多大的工件和单炉装炉量。确定炉膛尺寸要考虑三个维度:工件最大外形尺寸、工装夹具厚度、装炉层数。炉膛热区长宽高至少比工件最大外形大100mm以上,预留辐射间隙和料架空间。
常见规格:打样和小批量选400×400×600mm;中等批量选600×600×900mm;大批量生产选800×800×1200mm或更大。不要盲目追大炉膛,炉膛越大加热功率、泵组、能耗都线性上升,用不满就是浪费。
一个实用原则:按未来3年产品规划选炉膛,不要按当前最小件选,也不要按想象中的最大件选。比如现在做400×300液冷板,选600×600×900炉膛刚好,既够用又不浪费。
真空系统决定炉子能达到的极限真空和抽气速度。钼带炉做不锈钢钎焊,工作真空要求5×10⁻²Pa以下,压升率≤0.67Pa/h。泵组配置通常是:
前级泵:旋片泵或滑阀泵,负责粗抽。小炉选旋片泵,大炉选滑阀泵,抽速按炉膛容积匹配。
罗茨泵:串在前级泵后面,提升中真空抽速,缩短抽真空时间。
高真空泵:扩散泵或分子泵。扩散泵便宜但需要预热、返油风险;分子泵启动快、无油污染,但价格高。做洁净钎焊优选分子泵。
采购时要让厂家提供泵组品牌、型号和抽速曲线,不要只看"配了分子泵"这种模糊描述。还要问压升率指标,这是炉子密封性的硬指标。
加热室是钼带炉的核心,主要看三点:
钼带材质:纯钼便宜但易再结晶变脆,TZM钼带(钼钛锆合金)高温强度好、寿命长。做1200℃以上工艺建议选TZM。
隔热屏结构:全钼屏洁净但贵;钼+不锈钢复合屏性价比高;不锈钢屏只适合1000℃以下。做不锈钢钎焊推荐钼+不锈钢复合屏。
控温区数:单区控温便宜但温场差;上下三区独立控温是基本配置;五区控温适合大炉膛高精度要求。温场均匀性指标要写进技术协议。
钼带炉冷却方式决定节拍和工件变形:
自然冷却:最便宜但慢,从1100℃降到200℃要4~6小时,适合小批量打样。
充气对流冷却:充氩气+风机循环,冷却速率5~10℃/min,是生产型炉子标配。
高压气淬:5~10bar高压气体,冷却快,适合工具钢淬火和薄壁件快冷,但成本高。
做液冷板钎焊选充气对流冷却即可,不需要高压气淬。冷却气体用量要算运行成本,高纯氩气不便宜。
控制系统决定工艺稳定性和操作便利性。主流配置是PLC+触摸屏,进口西门子或三菱PLC,国产普洛菲斯或威纶通触摸屏。关键功能:
多段程序升温(至少50段以上)、PID自整定、真空度和温度联锁保护、故障报警记录、工艺曲线导出、远程诊断接口。这些功能要在技术协议里列清楚,不要只听销售口头承诺。
采购钼带炉不能只看设备价,还要算上配套公用工程成本。电力是大头,中型炉150kW,满载功率约120kW,按工业电价0.8元/度算,每炉电费约200~300元。选炉时要确认厂区变压器容量够不够,150kW设备需要配套200kVA以上变压器。
冷却水也不能忽视。炉子要连续冷却,每小时用水量约2~5吨,进水温度≤25℃,建议配冷却塔和软水系统。夏天水温高会影响冷却效率,必要时加装冷水机。
氩气是生产耗材。每炉充氩气约0.5~2立方米,批量生产一天5炉就要3~10立方米氩气,月成本数千元。选带气体回收功能的炉子能省不少,但回收系统本身也要投资,用量大才划算。
安装场地要求:地面承重每平方米不少于2吨,中型炉约3~5吨;炉前留2米操作空间,炉后留1米维护空间;单独设备间配排气扇,防止炉子热辐射影响车间温度。
设备到货后,验收要按技术协议逐项测。真空度验收:空炉抽极限真空,要达到协议指标(如6.7×10⁻⁴Pa);压升率测试:关闭真空泵后观察30分钟压力上升,要≤0.67Pa/h。
温场均匀性验收是重点。在炉膛上下左右中九个位置布置热电偶,空炉升温到工作温度,保温2小时,记录各点温度,最大温差要符合协议(通常±5℃以内)。这个测试不能省,很多厂商业验收时只看极限真空不测温场,结果生产时才发现温场不均。
升温速率验收:从室温到工作温度的时间要符合合同。冷却速率:从工作温度降到200℃的时间也要测。噪声测试:设备正常运行时1米处噪声≤80dB。
最后工艺试生产验收:用客户真实工件跑3~5炉,测良率、变形量、氦检漏,达到约定指标才算验收通过。不要在工艺试生产前就付完款。
选设备供应商不能只看报价,要实地考察工厂。看三点:一是有没有同类客户的成功案例,要求去现场看设备实际运行;二是有没有自己的加热室装配能力,还是外购加热室组装;三是售后响应速度,本地服务团队和备件库存很关键。
技术交流时让厂家提供详细的技术方案书,包括:炉膛尺寸图、加热室结构剖面图、泵组配置图、电气原理图、PLC配置清单。这些资料越详细,说明厂家越专业。只给参数表不给结构图的要警惕。
志远ZY-M系列真空钼带炉可按上述配置清单灵活组合,更多参数可参考真空钎焊炉产品页。
| 配置项 | 打样机型 | 生产机型 | 大批量机型 |
| 炉膛热区 | 400×400×600 | 600×600×900 | 800×800×1200 |
| 最高温度 | 1350℃ | 1350℃ | 1350℃ |
| 加热功率 | 80kW | 150kW | 250kW |
| 加热体 | 纯钼带 | TZM钼带 | TZM钼带 |
| 隔热屏 | 钼+不锈钢 | 钼+不锈钢 | 钼+不锈钢 |
| 控温区 | 3区 | 3区 | 5区 |
| 真空泵组 | 旋片+罗茨+扩散 | 旋片+罗茨+分子 | 滑阀+罗茨+分子 |
| 极限真空 | 6.7×10⁻³Pa | 6.7×10⁻⁴Pa | 6.7×10⁻⁴Pa |
| 冷却方式 | 自然冷却 | 充气对流 | 充气对流 |
| 装载量 | 300kg | 800kg | 1500kg |
志远ZY-M系列真空钼带炉可按上述配置清单灵活组合,更多参数可参考真空钎焊炉产品页。
真空钼带炉是定制设备,标准机型交期4~8周,非标定制8~12周。下单前要和厂家明确交付时间,包括设备制造、出厂测试、包装发货、现场安装、调试验收各节点。签合同要写清楚延期赔偿条款。
出厂验收很重要。在厂家工厂先做一次空载运行测试,测真空度、温场、升温曲线,没问题再发货。这样比到了客户现场才发现问题好处理。
现场安装调试一般1~2周,工程师负责接线、烘炉、工艺试生产。人员培训要在调试期完成,操作和维护人员都要学会。保修通常整机一年,终身维护。
选厂家时要看本地有没有服务团队,珠三角、长三角厂家服务响应快,偏远地区可能要等2~3天。备件库存也要问清楚,常用备件本地有库存,不常用的调货周期多久。
采购钼带炉要做预算,这里给一个参考范围(2026年市场行情,具体以厂家报价为准)。打样小型炉(400×400×600,80kW):30~50万元。中型生产炉(600×600×900,150kW):60~100万元。大型批量炉(800×800×1200,250kW):100~180万元。
以上是主机价格,还要加:安装调试费(约5%~10%)、运输费、冷却水和配电改造费、备件首购费、操作培训费。整体预算要在主机价基础上加20%~30%。
进口设备同规格比国产贵2~3倍,服务还要等国外工程师。国内现在中高规格设备已经能用,预算有限选国产是性价比高的选择。不要一味追进口,也不要贪便宜买小厂组装设备,后续维护麻烦。
采购真空钼带炉常见几个误区。误区一:只看价格,同样是600炉,有的报60万有的报100万,差在加热体材质、泵组品牌、隔热屏结构。便宜的可能用纯钼带+扩散泵,贵的用TZM+分子泵,用起来差别很大。
误区二:炉膛贪大,本来做小件选800炉,结果升温慢能耗高,用一半都浪费。误区三:忽略售后,买小厂便宜设备,坏了找不到人修,停炉一天损失几千块。误区四:不做工艺试生产就验收,结果炉子装好了工艺做不出来,互相扯皮。
避开这些误区的办法:多找两三家报价对比技术方案,去同行现场看设备运行,把验收指标和工艺试生产写进合同。采购炉子不是买标品,是定制一个生产工具,前期多花时间调研,后期少走弯路。
选真空钼带炉是一项综合决策,炉膛尺寸、真空系统、加热室、冷却方式、控制系统、能耗、售后都要考虑。本文给出的配置清单和验收要点,采购方可以直接拿去过技术方案。拿不准的地方,建议先让厂家上门做现场勘查,根据实际场地和产品给定制方案。
最后再强调一遍:不要只看价格,按5年TCO算账。设备稳定运行带来的良率和效率,比首付省几万块重要得多。
本文的配置清单、验收要点、预算参考,都是基于行业通用经验整理。具体到每台设备,还要结合客户自己的厂房条件、产品工艺和未来规划做调整。建议采购前和技术人员多沟通,把需求讲清楚,厂家才能给出最合适的方案。
真空钼带炉是生产工具,不是一锤子买卖。选对了炉子,能用十年八年稳定出活;选错了,天天修天天调,耽误订单。前期多花时间调研对比,长期来看都是值得的。
为了方便采购方快速对比,这里再总结一下选型三步法:第一步定炉膛尺寸(按工件+工装+3年规划),第二步定加热体和真空系统(按工件材料选钼带或石墨、按洁净度选分子泵或扩散泵),第三步配冷却和控制(按节拍选对流冷却、按自动化需求选PLC配置)。三步走完,技术方案基本就出来了。
另外提醒一点:合同里要写清楚备件清单和价格,不要等设备到货后再谈备件,那时被动。常用备件价格提前锁定,后续维护才不会被卡。
关于具体的设备配置和报价,建议联系厂家技术部门,把自己的工件样品和工艺要求发过去,由厂家工程师做针对性方案。不要拿着一个标准配置表硬套,非标定制才是真空炉行业的常态。
以上就是真空钼带炉选型的完整指南,从炉膛、真空、加热室、冷却、控制、能耗、验收、供应商、预算到常见误区,覆盖了采购全流程需要考虑的要点。
选型过程中有任何疑问,都可以联系设备厂家技术人员做一对一咨询,把自己的需求讲清楚,才能拿到最合适的方案。
最后再强调:选型是系统工程,不要只听销售一面之词,多考察同行、多对比方案、多要技术资料。前期调研做得越细,后期用起来越省心。
问1:炉膛选大一号有用吗?
答:炉膛大一号投资高30%以上,但热容量大、升温慢、能耗高,用不满就是浪费,按实际工件选。
问2:分子泵和扩散泵怎么选?
答:做洁净钎焊选分子泵,无油污染;做普通工艺扩散泵更便宜,要定期换油。
问3:温场均匀性要写进合同吗?
答:必须写,用九点测温法验收,达不到指标不收货。
问4:钼带炉要配什么电源?
答:380V三相工业电,根据功率配变压器和配电柜,厂家会提供电气要求。
问5:冷却水要求?
答:需要循环冷却水,进水温度≤25℃,水质要软化,防止管路结垢。
问6:装炉量怎么算?
答:按炉膛容积和工件密度估算,厂家会给参考值,实际以试装为准。
问7:设备到货安装要多久?
答:就位、接水接电、调试约2~4周,工艺调试另算1~2周。
问8:要不要选远程诊断?
答:建议选,厂家可以远程看故障代码,减少现场等待时间。
问9:志远能先试焊吗?
答:可以,客户寄工件到厂试焊,看效果再谈采购。
问10:设备保修多久?
答:整机一年,加热体和真空泵等易损件按厂家条款,具体合同约定。
问11:钼带炉能以后升级高压气淬吗?
答:基本不行,炉体耐压设计不同,一开始就要选好。
问12:进口配置和国产配置差多少?
答:进口泵和PLC贵30%~50%,国产配置性价比高,现在国产泵稳定性也不错。
问13:设备占地面积多大?
答:中型炉约占15~25㎡,还要留操作和维护通道,具体看布局图。
问14:噪声大吗?
答:真空泵和风机有一定噪声,约75~80dB,建议单独放设备间。
问15:交期多久?
答:标准机型4~8周,非标定制8~12周,旺季会更长,提前规划。
本文内容亦参考自志远真空钎焊炉产品页的设备资料与工艺说明,供采购方对照核实。
下一篇:真空热处理工艺体系与性能优势全解