




联系电话
13631572573




所属:开平真空钎焊炉
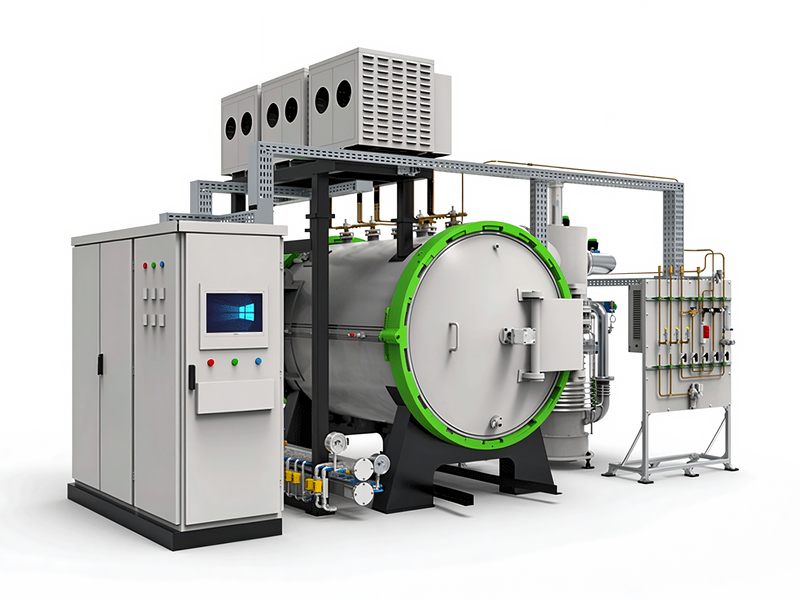
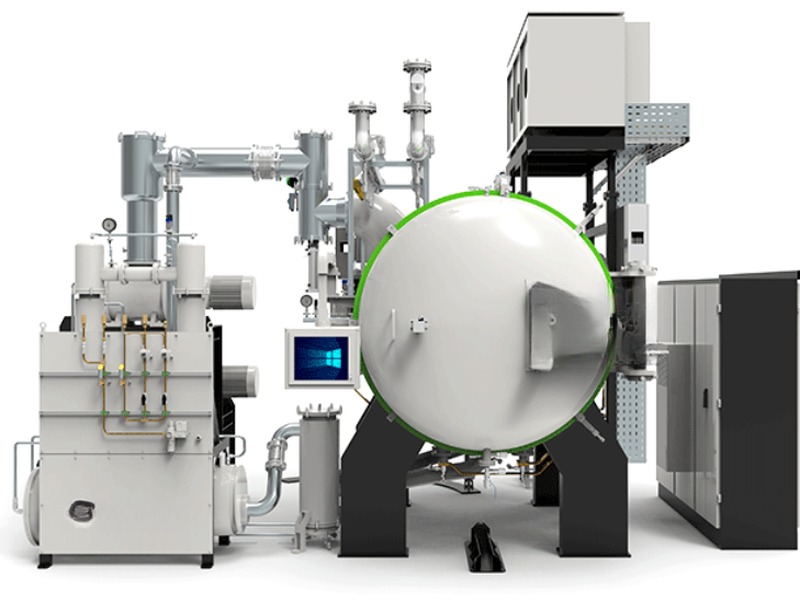
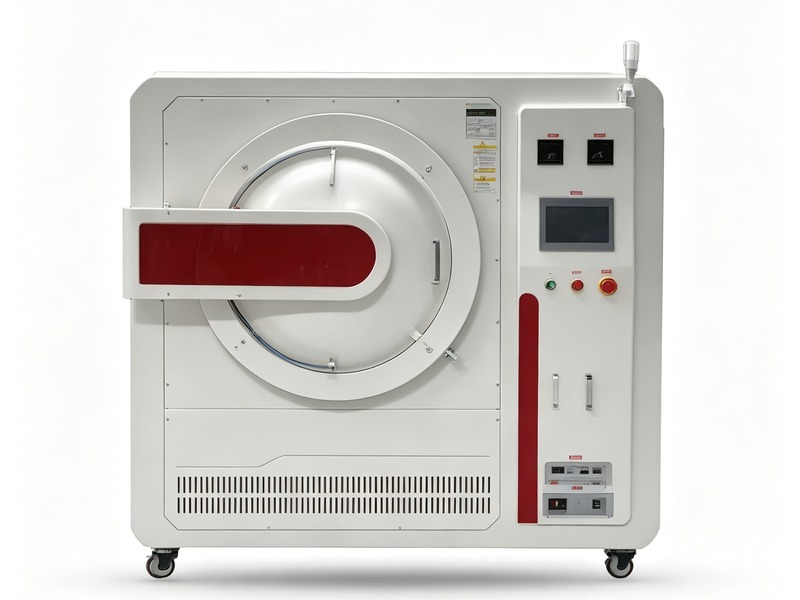
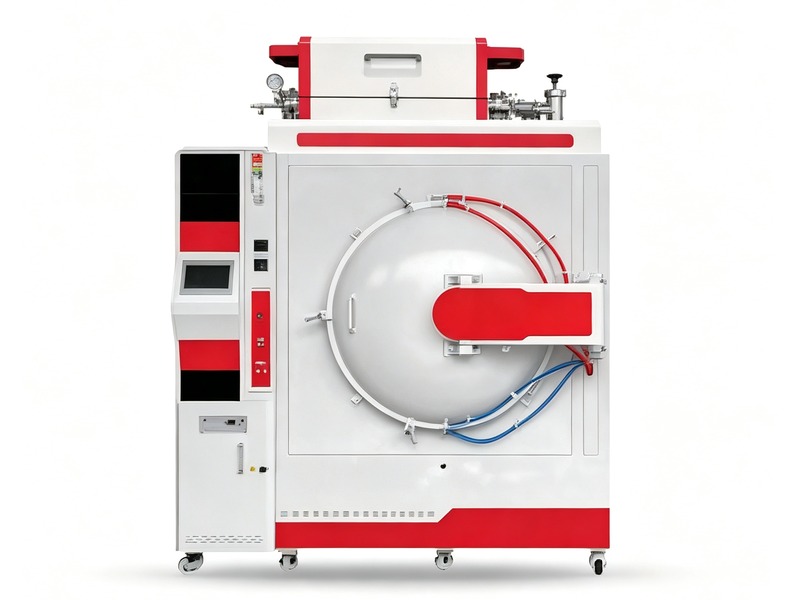
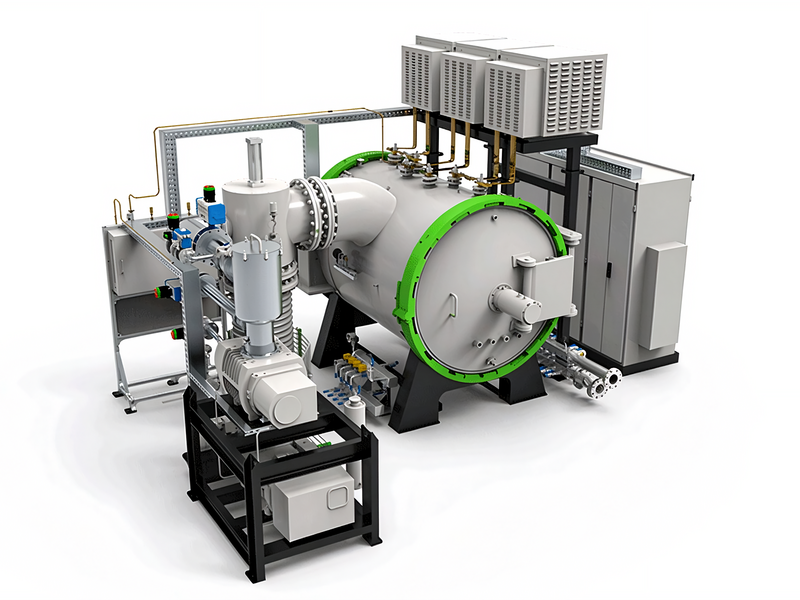
活性真空钎焊炉(AMB工艺炉):单炉完成抽高真空、升温、反应、缓冷全过程后开门出料,常用钎焊温度830-900℃、最高温度1000℃、极限真空度≤5×10⁻⁴Pa、控温精度±1℃、温场均匀性±3℃、分层基板框叠装单炉20-60框、单炉周期8-14小时,炉膛尺寸按基板规格非标设计,Ag-Cu-Ti活性钎料一次完成陶瓷金属化与铜层焊接,反应层连续、结合可靠,适配功率半导体、新能源汽车、轨交光伏等AMB陶瓷基板批量生产,支持来料打样、非标定制与报价方案。
活性真空钎焊炉(AMB工艺炉):钎焊温度830-900℃,极限真空度≤5×10⁻⁴Pa,控温精度±1℃,温场均匀性±3℃,Ag-Cu-Ti活性钎料一次完成陶瓷金属化与铜层焊接,结合可靠,适配功率半导体、新能源汽车、轨交光伏等AMB陶瓷基板批量生产,支持来料打样、非标定制与报价方案。
活性真空钎焊炉(AMB工艺炉)是为AMB陶瓷基板生产设计的高真空钎焊设备。AMB即活性金属钎焊,处理对象是表面覆铜的陶瓷基板:把氮化硅、氧化铝或氮化铝陶瓷片与无氧铜箔叠合,中间预置含钛的活性金属钎料,设备在高真空下加热到钎料熔化温度,钎料中的活性元素与陶瓷反应形成反应层,冷却后铜层与陶瓷结合为一体,得到可刻蚀线路的AMB基板。
与DPC、DBC等陶瓷覆铜路线相比,AMB靠活性钎料直接与陶瓷反应结合,铜层可做得更厚、载流与散热能力更强,在车规级功率模块中采用较多。设备围绕高真空获取、缓慢升降温与洁净炉膛设计,因为钛元素一旦遇氧就失去活性,陶瓷与铜的热膨胀差也需要靠温速控制缓冲,这是它与普通真空钎焊炉的主要区别。
含钛活性钎料在真空下与陶瓷发生界面反应,无需预先做Mo-Mn金属化,陶瓷与铜层一次焊成,工序缩短,基板厂家的在制周期与辅料成本同步下降。
设备把炉腔抽到高真空再升温,炉内氧分压压到很低水平,钛不被提前氧化消耗,反应层连续均匀,铜层剥离强度稳定,批次之间结合力波动收窄。
陶瓷与铜热膨胀差异大,设备支持慢速升降温并分段保温,让界面应力逐步释放,减少陶瓷开裂与铜层起泡,大板与厚铜基板的良率更有保障。
多点控温把工作区温差控制在±3℃,同炉多片基板反应层厚度一致,刻蚀后线路图形规整,边角不出现局部未焊合,整框基板按同一标准检验。
氮化硅、氧化铝、氮化铝的反应温度窗口不同,设备支持多段曲线存储调用,厂家切换陶瓷体系只需调用对应配方,一台炉覆盖多类基板的试制与量产。
AMB钎焊的关键在于活性钎料对陶瓷表面的润湿。普通Ag-Cu钎料在陶瓷上呈球状不铺展,因为陶瓷以共价键或离子键结合,表面能低且不与钎料互溶。往钎料中加入钛、锆等活性元素后,这些元素在高温下向陶瓷界面富集并与陶瓷组分反应,生成TiN、TiC或钛氧化物等反应产物,界面由“不沾”变为可润湿,液态钎料得以铺展填缝。
以氮化硅陶瓷为例,升温到反应温度后,钛与氮化硅反应生成钛的氮化物与硅化钛层,反应层一侧连着陶瓷、一侧被Ag-Cu合金填充,铜箔与钎料合金化后连成整体。反应层厚度靠温度、时间与钎料含钛量共同控制:太薄结合力不足,太厚则界面脆化、热阻上升,工艺窗口需要通过试验锁定。
真空度在其中起决定作用。钛对氧的亲和力很强,炉内残余氧、水汽会优先与钛反应,消耗活性元素并在界面留下氧化物夹杂。设备采用高真空机组,把钎焊段真空维持在10⁻⁴Pa量级,并要求炉膛洁净、工装定期清洗,避免交叉污染。在陶瓷-金属连接这一工艺族里,真空扩散焊炉同样依赖高真空界面控制,选型时可互相参照温度与真空配置。
温度曲线一般分排气、反应、缓冷三段:低温段长时间抽气,排掉夹具与基板吸附的水汽;钎焊段快速越过固液相线区间并短时保温,既保证反应充分又抑制铜箔过度溶蚀;降温段随炉缓冷通过脆性温度区,再充气快冷缩短周期。整框基板叠层装炉,层间留出气路,保证每片所处气氛一致。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 最高温度 | 1000℃ | 覆盖活性钎料反应区间 |
| 常用钎焊温度 | 830-900℃ | 按陶瓷种类与钎料牌号设定 |
| 极限真空度 | ≤5×10⁻⁴ Pa | 防止钛元素提前氧化 |
| 工作真空度 | ≤2×10⁻³ Pa | 钎焊保温段维持 |
| 控温精度 | ±1℃ | 串级PID,保温段波动控制 |
| 温场均匀性 | ±3℃ | 多点热电偶采集 |
| 温区数 | 3-5区 | 独立控温 |
| 压升率 | ≤0.3 Pa/h | 炉腔密封性能指标 |
| 升降温速率 | 1-10℃/min | 慢速可设,缓冲界面应力 |
| 冷却方式 | 随炉缓冷/充氩风冷 | 按基板应力要求选择 |
| 装炉方式 | 分层基板框叠装 | 石墨或耐高温工装 |
| 参数/型号 | ZY-AMB-203 | ZY-AMB-304 | ZY-AMB-455 | ZY-AMB-456 | ZY-AMB-609 |
|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 200×200×300 | 300×300×400 | 400×400×500 | 450×450×600 | 600×600×900 |
| 基板框层数 (层/炉) | 20 | 30 | 40 | 50 | 60 |
| 加热功率 (Kw) | 30 | 45 | 60 | 75 | 120 |
| 最高温度 (℃) | 1000 | 1000 | 1000 | 1000 | 1000 |
| 温场均匀性 (℃) | ±3 | ||||
| 真空度 (Pa) | 极限5×10⁻⁴ / 工作2×10⁻³ | ||||
| 压升率 (Pa/h) | ≤0.3 | ||||
| 温控程序 | 40段可编程,配方存档调用 | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
功率模块AMB基板:IGBT、SiC模块用氮化硅AMB基板载流大、对剥离强度要求高,活性钎焊反应层均匀,适合功率模块封装厂做车规级基板批量供货。
新能源汽车电控与充电桩:电机控制器、车载充电机与充电桩功率模块用AMB基板承受冷热冲击,高真空焊接界面结合可靠,支撑长寿命设计。
轨道交通牵引变流器:牵引功率模块电流大、散热路径要求低阻,厚铜AMB基板靠活性钎焊实现大载流截面,适合轨变配套企业规模化生产。
光伏与风电逆变器:组串式、集中式逆变器功率器件基板要求散热稳定,AMB工艺兼容氧化铝、氮化铝基板,便于逆变器厂家按功率档位选型。
储能变流器与陶瓷散热底板:PCS功率模块与陶瓷散热底板可同炉工艺钎焊,替代部分DBC方案,提升功率密度,适合储能变流设备厂做平台化产品。
更多真空热工设备可查看产品中心,按基板规格与产能选型。
Q1:AMB基板和DBC基板在工艺上有什么不同?
DBC靠铜在高温下直接与氧化铝形成共晶结合,AMB靠含钛活性钎料与陶瓷反应结合。AMB可焊氮化硅等非氧化物陶瓷,铜层更厚、结合更强,设备真空与温速要求也更高。
Q2:活性钎料为什么要含钛,含量多少合适?
钛是参与界面反应的活性元素,含量低反应层不连续,过高则钎料脆、成本高。常用Ag-Cu-Ti钎料含钛量在2%-5%区间,按陶瓷材质试验确定。
Q3:AMB炉的真空度为什么要求这么高?
钛遇氧会先被氧化、失去与陶瓷反应的能力,真空度越低,钎焊段氧分压越高,界面夹杂越多。钎焊段维持在10⁻⁴Pa量级,反应层质量才有保证。
Q4:铜箔厚度对钎焊工艺有什么影响?
铜箔越厚载流越大,但钎焊时应力与溶蚀风险同步增加,需要放慢升降温、控制保温时间。常用0.3-0.8mm,车规模块有更厚规格,按应力试验定曲线。
Q5:氮化硅、氧化铝、氮化铝基板能共用一套曲线吗?
不能直接共用。三类陶瓷的反应产物与温度窗口不同,钎料牌号也有区别,需要分别试验并把曲线存档,生产时按基板材质调用对应配方。
Q6:焊后铜层起泡、局部未结合是什么原因?
多为排气不充分、钎焊段真空度不足、升降温过快或钎料膏涂覆不均,也可能是基板表面残污,按抽气时间、洁净度与曲线逐项排查。
Q7:一炉能装多少片基板,周期多长?
以分层基板框叠装,单炉20-60框,每框片数按基板尺寸定;含抽气与缓冷单炉周期约8-14小时,配风冷可缩短,具体以打样实测为准。
Q8:AMB基板的剥离强度和冷热循环表现如何?
反应层连续时剥离强度可按相关标准测试并保持稳定,氮化硅AMB基板的冷热循环寿命表现较好,具体数值与钎料、曲线相关,建议打样后按检测报告确认。
Q9:来料打样怎么进行,需要客户提供什么?
客户提供陶瓷片、铜箔、钎料或指定牌号与目标图纸,我们按工艺试焊并回寄,检测结合面与剥离表现,确认工艺窗口后再提供设备方案与报价。
Q10:AMB工艺炉报价按什么口径核算?
按炉膛尺寸、真空机组档位、温区数量与分层工装核算,报价含主机、真空与温控系统、基板框及安装调试培训,高真空机组配置对价格影响较明显。
Q11:交货周期与现场条件有哪些要求?
标准型号约35-50个工作日,非标按复杂度顺延;现场需具备稳定电源、冷却水与充氩条件,地面承重与设备外形尺寸在方案阶段一并确认。
Q12:设备质保与售后响应怎么安排?
整机质保按合同约定执行,一般为1年,期间提供远程与上门响应;到厂安装时完成操作培训,把定型曲线固化进仪表,并提供易损件清单。
东莞市志远工业设备有限公司提供活性真空钎焊炉(AMB工艺炉)的设计、制造与工艺服务,支持来料打样与非标定制,欢迎陶瓷基板与功率模块厂家来厂考察交流。