




联系电话
13631572573




所属:开平真空钎焊炉
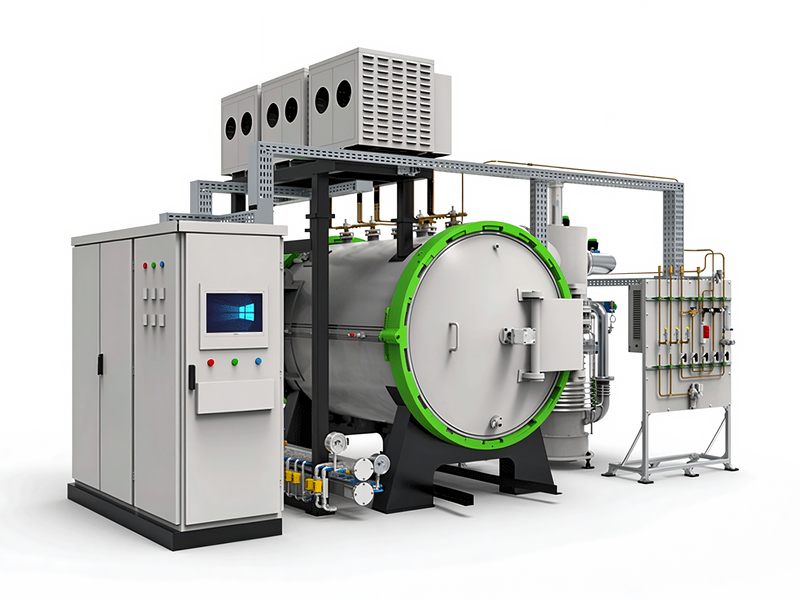
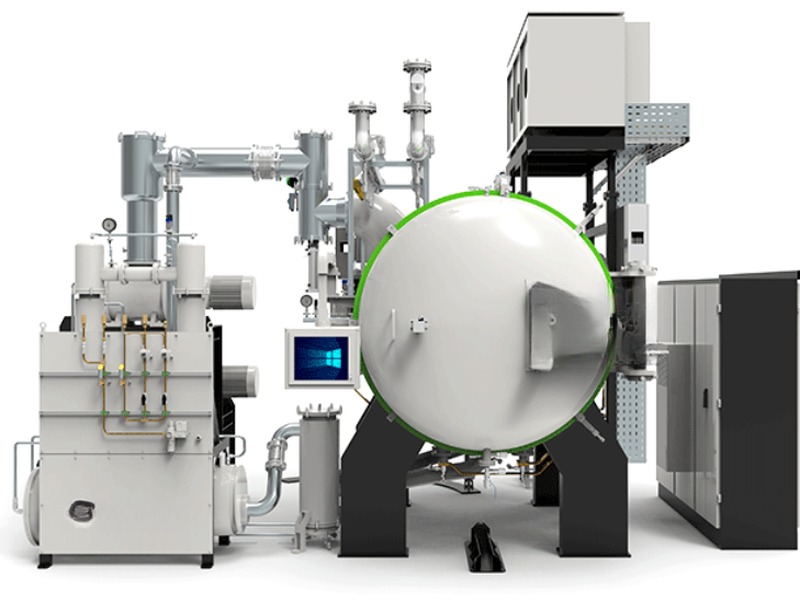
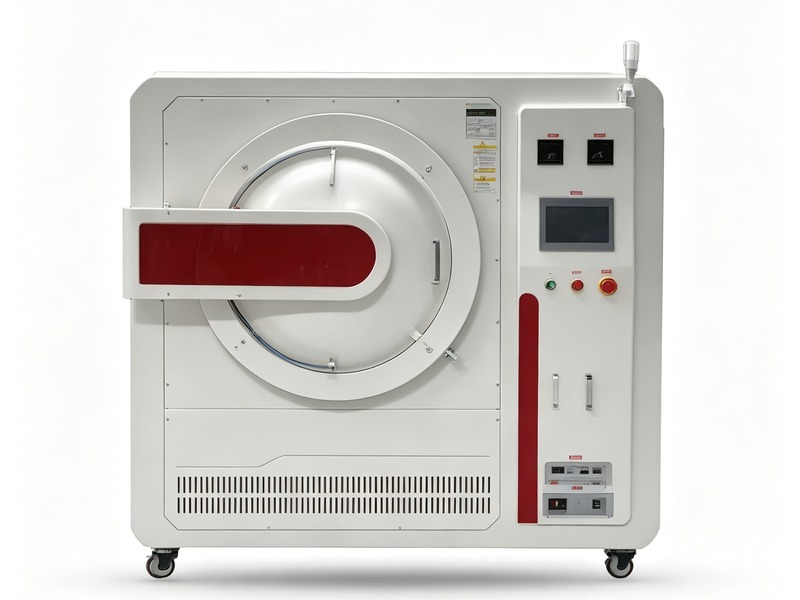
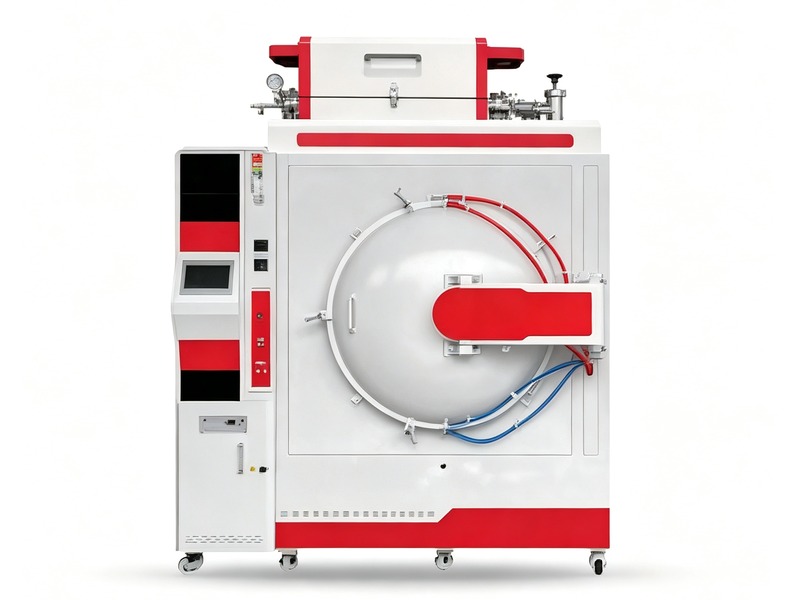
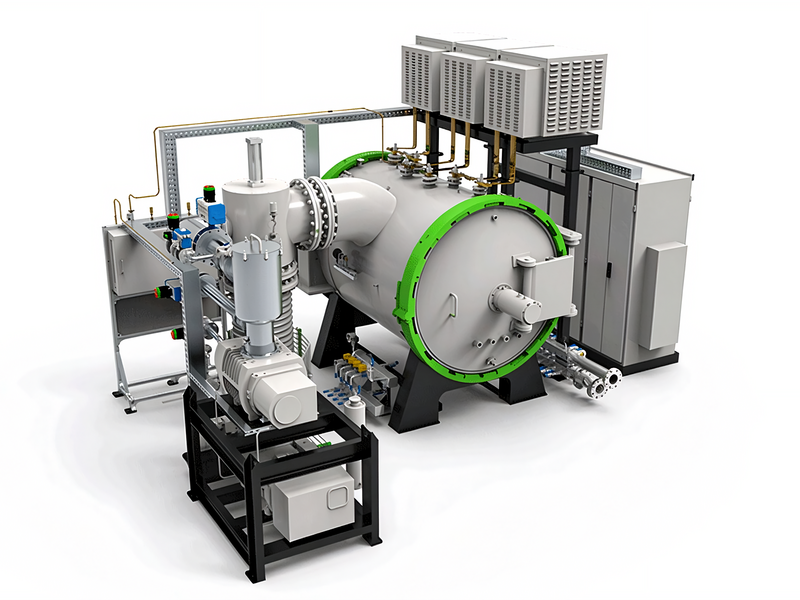
纯高真空真空钎焊炉:把真空等级做到10⁻⁴Pa量级,极限真空度≤5×10⁻⁴Pa、工作真空≤2×10⁻³Pa、常用钎焊温度800-1000℃、最高温度1200℃、控温精度±1℃、温场均匀性±3℃、压升率≤0.2Pa/h、装炉量80-800kg、单炉周期8-14小时,炉膛尺寸按工件非标设计,扩散泵或分子泵加大抽速并配冷阱捕集油气,界面洁净无氧化、活性元素不被提前消耗,适配难熔金属、活性金属、陶瓷封接等行业,支持来料打样、非标定制与报价方案。
纯高真空真空钎焊炉:极限真空度≤5×10⁻⁴Pa,工作真空≤2×10⁻³Pa,压升率≤0.2Pa/h,高真空机组配大抽速,界面洁净无氧化,适配难熔金属、活性金属、陶瓷封接等行业,支持来料打样、非标定制与报价方案。
纯高真空真空钎焊炉是把真空等级做到10⁻⁴Pa量级的真空钎焊设备。普通真空钎焊炉工作真空在10⁻²Pa就够用,但有些材料"娇气"到必须更高真空:含钛活性钎料、难熔金属、陶瓷与金属的封接、真空电子器件。氧分压稍高就破坏界面反应、消耗活性元素,这台炉子就是为它们准备的。这些工件批量虽不大,对真空与洁净却极为敏感,一档之差决定了接头能不能用。
高真空炉与普通炉的差别在真空获取系统。它用扩散泵或分子泵加大抽速,配冷阱捕集油气,炉腔密封压升率压到0.2Pa/h以下。炉膛内部材料也选低放气的钼、钽或高纯石墨,避免材料本身放气拖低真空。设备围绕极限真空、低漏率与洁净炉膛设计,这是它和通用钎焊炉的分界,选型时真空等级要按工件实际需求往上提。
钛、锆等活性元素在10⁻⁴Pa量级才不被提前氧化消耗,界面反应连续,活性钎料与陶瓷、难熔金属结合可靠。
高真空把残余氧、水汽压到极低,焊缝与反应层里氧化物夹杂少,接头强度与气密性稳定,检漏一次通过率高。
炉腔密封好、压升率≤0.2Pa/h,长保温段真空不退化,适合需要长时间高温保温的精密件。
炉内用钼、钽、高纯石墨等低放气材料,材料本身不拖真空,整炉真空稳定性好,长保温段不退化。
炉膛洁净无油污染,适合真空电子器件与对污染敏感的陶瓷封接件,焊后表面洁净,器件内部不受挥发物影响。
高真空钎焊的核心在"抽得净、漏得慢、放得少"。工件先严格清洗去油,因为一点点有机物放气就会破坏高真空。装配用低放气工装,工件与工装整体入炉后,机械泵先粗抽,再开高真空机组抽至10⁻⁴Pa量级,达到极限真空才允许升温。
升温过程中材料持续放气,高真空机组要全程大抽速维持。低温段不急于升温,先长时间烘烤排气,把工件与工装里吸附的水汽、气体抽净;进入高温段后,炉内残余气体被持续抽走,钎料在真空中润湿反应。真空度掉不下来,界面反应才充分。
保温时间按界面反应需要定,高真空炉常配合较长保温,让活性元素与陶瓷、难熔金属充分反应形成连续结合层。在陶瓷与金属连接工艺里,真空扩散焊炉同样依赖高真空界面控制,两者的真空配置思路相通,选型时常一起评估机组档位。
冷却按材料与器件要求,真空电子件多随炉冷却防热冲击。整炉结束后工件转检漏、外观与界面检验。设备把真空、炉门、冷却水联锁,真空不到位不升温,工艺人员按器件调用固化曲线。
高真空炉批产还强调洁净管理与耗材周期。炉膛不进油污,工件与工装用前清洗烘烤;扩散泵油、冷阱与密封圈按运行时数定期更换,压升率定期复测。小炉膛适合精密小件多框叠装,层间留气隙让真空均匀,每框所处气氛一致,同炉陶瓷封接件漏率差异小。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 极限真空度 | ≤5×10⁻⁴ Pa | 高真空机组配置 |
| 工作真空度 | ≤2×10⁻³ Pa | 钎焊保温段 |
| 压升率 | ≤0.2 Pa/h | 极低漏率 |
| 最高温度 | 1200℃ | 覆盖活性钎料区间 |
| 常用钎焊温度 | 800-1000℃ | 按材料设定 |
| 控温精度 | ±1℃ | 保温段稳定 |
| 温场均匀性 | ±3℃ | 精密件一致 |
| 真空机组 | 扩散泵/分子泵 | 大抽速 |
| 炉膛材料 | 钼/钽/高纯石墨 | 低放气 |
| 冷阱 | 配油捕集 | 防油回流 |
| 冷却方式 | 随炉冷/充氩冷 | 按器件要求 |
| 参数/型号 | Y-GZK-23 | Y-GZK-34 | Y-GZK-45 | Y-GZK-56 | Y-GZK-68 |
|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 200×200×300 | 300×300×400 | 400×400×500 | 500×500×600 | 600×500×800 |
| 装载重量 (Kg) | 80 | 150 | 300 | 500 | 800 |
| 加热功率 (Kw) | 30 | 45 | 65 | 90 | 130 |
| 极限真空度 (Pa) | ≤5×10⁻⁴ | ||||
| 压升率 (Pa/h) | ≤0.2 | ||||
| 温区数 (区) | 3 | 3 | 4 | 4 | 5 |
| 最高温度 (℃) | 1200 | ||||
| 真空机组 | 扩散泵/分子泵配冷阱 | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
高真空炉的真空获取靠扩散泵或分子泵加大抽速,配冷阱捕集泵油蒸气防止油回流污染炉膛。工件与工装入炉后先由机械泵粗抽,再开高真空机组抽至10⁻⁴Pa量级,达到极限真空才允许升温,真空不到位不升温。
压升率是判断炉腔密封的关键指标,本机型≤0.2Pa/h。设备出厂前实测压升率并交付数据,运行中按周期复测,密封圈、泵油与冷阱按运行时数定期更换,超差及时换密封件。
检漏按先粗检后精检推进,先查炉门法兰与焊缝宏观漏点,再用氦质谱检漏仪对密封面与真空管路做精检,发现泄漏点停泵泄压后处理,处理完复测压升率与极限真空,确认合格再投炉。
活性钎料陶瓷封接:含钛活性钎料与陶瓷、金属高真空封接,界面反应连续,适合陶瓷基板与封接件生产。
难熔金属构件:钼、钽、铌构件高真空钎焊,不氧化、不吸气,适合难熔金属加工企业。
真空电子器件:真空电子管、器件外壳高真空钎焊,洁净无油污染,满足器件内部洁净要求。
半导体封装陶瓷外壳:半导体陶瓷外壳高真空封接,气密可靠,配合封装线高洁净需求。
科研与特种连接试样:新材料界面连接研究件高真空钎焊,小炉膛适合高校与院所打样。
航天与传感陶瓷件:航天器件、传感器陶瓷-金属封接高真空钎焊,气密可靠,满足空间器件洁净长寿命要求。
更多高真空热工设备可查看真空热处理产品中心,按真空等级与器件要求选型。
Q1:为什么要做到10⁻⁴Pa这么高?
活性元素与难熔金属对残余氧敏感,真空不够活性元素被氧化消耗,界面反应不连续。高真空是这类材料可靠连接的前提。具体真空等级按工件污染敏感度定,并非所有件都要冲到极限,方案阶段我们一起核算。
Q2:高真空机组用扩散泵还是分子泵?
按洁净要求与抽速选,分子泵无油更洁净,扩散泵抽速大需配冷阱,具体按器件污染要求定。选型时一并核算极限真空与抽速。
Q3:压升率0.2Pa/h怎么保证?
靠炉腔密封设计、密封圈水冷与法兰加工精度,设备出厂前实测压升率并交付数据。运行中定期复测,超差及时换密封件。
Q4:工件放气大怎么办?
焊前严格清洗、低温段加长烘烤排气,把吸附气体抽净再升温,整炉真空才稳。清洗与烘烤记录留存。
Q5:一炉周期多长?
高真空抽气与烘烤时间长,单炉约8-14小时,以打样实测为准。精密件批量不大,排产按批组织,多框叠装提高单炉产出。
Q6:和AMB炉有什么区别?
AMB炉是高真空钎焊在陶瓷覆铜基板上的专用型,通用高真空炉范围更广。按工件类型选,选型时常一起评估真空与温区。
Q7:支持打样吗?
支持。客户寄来工件与钎料,按真空与漏率要求试焊回寄,确认界面后报方案。打样会把所需真空等级与抽气时间记下来,作为设备选型与后续批量的依据。
Q8:高真空炉报价高在哪?
主要在高真空机组、冷阱与低放气炉膛配置,按真空等级与洁净要求核算。报价含主机、真空机组与低放气工装,打样确认所需真空档后再出方案。
Q9:标准交期多久?
标准型约45-60个工作日,大抽速机组与专用炉膛按复杂度顺延。高真空机组采购周期较长,方案阶段会一并排期。
Q10:现场要求?
需电源、冷却水、压缩空气,高真空机组对环境洁净度有要求,场地保持清洁。粉尘与油污少的车间更利于长期维持高真空。
Q11:日常怎么维护真空?
定期检查密封圈、泵油与冷阱,按规程换耗材,压升率定期复测,保持真空稳定。维护记录留存,作为真空度趋势依据。
Q12:售后怎么安排?
到厂安装培训高真空系统操作,质保期内远程或上门响应。真空机组耗材按维护计划更换,定期复测压升率。
Q13:高真空机组耗材多久换一次?
按运行时数与真空状态换泵油、冷阱与密封件,我们提供维护计划表,到期提醒更换,保持压升率与极限真空不退化。
东莞市志远工业设备有限公司提供纯高真空真空钎焊炉设计制造与活性金属封接工艺服务,承接陶瓷与难熔金属来料打样与非标定制,可按器件污染要求选配真空机组与冷阱,欢迎半导体与真空电子厂家来厂考察交流。