




联系电话
13631572573




所属:开平真空钎焊炉
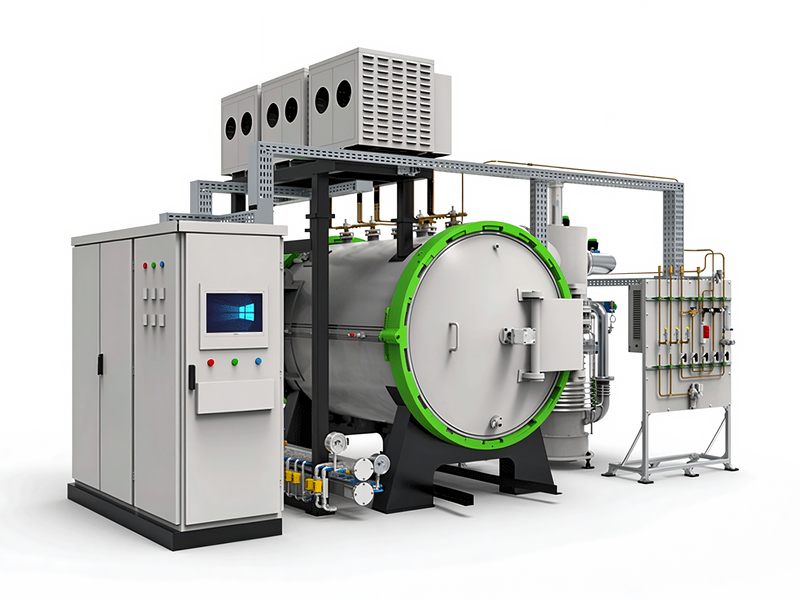
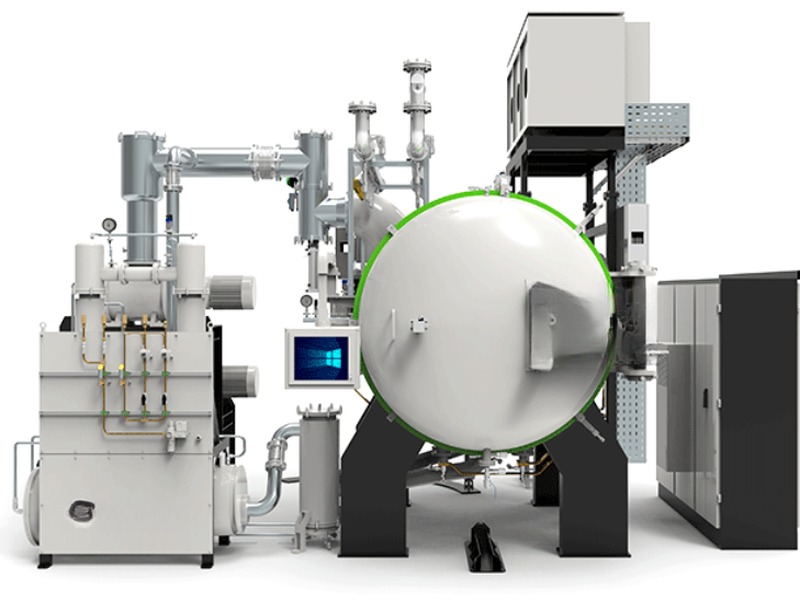
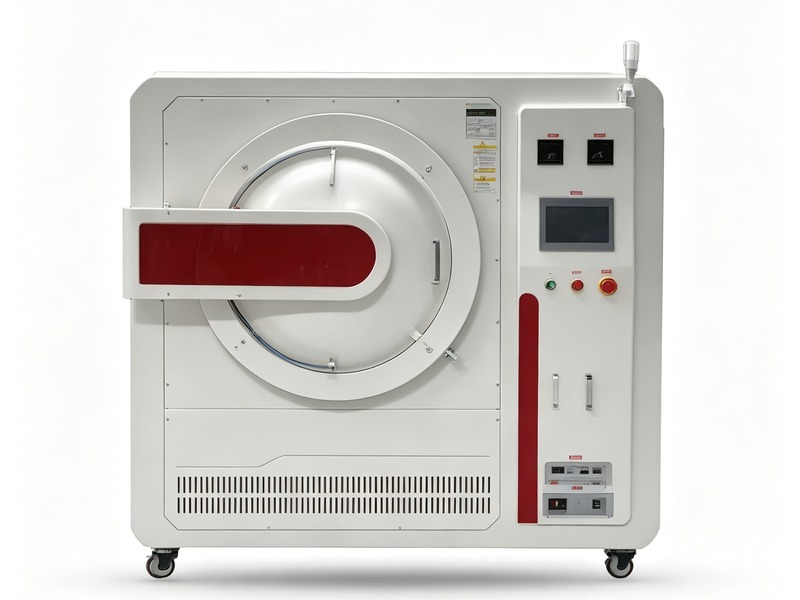
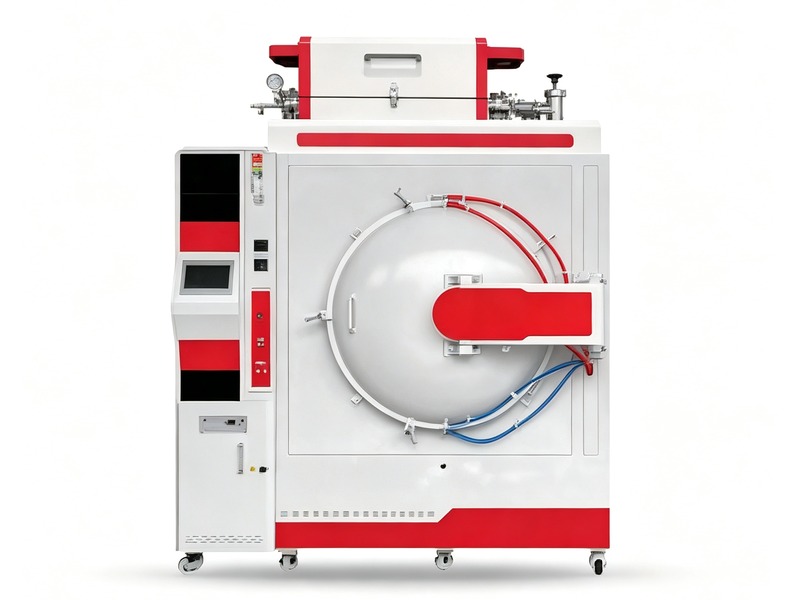
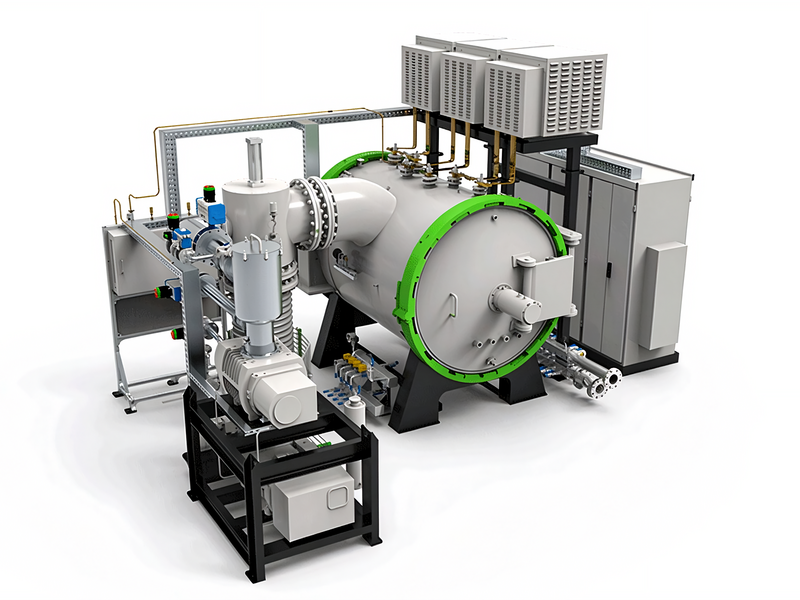
真空钎焊-高压气淬复合炉:同一炉腔完成真空钎焊后直接充6-10bar高压氮风气淬,最高温度1300℃、常用钎焊温度850-1150℃、气淬压力6-10bar、极限真空度≤6.7×10⁻³Pa、控温精度±1℃、温场均匀性±5℃、装载重量250-2200kg,配高压储气与大功率风机搅拌,炉膛尺寸按工件非标设计,省去二次装炉、工件变形小、焊缝与基体性能兼得,适配模具、刀具、航空结构件等行业,支持来料打样、非标定制与报价方案。
真空钎焊-高压气淬复合炉:钎焊后直接充6-10bar高压氮风气淬,温场均匀性±5℃,钎焊与淬火同炉一次完成,省去二次装炉,工件变形小、硬度均匀、接头强度与硬化同时满足,高压储气与风机搅拌配套,适配模具、刀具、航空结构件等行业,支持来料打样、非标定制与报价方案。
真空钎焊-高压气淬复合炉是把真空钎焊与高压气淬两道工序合在同一炉腔内完成的复合热处理设备。普通做法是先真空钎焊、出炉冷却、再进淬火炉淬火,工件两次加热、两次装炉,变形大、周期长。复合炉在钎焊保温结束后,炉内直接充入10bar甚至更高的高压氮气快速冷却,把钎焊和淬火一次做完。它主要服务既要钎焊连接、又要淬火硬化的工件,比如不锈钢结构件、工具钢模具、高强度钢构件。
复合炉的难点在"钎焊后立刻快冷"。钎料刚填缝完就要高压气淬,既不能让焊缝在慢冷中析出脆相,又要让基体淬硬到要求硬度。炉膛要承受高压气淬的瞬间压力冲击,气淬回路、高压储气罐、风机搅拌都按复合工艺重新设计,温场与冷却速度要同时满足钎料与基体两边的要求。
钎焊与淬火同炉完成,省去二次装炉与二次加热,工件少走一遍高温,变形与氧化风险都降下来。
同炉连续完成,工件不反复装夹,形位稳定,淬硬后矫形工时少,接头位置不位移。
高压气淬配合炉膛搅拌,整炉冷却均匀,工件硬度一致,批次稳定性好。
钎料填缝完即快冷,焊缝组织稳定;基体同时淬硬到要求,接头强度与硬度同时满足。
省去二次加热升温与冷却时间,单炉节拍比分两道工序短,批量产出高。
复合工艺按"清洗—装炉—抽真空—升温钎焊保温—高压气淬—回火—出炉"一次完成。工件先去油、配间隙、装夹。抽真空后升温到钎焊温度,保温让钎料润湿填缝,这一步和普通真空钎焊一致。
关键在钎焊保温结束后立刻转入气淬。炉内充入高压氮气,配合大功率风机快速搅拌,把工件按基体要求的冷速淬冷。冷速太快焊缝开裂、太慢基体淬不硬,冷速窗口靠试样锁定。在复合热处理工艺里,真空扩散焊炉的真空与界面控制思路与复合炉相通,选型可互参温场与冷却配置。
气淬后按材料规范进行回火,消除淬火应力。整炉结束后工件转硬度、外观与焊缝检测。设备把真空、高压气淬、冷却水联锁,超压与超温自动保护,工艺人员按材料调用"钎焊+气淬+回火"一体化曲线。
复合炉批产还要管好高压气淬的安全与储气。高压氮气罐按压力容器规范配置,气淬前确认炉体密封与泄压。料架承受高压气流冲刷,做牢固防变形设计;工件沿炉膛排布留出气淬通道,让冷却风均匀扫过,整炉硬度一致。
高压气淬对工件摆放的均匀性很敏感。冷却风从炉膛一侧高速吹过,如果工件互相遮挡,迎风面与背风面冷速差就大,同炉工件硬度不一致。所以复合炉的料架在设计时就把工件朝向、间距与风道出风口对应起来,让每件工件都能被高速气流扫到。打样阶段会在炉膛不同位置放测温样块,实测冷速分布,确认整炉硬度差在允许范围后再批量排产。
气淬压力与工件淬透性要匹配。薄壁件用较低气淬压力就能淬透,厚大截面件则需要更高压力配合更强的风机搅拌,才能把冷速提到材料要求的临界冷速以上。我们打样时会按工件厚度与材料淬透性核算所需气淬压力,在设备上分段配置。压力选低了工件心部淬不透、硬度不足,选高了能耗与设备成本都上去,所以方案阶段就把工件截面与材料数据带过来,一起定合适的气淬压力档。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 最高温度 | 1300℃ | 覆盖钎焊区间 |
| 常用钎焊温度 | 850-1150℃ | 按材料设定 |
| 气淬压力 | 6-10 bar | 高压氮气 |
| 气淬方式 | 高压风机搅拌 | 快速均匀冷却 |
| 极限真空度 | ≤6.7×10⁻³ Pa | 钎焊段真空 |
| 控温精度 | ±1℃ | 保温段稳定 |
| 温场均匀性 | ±5℃ | 多点采集 |
| 回火温度 | 150-650℃ | 随炉回火 |
| 冷却硬度 | 按材料要求 | 淬透性核算 |
| 炉体承压 | 按气淬压力设计 | 压力容器规范 |
| 参数/型号 | Y-FQ-46 | Y-FQ-68 | Y-FQ-810 | Y-FQ-1012 | Y-FQ-1215 |
|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 400×400×600 | 600×500×800 | 800×600×1000 | 1000×800×1200 | 1200×900×1500 |
| 装载重量 (Kg) | 250 | 500 | 900 | 1500 | 2200 |
| 加热功率 (Kw) | 80 | 130 | 200 | 280 | 380 |
| 气淬压力 (bar) | 6-10 | 6-10 | 6-10 | 6-10 | 6-10 |
| 温区数 (区) | 3 | 4 | 4 | 5 | 6 |
| 极限真空度 (Pa) | ≤6.7×10⁻³ | ||||
| 高压储气 | 配高压氮气罐与风机 | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
复合炉在钎焊保温结束后转入高压气淬,冷却速率直接决定焊缝组织与基体硬度,是整条复合曲线的关键段。炉内先按设定充入6-10bar高压氮气,再启动大功率风机高速循环,让冷氮气流沿料架通道均匀扫过工件。充气压力越高、风机循环越强,工件冷速越快,基体越容易淬透;但冷速过快时,焊缝与厚大截面处热应力增大,薄壁件还易出现翘曲,所以气淬压力与风机档位要按工件厚度和材料淬透性分段匹配,不宜一概按最高压运行。
变形控制的重点在工件排布与气流均匀。复合炉料架在设计时就把工件朝向、间距与风道出风口对应起来,迎风面与背风面冷速差要尽量小,同炉工件硬度差才能控制在允许范围。打样阶段会在炉膛不同位置放测温样块,实测冷速分布,确认整炉硬度与变形量合格后再批量排产;对易变形件,还可在气淬后转入150-650℃随炉回火,释放淬火应力,把形位稳定下来。
不锈钢结构件:不锈钢构件钎焊后高压气淬,焊缝与基体同时处理,变形小、硬度稳,适合航空结构件生产。
工具钢模具:工具钢模具钎焊后气淬硬化,接头与模体同炉处理,省去二次淬火,适合模具制造。
高强度钢构件:高强度钢构件钎焊气淬复合,一次完成连接与硬化,形位稳定,适合高强钢件加工。
刀具与刃具:硬质合金与钢基体钎焊后气淬,焊缝可靠、刃部硬化,适合刀具制造。
耐热钢构件:耐热钢构件钎焊气淬复合,组织稳定、高温性能好,适合高温装备制造。
科研复合热处理试样:新材料钎焊淬火一体化研究件打样,小炉膛适合院所试验。
矿山与冶金备件:耐磨钢与硬质合金钎焊气淬复合备件,接头可靠、工作面硬化,适合易损备件批量修复。
更多复合热工设备可查看真空热处理产品中心,按钎焊与淬火要求选型。
Q1:钎焊后立刻气淬会不会裂?
冷速太快焊缝易裂,太慢基体淬不硬,冷速窗口靠试样锁定。我们按材料规范调试冷速,打样时验证。
Q2:和分两道工序比省多少?
省去二次装炉与二次加热,变形与氧化风险降,节拍缩短,批量经济性好。
Q3:气淬硬度能到多少?
按材料淬透性与工件厚度核算,高压气淬配合搅拌,小工件淬透性好,厚件打样确认。
Q4:焊缝会不会因为快冷变差?
钎料刚填缝完即快冷,抑制焊缝脆相析出,组织更稳。窗口靠试样锁定。
Q5:一炉周期多长?
含钎焊、气淬与回火,单炉约6-10小时,以打样实测为准。
Q6:高压气淬安全吗?
炉体按压力容器规范设计,高压氮气罐与泄压装置配套,出厂前做耐压试验。
Q7:支持打样吗?
支持。客户寄来工件,按钎焊气淬一体化曲线试焊回寄,确认硬度与焊缝后报方案。打样会把冷速与气淬压力记下来,作为设备选型与批量依据。
Q8:复合炉报价高在哪?
主要在高压气淬回路、储气罐与风机搅拌配置,按气淬压力与炉体承压核算。
Q9:标准交期多久?
标准型约45-60个工作日,高压气淬系统按复杂度顺延,高压储气与风机搅拌调试另计。
Q10:现场要求?
需电源、冷却水、高压氮气源与储气间布置,炉体承重按重量核对。
Q11:回火能同炉做吗?
可以,气淬后随炉回火消除应力,一体化曲线含回火段。
Q12:售后怎么安排?
到厂安装培训复合工艺操作,质保期内远程或上门响应,定期校验气淬压力、风机与温控,保持复合曲线稳定。
Q13:复合曲线能存多少条?
按材料与工件存多套"钎焊+气淬+回火"一体化曲线,一键调用,换品种不重复调参,配方权限分级管理。
东莞市志远工业设备有限公司提供真空钎焊-高压气淬复合炉设计制造与复合热处理工艺服务,承接不锈钢与工具钢构件来料打样与非标定制,可配合冷速调试与硬度验证,欢迎模具与航空结构件厂家来厂实地考察交流。