




联系电话
13631572573




所属:开平真空钎焊炉
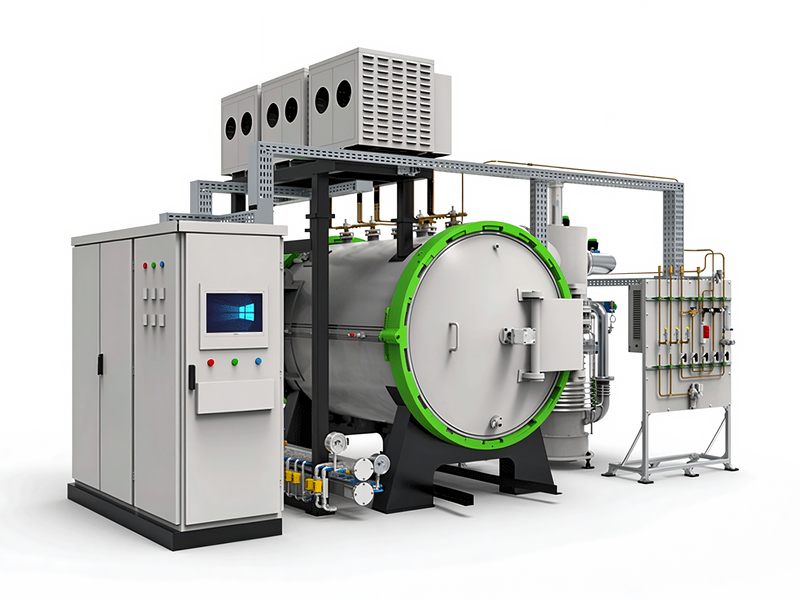
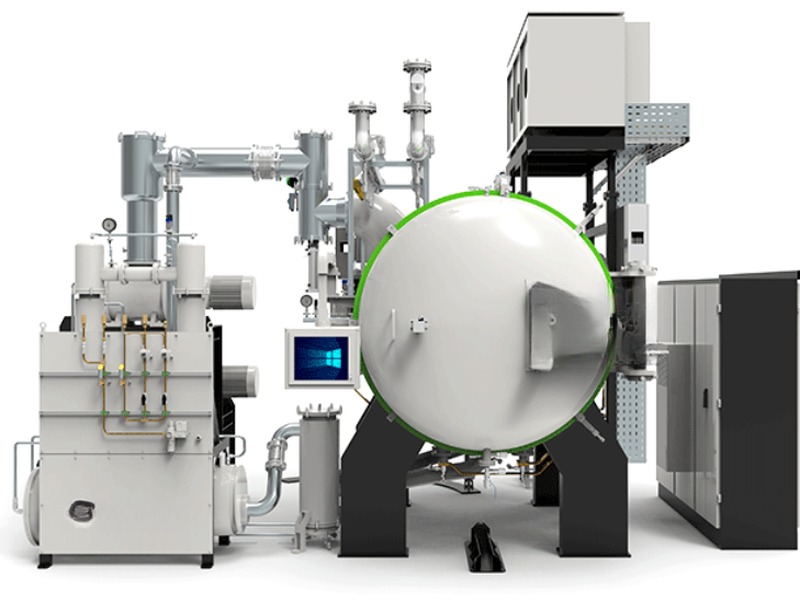
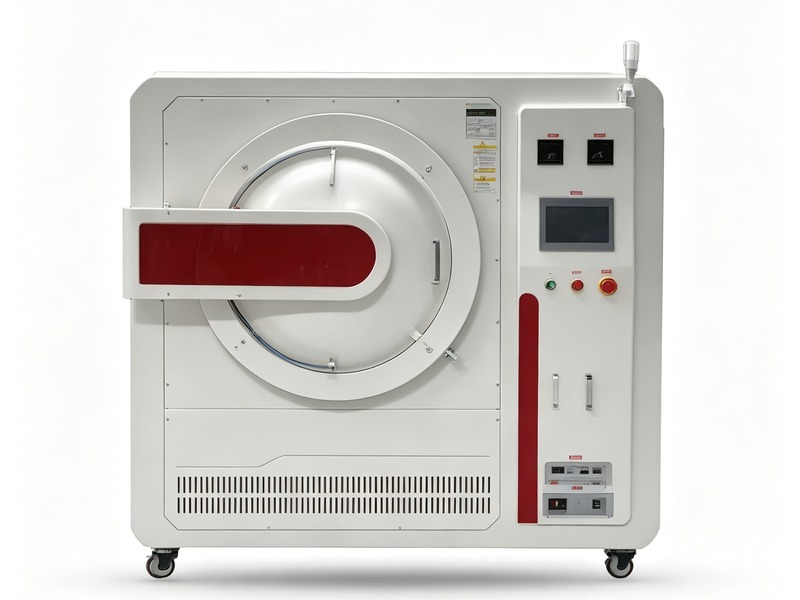
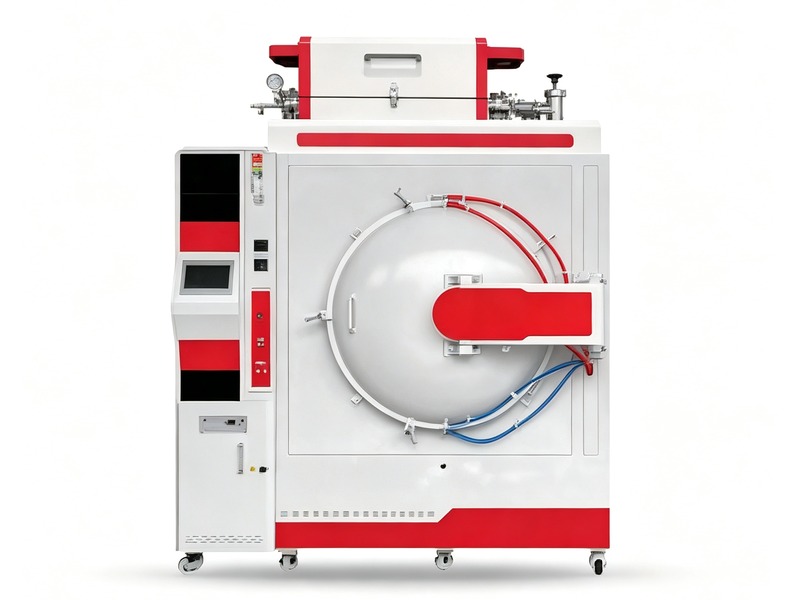
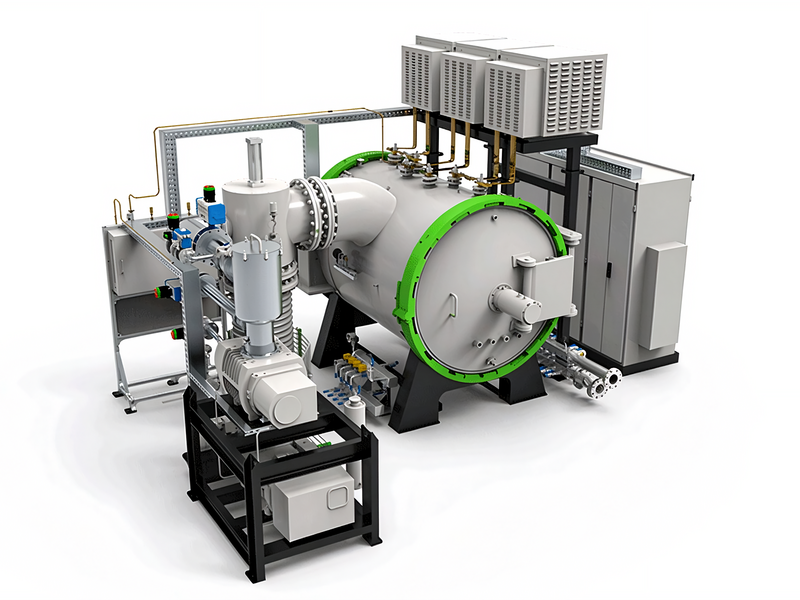
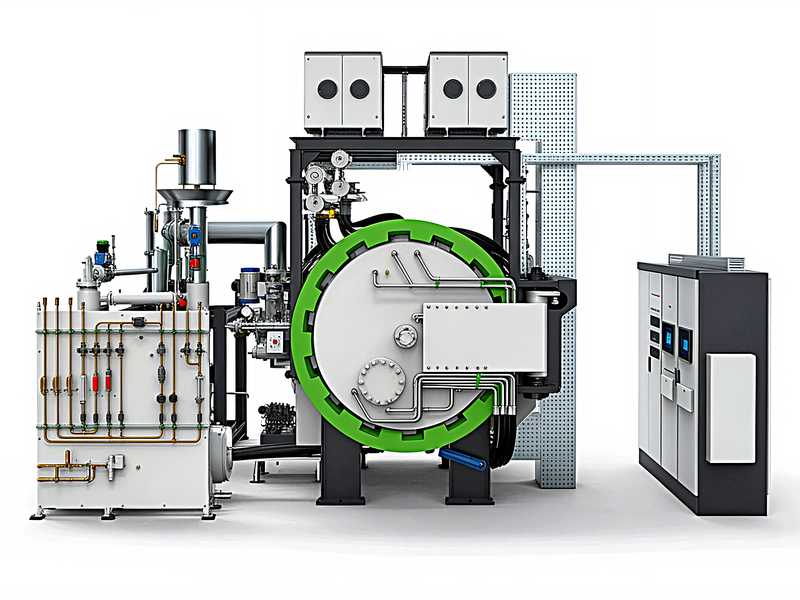
周期式真空钎焊炉:单炉完成抽真空—升温—保温—冷却全过程后开门出料,极限真空度≤6.7×10⁻³Pa、常用钎焊温度600-1150℃、最高温度1300℃、控温精度±1℃、温场均匀性±5℃、装炉量150-1600kg、单炉周期4-12小时,炉膛尺寸按工件非标设计,换品种快、工艺灵活,适合多品种小批量与单件试制,适配航空航天、科研院所、多品种小批量制造等行业,支持来料打样、非标定制与报价方案。
周期式真空钎焊炉:单炉完成抽真空—升温—保温—冷却全过程后开门出料,温场均匀性±5℃,换品种快、工艺灵活,适合多品种小批量与单件试制,炉型成熟、投入门槛适中,适配航空航天、科研院所、多品种小批量制造等行业,支持来料打样、非标定制与报价方案。
周期式真空钎焊炉是最常见的真空钎焊炉型,也叫批次式或间歇式。它的特点是"一炉一清":工件装炉后关门、抽真空、升温钎焊、冷却,整炉结束才开门出料,下一炉重新装夹开始下一个周期。它不像连续炉那样工件在炉内连续移动,而是整炉作为一个批次处理,一个周期只出一批产品。绝大多数真空钎焊工件,从航空结构件到医疗器械,用的都是这种周期式炉子。
周期式炉型成熟、应用广,原因是它灵活。一个炉膛可以做不同材料、不同曲线的工件,换品种只需要换曲线和料架,不必改造炉体。它适合多品种、小批量、大件、试制件这类不适合连续生产的场景。缺点是每炉都要重新抽真空、重新升温,单炉节拍长、批量效率不如连续炉,所以它的定位是"灵活打样与中小批量",而非大批量流水线。
一个炉膛换曲线、换料架就能做不同材料工件,多品种小批量不挑活,换品种快。
炉膛按工件尺寸非标设计,大件、异形件、长导管整炉装入,连续炉放不下的它能做。
周期式是真空钎焊最成熟的炉型,工艺参数积累多,曲线固化后重复性好。
相比连续炉,周期式设备投入与维护成本低,适合先起步、小批量生产的厂家。
小炉膛适合单件试制与打样,客户寄来工件就能试,不必上连续线。
周期式钎焊按"装炉—抽真空—升温—保温—冷却—开门出料"一个循环完成。工件去油、配间隙、装夹到料架上,整炉装入炉膛后关门抽真空。抽真空到规定真空度后开始升温,低温段排气、中温段均衡、高温段保温钎料填缝。
保温结束后按材料规范冷却,多数在真空或充氩下缓冷,快冷件配气淬回路。整炉冷却到出炉温度后,破真空、开门出料。一个周期就此结束,清理炉膛、下一炉重新开始。在真空钎焊炉型里,真空钎焊炉的周期式结构是行业主力,选型先按工件尺寸与批量定炉膛大小。
周期式批产的关键在装炉密度与节拍配合。炉膛大,单炉装得多,但抽真空与升温时间也长,要在装炉量与单炉周期之间找平衡。多品种排产时,把相近曲线的工件凑同炉做,减少换曲线与清炉次数。工件沿炉膛分层摆放留气隙,让温度与气氛均匀,整炉质量一致。
周期式炉的维护围绕真空与发热体展开。密封圈按运行时数更换,发热体与隔热屏按老化程度检修,真空机组定期保养。每炉结束后清炉检查,炉膛内残留物清理干净再进下一炉。这些常规维护做到位,周期式炉长期稳定运行,故障率低。
周期式炉之所以应用广,还在于它对工艺试验友好。一个炉膛可以反复试验不同曲线、不同钎料、不同间隙,不必担心像连续线那样一改就影响全线节拍。新工艺打样、新材料验证,大多先在周期炉上完成试样,工艺固化后再考虑放大。很多客户先用一台中小型周期炉起步,积累足够批量后再评估连续或半连续方案,这种渐进式上设备的路径,也是周期炉长期作为主力炉型的原因。
选择周期炉时,炉膛尺寸是第一个要定的参数。炉膛太小,工件装不下或只能装一件,效率低;太大,抽真空与升温的能耗和时间都浪费在空炉膛上。我们通常按客户典型工件的最大外形,加上料架与气隙余量来定有效热区,同时把未来可能做的稍大工件留一点余量。加热功率、温区数、真空机组则在炉膛定下后按温度与真空要求核算,整套配置一起出。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 炉型 | 周期式单室 | 一炉一批 |
| 极限真空度 | ≤6.7×10⁻³ Pa | 常规真空配置 |
| 常用钎焊温度 | 600-1150℃ | 按材料设定 |
| 最高温度 | 1300℃ | 覆盖常用区间 |
| 控温精度 | ±1℃ | 保温段稳定 |
| 温场均匀性 | ±5℃ | 多点采集 |
| 冷却方式 | 随炉冷/充氩冷 | 按材料要求 |
| 装炉方式 | 整炉装料架 | 单件或多件 |
| 单炉周期 | 4-12小时 | 按工艺与冷却 |
| 换品种 | 换曲线与料架 | 灵活切换 |
| 参数/型号 | Y-ZQ-34 | Y-ZQ-46 | Y-ZQ-68 | Y-ZQ-810 | Y-ZQ-1012 |
|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 300×300×400 | 400×400×600 | 600×500×800 | 800×600×1000 | 1000×800×1200 |
| 装载重量 (Kg) | 150 | 300 | 600 | 1000 | 1600 |
| 加热功率 (Kw) | 45 | 80 | 130 | 200 | 280 |
| 极限真空度 (Pa) | ≤6.7×10⁻³ | ||||
| 温区数 (区) | 3 | 3 | 4 | 4 | 5 |
| 最高温度 (℃) | 1300 | ||||
| 单炉周期 (h) | 4-12 | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
装炉质量直接决定钎焊成败。工件入炉前先做去油清洗,油污在真空下挥发会污染炉膛并影响钎料润湿;装配间隙按钎料类型留到0.05-0.2mm,间隙过小钎料填不进去,过大毛细作用失效。工件装到料架上放平垫稳,测温热电偶贴在被测件本体而非炉膛空处,分层摆放时上下左右留出气隙,让温度与气氛均匀到达每件工件。
质量控制上,周期炉靠多点测温与压升率监测守住整炉一致性。炉膛布置多支热电偶,PLC实时显示各点温度,偏差超过设定值自动报警;每炉抽真空后做压升率检测,超过0.5Pa/h提示检漏,避免漏气导致氧化变色。每炉记录温度曲线与装炉信息,首件确认合格后再批量生产,批次问题可追溯,这是周期炉批量稳定输出的基础。
多品种小批量构件:材料牌号多、批量小的结构件周期式钎焊,换品种灵活,适合多品种制造企业。
大件与异形件:大尺寸结构件、长导管异形件整炉装入,连续炉放不下的大件用周期炉做。
航空航天结构件:航空结构件单件价值高、批量不大,周期炉打样与小批生产都合适。
医疗器械构件:医疗器械构件批量中等、品种多,周期炉配合专炉管理做洁净钎焊。
科研试制打样:新材料、新工艺试制件周期炉打样,小炉膛适合高校与院所试样。
维修与备件:工业备件修复与小批量备件周期炉钎焊,灵活排产,满足备件需求。
高校院所打样:高校与新材料院所周期炉打样,小炉膛适合科研课题试样与工艺验证。
初期上设备客户:刚上真空钎焊的企业先用中小型周期炉起步,积累批量后再评估放大。
更多周期式热工设备可查看真空热处理产品中心,按工件尺寸与批量选型。
Q1:周期式和连续式怎么选?
批量大、品种单一选连续式;多品种、小批量、大件选周期式。打样与中小批量用周期炉起步更稳妥。
Q2:一炉能装多少件?
按炉膛与工件尺寸定,大件单件装炉,小件多件分层叠装,打样时确定经济装炉量。
Q3:换品种麻烦吗?
换曲线与料架即可,相近材料凑同炉,不改造炉体,多品种排产灵活。
Q4:单炉周期多长?
含抽真空、升温、保温与冷却,单炉约4-12小时,按工艺与冷却方式定。
Q5:和连续炉比效率差多少?
周期炉每炉重新抽真空升温,单炉节拍长,但换品种灵活,适合小批量。
Q6:大件能做吗?
炉膛按大件非标设计,长导管与异形件整炉装入,按工件尺寸定炉膛。
Q7:支持打样吗?
支持。客户寄来工件,按工艺曲线试焊回寄,确认质量后报方案。打样会把经济装炉量与单炉周期记下来,作为设备选型依据。
Q8:周期式炉报价怎么算?
按炉膛尺寸、真空机组与温区数核算,大件与高真空配置影响价格。
Q9:标准交期多久?
标准型约35-50个工作日,非标炉膛按复杂度顺延。
Q10:现场要求?
需电源、冷却水与压缩空气,炉体承重按重量核对,靠近清洗工序布置。
Q11:日常怎么维护?
定期换密封圈、保养真空机组、检修发热体,每炉清炉检查。
Q12:售后怎么安排?
到厂安装培训操作,质保期内远程或上门响应,定期校验温场与真空,提供年度维护计划。
Q13:曲线能存多少条?
按材料与工件存多套固化曲线,工艺人员一键调用,换品种不重复调参。
东莞市志远工业设备有限公司提供周期式真空钎焊炉设计制造与多品种小批量钎焊服务,承接结构件与异形件来料打样与非标定制,可配合工艺曲线固化与经济装炉量测算,欢迎多品种制造企业来厂实地考察交流。