




联系电话
13631572573




所属:开平真空钎焊炉
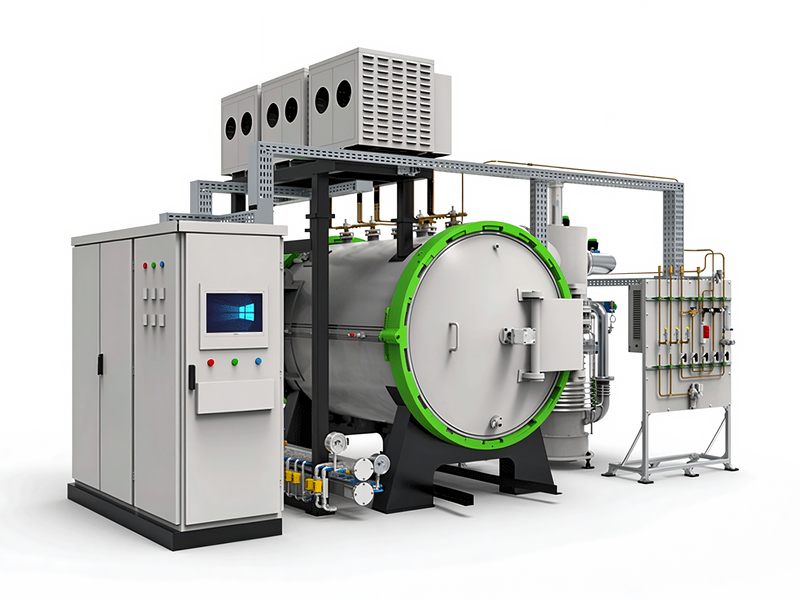
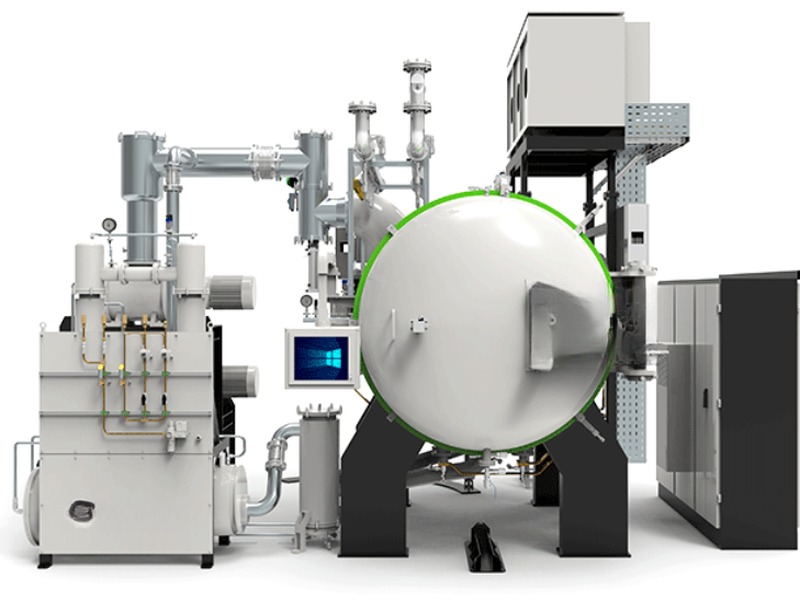
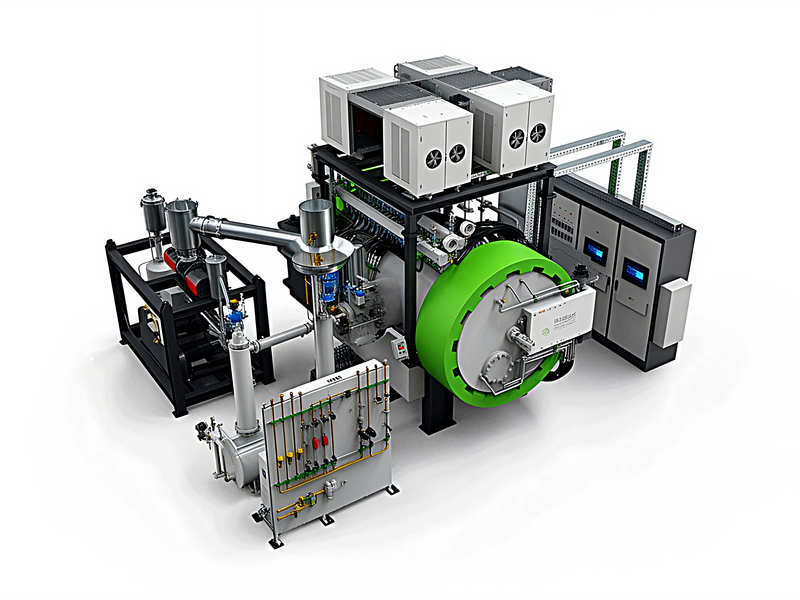
连续式真空钎焊炉:工件在连续通过的真空通道内依次完成抽气、加热、钎焊、冷却各温区,工作真空度≤5×10⁻²Pa、常用钎焊温度600-1100℃、控温精度±1℃、温场均匀性±5℃、传送速度可调、温区6-14段,通道截面与总长按产量非标设计,节拍稳定、产能大、批量一致,适合大批量单一品种量产,适配新能源、汽车、电子器件等行业,支持来料打样、非标定制与报价方案。
连续式真空钎焊炉:工件在连续通过的真空通道内依次完成抽气、加热、钎焊、冷却各温区,温场均匀性±5℃,节拍稳定、单炉产能大,适合大批量单一品种量产,适配新能源、汽车、电子器件等行业,支持来料打样、非标定制与报价方案。
连续式真空钎焊炉是把真空钎焊做成流水线的炉型。工件放在传送小车上,从炉体一端连续进入,依次经过抽气室、加热升温区、钎焊保温区、冷却区,从另一端连续出来,全程在真空或气氛保护通道里完成。它不像周期炉那样一炉一清,而是工件源源不断流过炉膛,各温区固定在不同位置,产能按节拍稳定输出。
连续炉的优势是产能与节拍。一旦调好,它按固定节拍连续出件,单位时间产量大,适合量大、品种单一、要求稳定节拍的量产线。它的代价是前期投入大、换品种慢——不同工件要重新调传送速度与温区,炉膛改造也比周期炉复杂。所以连续炉定位是"大批量单一品种量产",和周期炉的"灵活小批量"互补。
工件按固定节拍连续流过各温区,单位时间产量大,量产线节拍稳定可控。
各温区位置固定,每批工件经历相同热过程,产品一致性高,质量稳定。
连续进出料,工人只需上下料,比周期炉逐炉装夹省力,适合量产车间。
大批量摊薄设备与能耗成本,单件钎焊成本随批量增大而下降。
连续炉可与前后清洗、装配、检测工序连成线,形成自动钎焊流水线。
连续式钎焊按"进料—抽气密封—各区通过—钎焊保温—冷却—出料"流水线推进。工件装在传送小车上,从进料端进入密封气锁,先把空气排净,再进入真空通道。传送速度决定工件在各区停留时间,速度快停留短、慢则长,按工艺要求设定。
通道内分温区:前段抽气与低温排气,中段升温到钎焊温度,保温区让钎料润湿填缝,后段冷却区按材料要求控制冷速。工件随小车连续通过,各区温度固定,同一批工件经历的热过程一致。在真空钎焊炉型里,真空铝钎焊炉的连续量产思路与连续炉相通,选型可互参节拍与温区配置。
连续炉对传送与密封要求高。小车在真空通道内连续移动,轨道与传动要耐高温真空;进料出料端用气锁密封,防止空气大量进入破坏真空。这些机械与密封部件是连续炉维护重点,直接影响连续运行的稳定性。
连续炉换品种要重新调参。不同工件的钎焊温度、停留时间、冷却要求不同,换品种时要调传送速度、各区温度与料架。所以连续炉适合品种相对固定的大批量产品,频繁换品种不如用周期炉灵活。方案阶段要把产品结构与未来品种规划一并考虑。
连续炉的良率管理建立在参数固化之上。因为工件是连续流过、不停下来检查的,一旦某个温区温度飘了或传送速度变了,整批产品都受影响。所以连续炉配多点温度监控与传送速度在线记录,任何偏离都报警。量产线跑稳后,工艺人员按监控数据趋势预判维护时机,把可能的偏差在影响整批之前纠正,这也是连续炉能长期保持批量一致的关键。
连续炉的通道长度其实就是产能的分母。通道越长,同样传送速度下工件在各温区停留越久,能处理更厚或更慢热透的工件;通道太短,则要降传送速度来补偿停留时间,节拍反而上不去。所以方案阶段要把工件所需的钎焊与冷却时间测出来,再反推通道各段长度与传送速度。我们打样时用周期炉把每段时间测准,再据此设计连续炉的通道分区长度,避免设备造出来才发现节拍不达标。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 炉型 | 连续通道式 | 流水线生产 |
| 传送方式 | 小车/辊道 | 连续通过 |
| 工作真空度 | ≤5×10⁻² Pa | 通道维持 |
| 常用钎焊温度 | 600-1100℃ | 按产品设定 |
| 温区 | 多段分区 | 抽气/加热/保温/冷却 |
| 控温精度 | ±1℃ | 各温区独立 |
| 温场均匀性 | ±5℃ | 通道截面 |
| 传送速度 | 可调 | 决定停留时间 |
| 节拍 | 按产品定 | 连续产出 |
| 气锁密封 | 进出料密封 | 保真空 |
| 参数/型号 | Y-LX-2 | Y-LX-3 | Y-LX-4 | Y-LX-5 | Y-LX-6 |
|---|---|---|---|---|---|
| 通道截面 W×H (mm) | 300×200 | 400×300 | 500×400 | 600×500 | 800×600 |
| 通道总长 (m) | 12 | 16 | 20 | 24 | 30 |
| 加热功率 (Kw) | 120 | 180 | 260 | 340 | 450 |
| 温区数 (区) | 6 | 8 | 10 | 12 | 14 |
| 传送速度 (mm/min) | 可调 | 可调 | 可调 | 可调 | 可调 |
| 工作真空度 (Pa) | ≤5×10⁻² | ||||
| 节拍 (件/h) | 按产品 | 按产品 | 按产品 | 按产品 | 按产品 |
注:参数可根据客户工艺需求做调整,支持非标定制。
连续炉的产能由传送速度与通道分区长度共同决定。工件装在小车或辊道上,从进料端穿过抽气室、加热区、钎焊保温区、冷却区连续流出,工作真空度维持在≤5×10⁻²Pa,常用钎焊温度600-1100℃,控温精度±1℃、温场均匀性±5℃。传送速度越快,工件在各区停留越短,单位时间出件越多;但速度必须匹配工件所需的加热与钎焊时间,否则热不透、钎料填缝不充分。方案阶段先用周期炉把每段时间测准,再反推通道各段长度与传送速度。
气氛稳定是连续炉批量一致的前提。进出料端用气锁密封,进料时先排净空气再放行,防止空气大量进入破坏通道真空与气氛。各温区位置固定、温度独立控制,每批工件经历相同热过程,产品一致性高。量产线配多点温度监控与传送速度在线记录,一旦某温区飘移或速度变化即报警,工艺人员按监控趋势预判维护,把可能的偏差在影响整批之前纠正。
新能源液冷板量产:液冷板大批量连续钎焊,节拍稳定、一致性高,适合新能源批量产线。
汽车换热器:汽车板翅式换热器连续钎焊,产量大、成本低,适合汽车零部件批量配套。
电子器件钎焊:电子封装件连续钎焊,批量一致,适合电子器件规模化生产。
批量铝散热件:铝散热器大批量连续钎焊,配合连续清洗装配线,形成自动产线。
不锈钢管件批量:不锈钢管件批量连续钎焊,单件成本低,适合标准管件量产。
标准结构件量产:品种固定的标准结构件连续钎焊,单位成本随批量下降。
批量铜件:铜质导电与换热件批量连续钎焊,单件成本低,适合规模化配套。
家电换热件:家电换热器批量连续钎焊,节拍稳定,适合家电配套批量生产。
更多连续式热工设备可查看真空热处理产品中心,按量产节拍与品种规划选型。
Q1:什么样的产品适合上连续炉?
量大、品种固定、要求稳定节拍的产品适合。频繁换品种、批量小不如用周期炉。
Q2:换品种要多久?
要调传送速度、各区温度与料架,比周期炉麻烦,方案阶段要把品种规划考虑进去。
Q3:节拍怎么定?
按工件所需钎焊时间与通道长度算传送速度,打样实测后定稳定节拍。
Q4:投入比周期炉高多少?
连续炉通道长、传动密封复杂,前期投入大,大批量下单件成本更低。
Q5:连续运行稳定性如何?
传送与气锁密封是关键,定期维护轨道与密封,保持连续运行。
Q6:和前后工序怎么衔接?
可与清洗、装配、检测连成自动线,按车间布局规划进出料方向。
Q7:支持打样吗?
先用周期炉打样验证工艺,确认后再上连续线放大产能。打样把各温区时间测准,作为通道长度设计依据。
Q8:连续炉报价怎么算?
按通道截面、总长、温区数与传动密封配置核算,非标定制差异大。
Q9:标准交期多久?
连续炉定制化程度高,约60-90个工作日,按通道长度与温区数顺延。
Q10:现场要求?
需长条形场地布置通道,电源、冷却水与压缩空气配套,承重按重量核对。
Q11:气锁密封怎么维护?
定期检查气锁密封圈与传动,保持进出料真空不破坏,维护记录留存。
Q12:售后怎么安排?
到厂安装调试连续线,质保期内远程或上门响应,定期校验传动与温区,提供年度维护计划。
Q13:传送速度能在线调吗?
各区速度与温度可程序设定,存成不同产品配方,换品种调用。
东莞市志远工业设备有限公司提供连续式真空钎焊炉设计制造与量产钎焊线服务,承接液冷板与换热器来料打样及产线非标定制,可配合节拍调试与通道分区设计,欢迎新能源与汽车零部件企业来厂实地考察交流。