




联系电话
13631572573




所属:开平真空钎焊炉
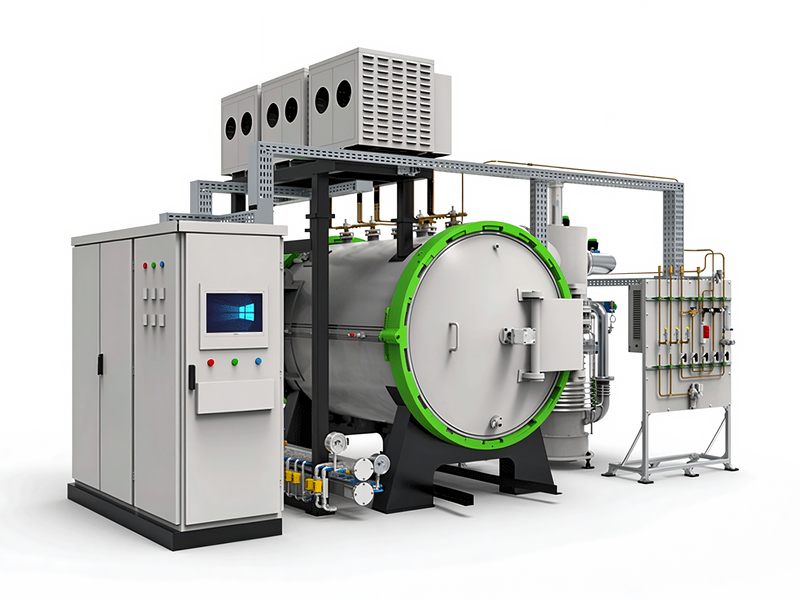
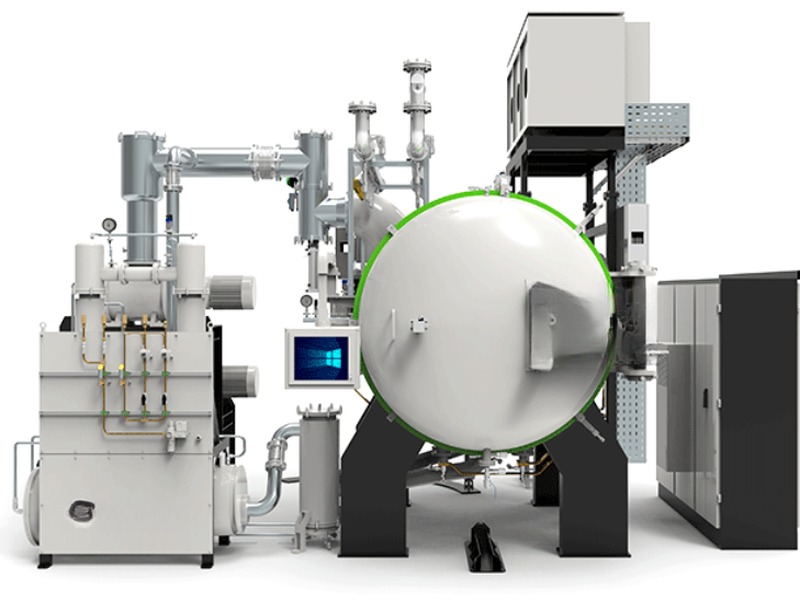
半连续式真空钎焊炉:在抽气、加热、冷却之间设工位隔离与料车转移,加热室常驻高温真空,加热室真空度≤6.7×10⁻³Pa、常用钎焊温度600-1150℃、最高温度1300℃、控温精度±1℃、温场均匀性±5℃、料车载重200-1000kg、料车2-5台周转,工位与料车按工件非标设计,兼顾连续炉产能与周期炉柔性,适配新能源、汽车零部件、中等批量多品种等行业,支持来料打样、非标定制与报价方案。
半连续式真空钎焊炉:在抽气、加热、冷却之间设工位隔离与料车转移,兼顾连续炉产能与周期炉柔性,换品种比连续炉快、比周期炉省力,温场均匀性±5℃,适配新能源、汽车零部件、中等批量多品种等行业,支持来料打样、非标定制与报价方案。
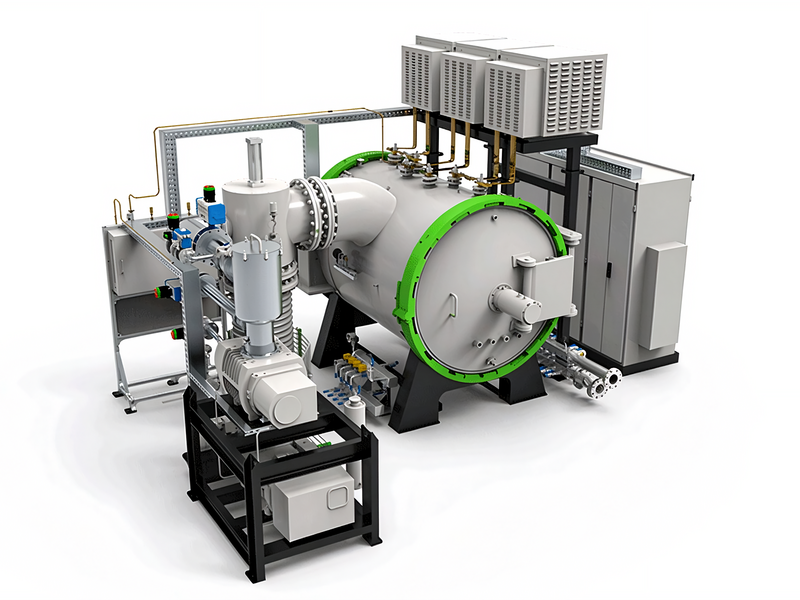
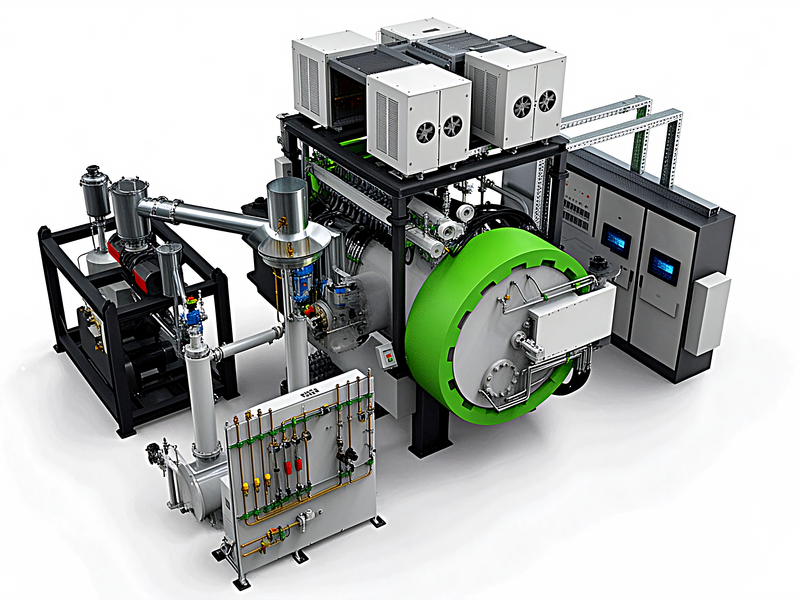
半连续式真空钎焊炉是介于周期炉与连续炉之间的炉型。它把炉膛分成抽气室、加热室、冷却室几个工位,工件装在小料车上,工位之间用闸阀隔开,料车在工位间转移:在抽气室抽真空、在加热室钎焊、在冷却室冷却。它不像连续炉那样工件在单一通道里一气流过,而是分工位接力,每个工位保持各自的真空与温度状态。
半连续炉的价值在"产能与柔性的折中"。加热室始终处于高温真空状态,不用像周期炉那样每炉重新抽真空升温,节省了大量辅助时间,产能接近连续炉;同时它是按料车分批进出的,换品种时只换当前料车与曲线,不必像连续炉那样全线停机调参,柔性接近周期炉。它适合中等批量、品种不算特别单一、又想要较高产能的场景。
加热室常驻高温真空,省去每炉重新抽气升温的辅助时间,产能高于周期炉。
按料车分批进出,换品种只换当前料车与曲线,不必全线停机,比连续炉灵活。
抽气、加热、冷却各室独立,各工位真空温度稳定,工艺重复性好。
多个料车在各工位同时作业,周转衔接,单位时间产出高于单室周期炉。
在产能与柔性之间取得平衡,适合中等批量多品种的量产车间。
半连续钎焊按"抽气室抽真空—闸阀转移—加热室钎焊—转移冷却室—出料"分工位接力。工件装在料车上,先进入抽气室抽真空,真空达标后打开闸阀,料车转入加热室。加热室常驻高温,料车进去直接进入钎焊保温,省去升温等待。
钎焊保温结束后,料车转入冷却室按要求冷却,加热室随即接上下一料车继续钎焊,各工位并行。闸阀在工位间密封,保证抽气室、加热室、冷却室各自的真空与温度不互相干扰。在炉型谱系里,真空热处理产品中心的多工位思路与半连续炉相通,选型可互参工位划分与料车周转。
半连续炉的关键在闸阀密封与料车转移机构。闸阀要在高温真空下可靠密封开闭,料车在工位间精准定位,这些机械部件的可靠性直接决定半连续运行的顺畅度。维护围绕闸阀、轨道与传动展开,定期检查密封与定位精度。
半连续炉排产要讲工位节拍匹配。抽气、加热、冷却三个工位的时间要匹配好,否则某个工位积压或空等,整线效率下降。多料车周转时,按各工位实际耗时排料车进入节奏,让加热室尽量不空转。换品种时先在一台料车上试新曲线,稳定后再批量,降低全线换型风险。
半连续炉的另一优势是各工位可独立维护。加热室常驻高温,但抽气室与冷却室可以在不停加热室的情况下分别检修,对连续生产的影响比单室炉小。这种分室结构让设备开动率更高。排产时把各工位维护计划错开,尽量不在同一时段停多个工位,保证半连续线整体利用率,这也是中等批量车间看重它的原因之一。
半连续炉的料车数量要按工位耗时算准。抽气快、加热慢、冷却中等,如果只配一台料车,加热室长时间等抽气与冷却,产能上不去;料车太多又会在抽气或冷却室排队。我们打样时把三个工位各自的实际耗时测出来,按瓶颈工位配料车数量,让各工位尽量同时满载又不互相等待。这个配比直接决定半连续线的实际产出,方案阶段会和客户的节拍要求一起核算清楚。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 炉型 | 多工位半连续 | 工位间闸阀隔离 |
| 工位 | 抽气/加热/冷却 | 分室独立 |
| 转移方式 | 料车工位间转移 | 闸阀开闭 |
| 加热室真空度 | ≤6.7×10⁻³ Pa | 常驻高温真空 |
| 常用钎焊温度 | 600-1150℃ | 按产品设定 |
| 最高温度 | 1300℃ | 覆盖区间 |
| 控温精度 | ±1℃ | 加热室稳定 |
| 温场均匀性 | ±5℃ | 加热室采集 |
| 料车数量 | 多台周转 | 并行作业 |
| 冷却方式 | 冷却室充氩冷 | 按要求 |
| 参数/型号 | Y-BLX-3 | Y-BLX-4 | Y-BLX-5 | Y-BLX-6 | Y-BLX-8 |
|---|---|---|---|---|---|
| 加热室 W×H×L (mm) | 400×400×600 | 500×400×700 | 600×500×800 | 700×500×900 | 800×600×1000 |
| 料车载重 (Kg) | 200 | 350 | 500 | 700 | 1000 |
| 加热功率 (Kw) | 90 | 130 | 180 | 240 | 320 |
| 加热室真空度 (Pa) | ≤6.7×10⁻³ | ||||
| 工位闸阀 | 高温真空闸阀 | ||||
| 料车数量 | 2-3 | 3 | 3-4 | 4 | 4-5 |
| 最高温度 (℃) | 1300 | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
半连续炉靠抽气室、加热室、冷却室分室接力,工位间用高温真空闸阀隔开,装出料节奏按料车周转组织。工件先装入料车推入抽气室抽真空,达到≤6.7×10⁻³Pa后打开闸阀转入常驻高温的加热室,在600-1150℃完成钎焊保温,再经闸阀转入冷却室充氩冷却。整个过程加热室不降温、不重新抽真空,料车在工位间精准定位,省去周期炉每炉重复抽气升温的辅助时间。
过渡室与闸阀管理直接决定真空保持与节拍。闸阀在工位间开闭时要可靠密封,保证抽气室、加热室、冷却室各自的真空与温度互不干扰;料车数量按抽气、加热、冷却三工位实际耗时配比,让加热室尽量不空转、料车不在抽气或冷却室积压。换品种时先在一台料车上试新曲线,稳定后再批量;维护围绕闸阀、轨道与料车定位展开,定期检查密封与定位精度,保持半连续线整体利用率。
中等批量多品种构件:批量中等、品种若干的构件半连续钎焊,产能与柔性兼顾,适合成批量多品种车间。
新能源零部件:新能源零部件中等批量半连续钎焊,换车型号灵活,产能满足配套。
汽车零部件:汽车零部件批量半连续钎焊,工位并行产出,成本低于纯周期炉。
批量散热件:散热件中等批量半连续钎焊,多料车周转,节拍比周期炉快。
批量结构件:品种相对集中的结构件半连续钎焊,工位状态稳定,一致性好。
小批多型号器件:多型号小批量器件半连续钎焊,换型号只换料车,不必全线停机。
订单波动产品:订单量在中等区间波动的产品半连续生产,产能弹性比连续炉大。
多品种配套件:为主机厂配套的多品种零件半连续钎焊,换型灵活,满足配套多样性。
更多半连续热工设备可查看真空热处理产品中心,按批量与品种结构选型。
Q1:半连续和周期、连续怎么选?
小批量多品种用周期炉,大批量单一品种用连续炉,中等批量多品种用半连续炉折中。
Q2:为什么加热室能常驻高温?
加热室与抽气、冷却室用闸阀隔开,转移时密封开闭,加热室始终保持高温真空,省去反复升温。
Q3:换品种比连续炉快在哪?
按料车分批进出,换品种只换当前料车与曲线,不必全线停机重调。
Q4:闸阀密封可靠吗?
闸阀按高温真空设计,定期检查密封与开闭,保持工位隔离可靠。
Q5:多料车怎么排产?
按各工位耗时匹配料车进入节奏,让加热室不空转,整线效率最高。
Q6:和连续炉比产能差多少?
略低于连续炉,但换品种灵活,适合品种不那么单一的批量。
Q7:支持打样吗?
先用小周期炉打样,确认工艺后再配半连续线放大。打样把各工位耗时测准,作为料车数量设计依据。
Q8:半连续炉报价怎么算?
按加热室尺寸、闸阀数量与料车系统核算,工位越多越复杂。
Q9:标准交期多久?
约50-70个工作日,工位与料车系统按复杂度顺延。
Q10:现场要求?
需电源、冷却水与压缩空气,工位布置按车间规划,承重按重量核对。
Q11:闸阀多久维护一次?
按开闭次数检查密封与传动,磨损及时更换,保持工位隔离。
Q12:售后怎么安排?
到厂安装调试多工位线,质保期内远程或上门响应,定期校验闸阀与料车定位,提供维护计划。
Q13:料车能存不同产品配方吗?
各料车对应固化曲线,换产品调用配方,工位参数独立设定。
东莞市志远工业设备有限公司提供半连续式真空钎焊炉设计制造与多工位钎焊服务,承接零部件中等批量多品种来料打样及工位线非标定制,可配合料车节拍与数量配比,欢迎新能源与汽车零部件企业来厂实地考察交流。