




联系电话
13631572573




所属:罗定真空管式炉
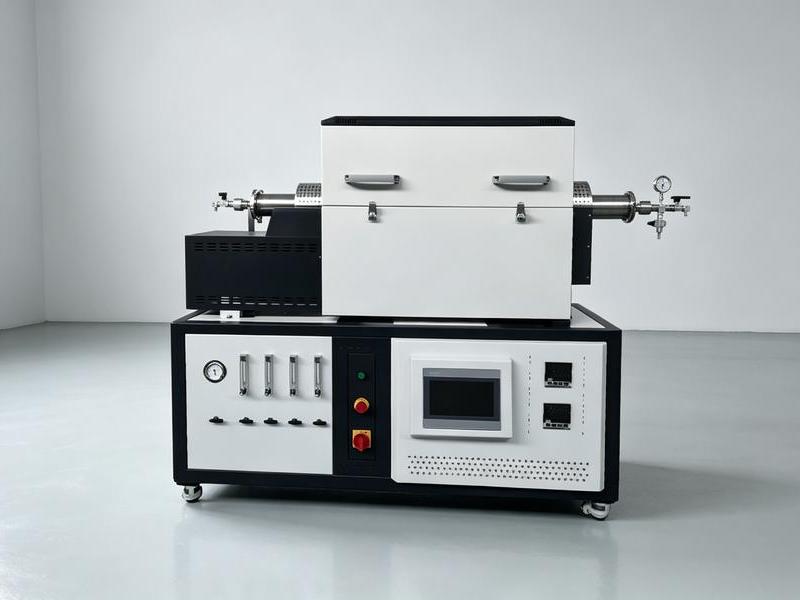
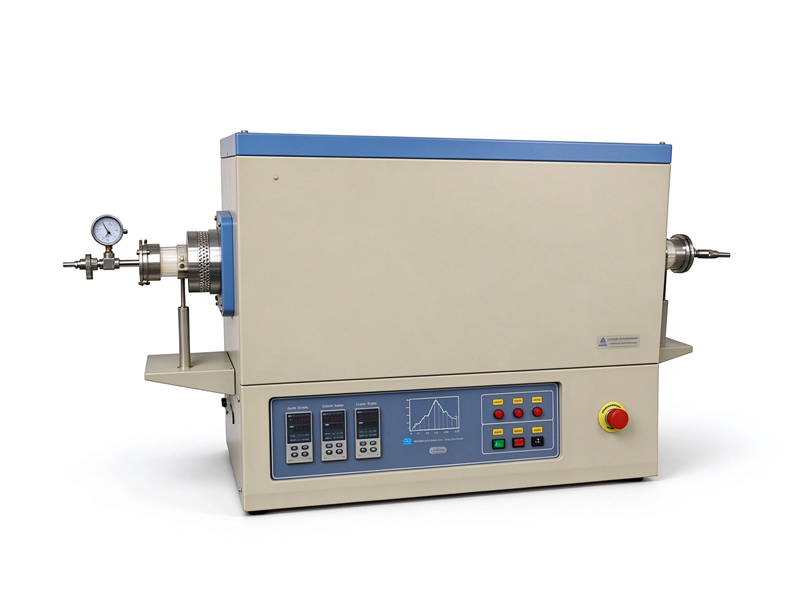
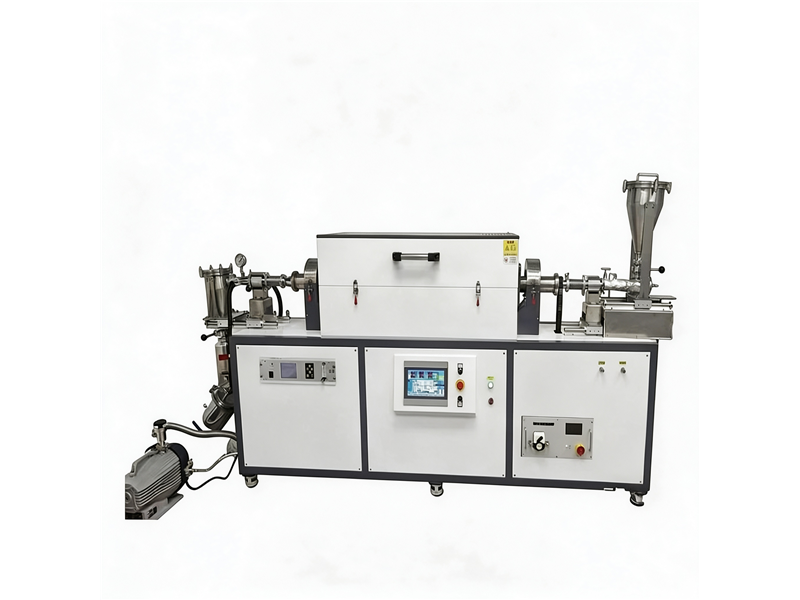
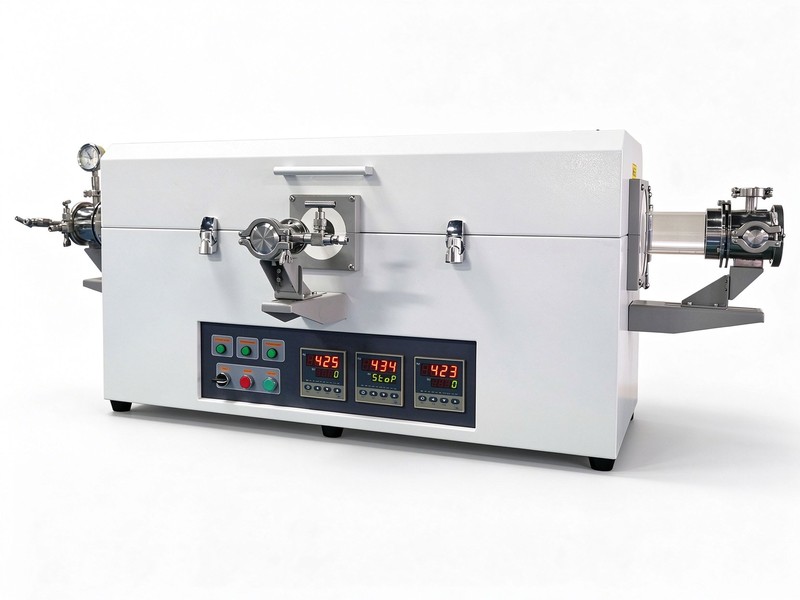
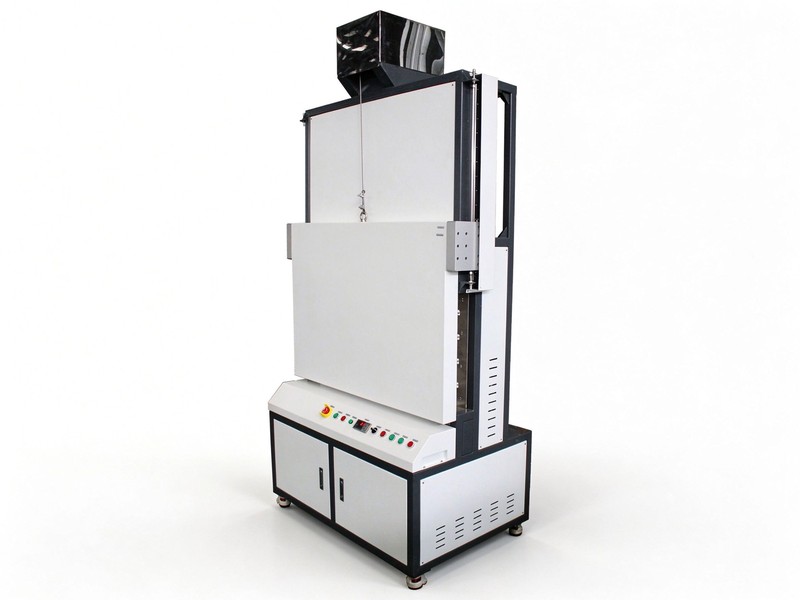
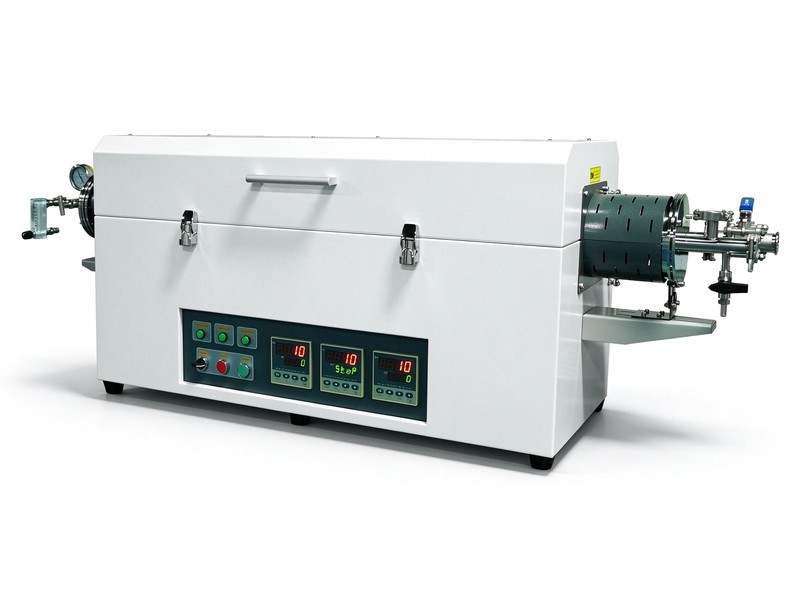
管式真空钎焊炉把装好钎料的焊件放入密封炉管,抽真空后按钎料制度升温,钎料熔化润湿并填满接头间隙,最高温度1200℃,工作真空度≤5×10⁻³Pa,可充Ar/N₂分压,控温精度±1℃,温区1至3个可选,不用钎剂、焊缝无残渣、焊件光亮,料架分层、装炉灵活,接头强度稳定、换型快捷,服务航空汽配、五金制冷、刀具工具等行业,支持来料打样、非标定制与报价方案。
所属:真空管式炉 栏目
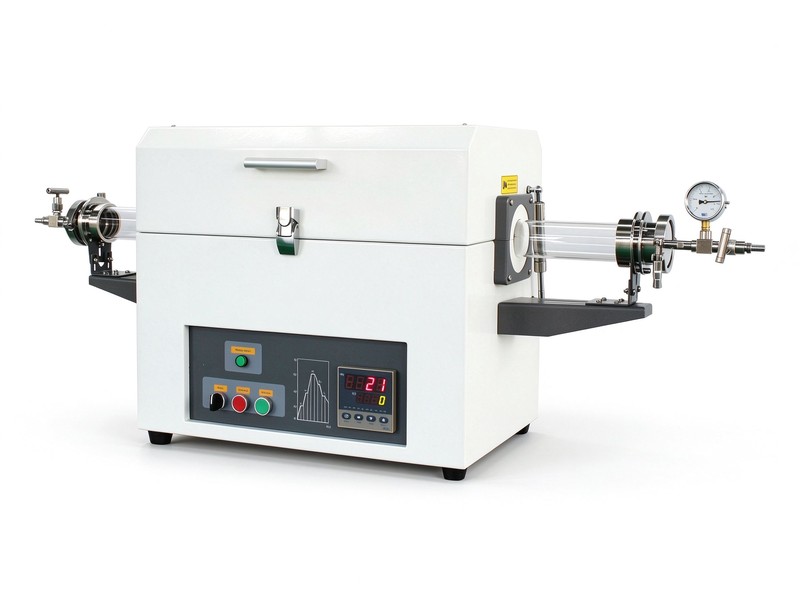
管式真空钎焊炉把装好钎料的焊件放入密封炉管,抽真空后按钎料制度升温,钎料熔化润湿并填满接头间隙,额定温度1200℃,工作真空度≤5×10⁻³Pa,可充Ar/N₂分压,控温精度±1℃,温区1至3个可选,不用钎剂、焊缝无残渣、焊件光亮,料架分层、装炉灵活,接头强度稳定、换型快捷,服务航空汽配、五金制冷、刀具工具等行业,支持来料打样、非标定制与报价方案。
板式换热器的小导流件、航空发动机的管路接头、硬质合金刀具的刀头与刀体连接,这些工件有一个共同点:接头多、结构细、焊后不允许残留钎剂,而且母材不能熔化。真空钎焊把装配好钎料的工件置于真空中加热,温度高于钎料熔点而低于母材熔点,液态钎料在毛细作用下填满接头间隙,冷凝后形成连接。管式真空钎焊炉就是以管状腔体为加热空间的真空钎焊设备,焊件装在料架上送入炉管,密封抽真空后按程序完成钎焊。
设备主要由炉管或水冷腔体、端部密封法兰、加热元件、保温层、焊件料架、真空机组、分压气路和温控系统组成。与大型三室真空钎焊炉相比,管式结构装炉空间适中、抽气路径短、投资门槛低,适合小尺寸焊件和多品种轮番生产;实验室和研发部门也常用它做钎焊工艺评定,先确定钎料、间隙与温度制度,再决定是否上连续或多室生产线。
真空钎焊的焊缝形成经历预热、钎料熔化、润湿铺展、保温填缝和冷却凝固几个阶段。预热段把焊件和夹具中的油脂、吸附气体排出,避免它们滞留在接头附近;温度升到钎料固相线以上后,钎料熔化,在清洁的母材表面润湿,沿接头间隙流动,母材表面的氧化膜在真空高温下被还原、破碎或被钎料中的活性元素清除,液态钎料与母材发生元素互溶,冷却凝固后形成牢固结合。
间隙大小直接影响钎料填缝。间隙过小,钎料流动阻力大,容易出现未焊合;间隙过大,毛细作用减弱,钎料堆积、接头强度下降。不同钎料对应不同的合适间隙,装配时用工装控制公差,薄壁件还要考虑高温下的变形。料架与夹具一般采用高温合金或石墨制作,既支撑焊件,又不过多带走热量,夹具设计保证焊件在加热过程中间隙稳定。
针对含易挥发元素的材料,设备采用分压工艺。例如黄铜钎焊时锌在高真空下容易挥发,铝钎焊时镁的行为也需要控制,工艺上在达到一定真空度后充入高纯氮气或氩气,使炉内保持设定分压,既降低氧含量,又抑制金属蒸气挥发;分压气体通过质量流量计和真空调节阀维持动态平衡,炉压可按钎料体系设定。
钎料的选用决定焊接窗口。铝钎焊常用铝硅系钎料并借助镁元素在真空中的吸气作用,铜件钎焊常用铜磷或银基钎料,不锈钢与硬质合金多用铜基、镍基或银基钎料。钎料形态有箔、丝、粉、膏和预制环,按接头形状预置,要求熔化后的流动性与接头间隙匹配。选型时综合考虑母材组合、工作温度、耐蚀要求和后续工序,工艺人员可根据焊件给出钎料牌号与用量建议。
常见钎焊缺陷各有成因:未焊合多与间隙不当、钎料量不足或温度偏低有关;气孔常来自焊件清洗不净或升温过快;溶蚀则是温度过高使母材被钎料过度溶解。工艺上通过焊前清洗、控制装配间隙、优化升温与保温制度来避免,首件做剖切或金相检查,确认填缝情况后再批量装炉,检验数据随批次留存。
炉管按温度和焊件尺寸选择。低温铝钎焊可配不锈钢炉管或石英管,中温铜钎焊、不锈钢钎焊常用石英管或不锈钢水冷腔体,焊件较大或批量稍大时采用双层水冷金属腔体,配石墨或金属隔热屏。炉管两端用法兰密封,法兰上同时布置抽气口、进气口、测温口和观察窗,一次装夹完成全部接口连接,密封圈按温度选氟橡胶或金属密封。
真空机组按钎焊材料配置:机械泵配扩散泵或分子泵,工作真空度可达5×10⁻³Pa量级;铝钎焊等要求较低的场合可只配机械泵。气路提供高纯氩气、氮气,由质量流量计控制流量,配合真空调节阀实现分压钎焊。真空计实时显示炉压,抽真空、充气氛、分压保持和回充气均由程序控制,操作流程在同类真空三室钎焊炉的成熟逻辑基础上简化。
冷却环节决定焊件氧化与变形。钎焊保温结束后,焊件在真空或充气氛状态下随炉冷却,部分机型配炉内风冷系统,向炉内回填惰性气体并驱动气流循环,缩短冷却时间;温度降到安全值后再回充开门,焊件表面保持光亮。料架分层设计使各层焊件受热均匀,避免堆叠造成局部欠温。
设备维护围绕密封与清洁展开。炉管内的钎料飞溅要及时清理,避免污染后续焊件;法兰密封圈按状态更换,每次装炉检查密封面有无划伤;真空机组按周期换油、检查泵温与噪声。设备预留检漏接口,怀疑漏气时用检漏仪逐点排查,真空度稳定是焊缝质量的前提。气路过滤器和减压阀定期检查,保证分压气体洁净、流量准确,日常点检表随设备提供。
安全操作方面,抽真空与充气氛按程序联锁,炉内有压或温度较高时法兰锁止,分压管路设防倒灌装置,回填气体经过滤后进入炉管;操作人员经培训后按工艺卡作业,定期校准真空计与温控仪表,设备档案记录每炉制度和维护情况,钎料预制件按接头定量供应,使设备在长期使用中保持稳定。
选型还应考虑后续扩展:预留观察窗、增加一路气氛或数据接口,在方案中一次确认,比投产后改造省事;也可按工艺发展分阶段配置,先满足当前产品再逐步升级。
| 参数项 | 参考值 | 工艺说明 |
|---|---|---|
| 额定温度 | 1200℃ | 电阻加热 |
| 常用钎焊温度 | 580-1150℃ | 铝/铜/不锈钢/硬质合金 |
| 工作真空度 | ≤5×10⁻³Pa | 机械泵+扩散泵/分子泵 |
| 分压气氛 | Ar/N₂可选 | 质量流量计控制 |
| 炉管材质 | 石英管/不锈钢水冷腔体 | 按温度与焊件选 |
| 温区数 | 1-3温区 | 独立控温 |
| 控温精度 | ±1℃ | PID程序控温 |
| 恒温区温差 | ±3℃ | 多点实测 |
| 升温速率 | 0-15℃/min | 可编程 |
| 装料空间 | 按焊件配分层料架 | 支持定制 |
| 冷却方式 | 随炉冷却/炉内风冷 | 部分机型配风冷 |
| 测温元件 | K型/S型热电偶 | 按温度档选 |
| 供电电源 | AC220V/380V | 按功率配置 |
注:参数可根据客户工艺需求做调整,支持非标定制。
航空与汽配:发动机管路、散热器、油冷器、传感器壳体等不锈钢、铝合金小件在真空下钎焊,接头清洁、不需后续清洗,满足批量加工对一致性的要求。
制冷与五金:制冷管路接头、黄铜分配器、水暖五金采用真空钎焊,避免钎剂腐蚀隐患;硬质合金刀具、金刚石工具通过钎焊把刀头与钢体连接,结合面积稳定。
电子与科研:真空器件外壳、波导、散热组件的精密钎焊,以及新材料连接试验,可在管式炉中小批量完成,工艺参数便于记录和复现。
对要求气密的焊件,钎焊后可安排氦质谱检漏或压力气密检测,真空钎焊接头连续致密,适合冷却器、密封壳体等产品;多品种车间按材料分曲线、按尺寸配料架,换型时间较短,设备也可兼顾钎焊前预热与焊后去应力,一机多用。
需要了解管式炉通用配置,可查看管式炉(真空管式炉)栏目,按焊件尺寸选型。
Q1:管式真空钎焊炉能钎焊哪些材料?
可钎焊铝合金、铜及铜合金、不锈钢、碳钢、硬质合金及部分异种金属组合,具体取决于钎料体系与温度制度,可寄样做工艺验证。
Q2:铝钎焊和铜钎焊能用同一台设备吗?
可以。设备温度覆盖两者区间,差异在钎料、保温温度与分压制度,程序中分别建立配方即可;铝钎焊对控温与分压要求更严,选型时说明产品。
Q3:真空度要求多少?
多数材料工作真空度在5×10⁻³Pa量级即可获得光亮焊缝;铝钎焊可采用分压工艺,对极限真空要求相对低,配置按材料确定。
Q4:需要用钎剂吗?
真空钎焊一般不用钎剂,靠真空与钎料中的活性元素处理氧化膜,焊后无钎剂残留和清洗工序,这也是其相对气氛钎焊的特点。
Q5:焊件变形大不大?
整体加热、温度均匀且母材不熔化,焊件变形小;薄壁件用工装定形、合理摆放,可把变形控制在要求范围内。
Q6:一炉要多长时间?
包括抽真空、升温、保温和冷却,周期随装炉量与温度而定,典型小件约数小时;配炉内风冷可缩短冷却时间。
Q7:料架和夹具可以定制吗?
可以。按焊件形状设计分层料架和夹具,材料选高温合金或石墨,保证焊件定位与受热均匀,属于供货范围。
Q8:分压钎焊怎么操作?
抽到设定真空度后充入氩气或氮气,在质量流量计与真空调节阀配合下维持设定炉压,参数在程序中设定,操作由设备自动完成。
Q9:可以来料打样吗?
支持。客户提供焊件与钎料或由我们选配,按拟定制度钎焊,检查焊缝成形与密封情况,确认工艺后再报价。
Q10:炉管寿命多长,坏了怎么办?
石英管在规范使用下寿命较长,骤冷骤热和磕碰会缩短寿命;炉管可单独更换,备件按清单供应,更换后重新检漏即可。
Q11:设备安装有哪些条件?
需配电源、冷却水(水冷机型)和摆放场地,地面平整、便于装炉操作;就位后接电接水,由技术人员调试并烘炉。
Q12:售后包含哪些内容?
提供安装调试、首炉配合、操作培训与制度建议,质保期内响应故障,真空机组维护与密封件更换给予指导,易损件长期供应。
本页产品参数为典型配置,实际以出厂实测数据与签订的技术协议为准。
东莞市志远工业设备有限公司专注真空热工设备制造,可为客户提供管式真空钎焊炉工艺试验、设计制造、安装调试与操作培训服务,欢迎来厂考察、来料打样。