




联系电话
13631572573




所属:罗定真空管式炉
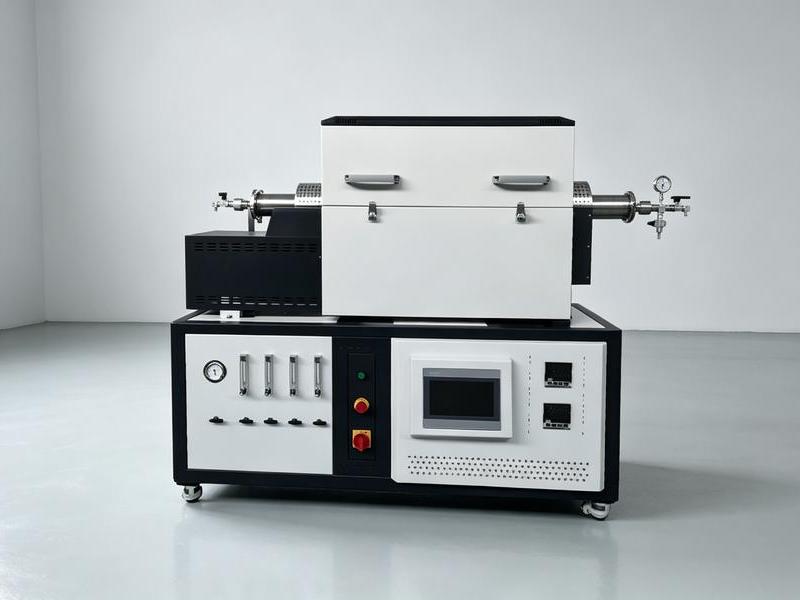
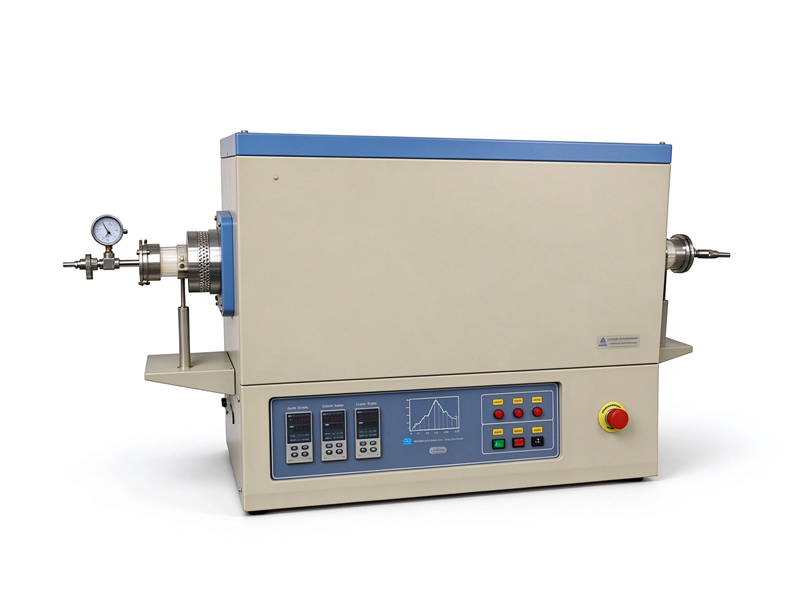
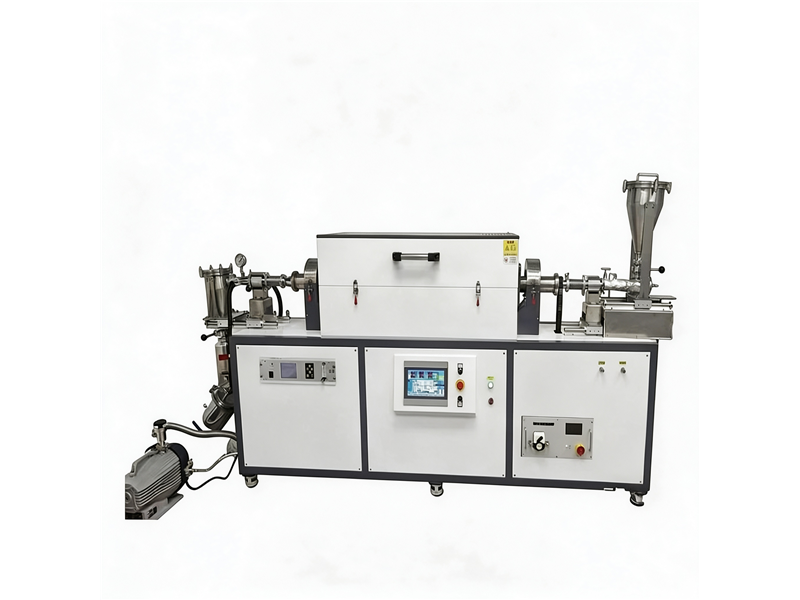
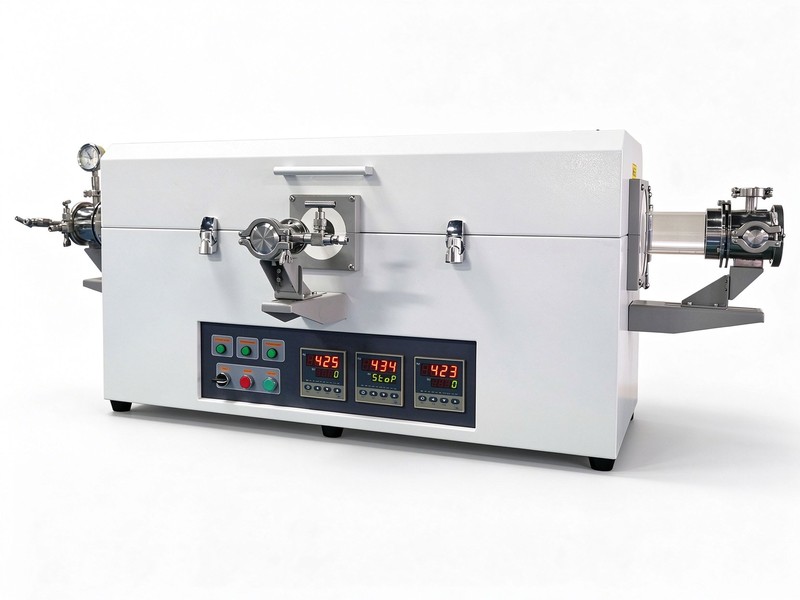
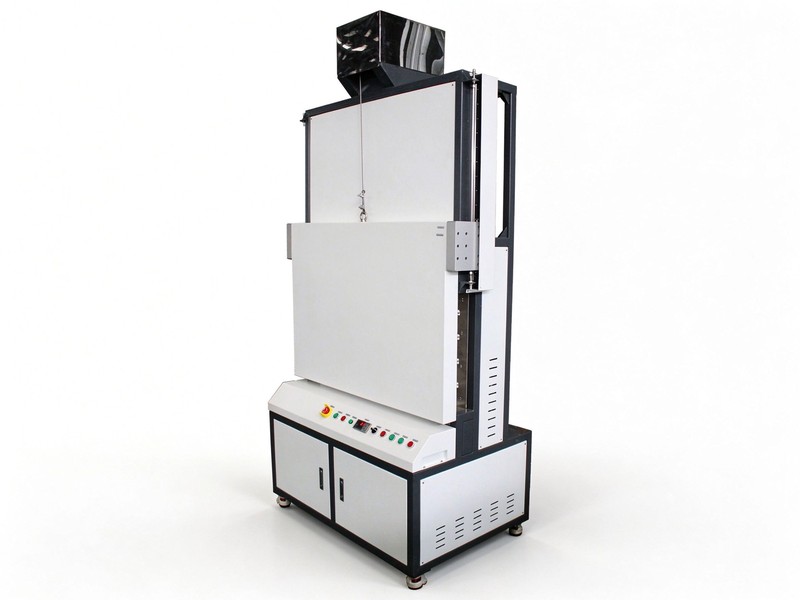
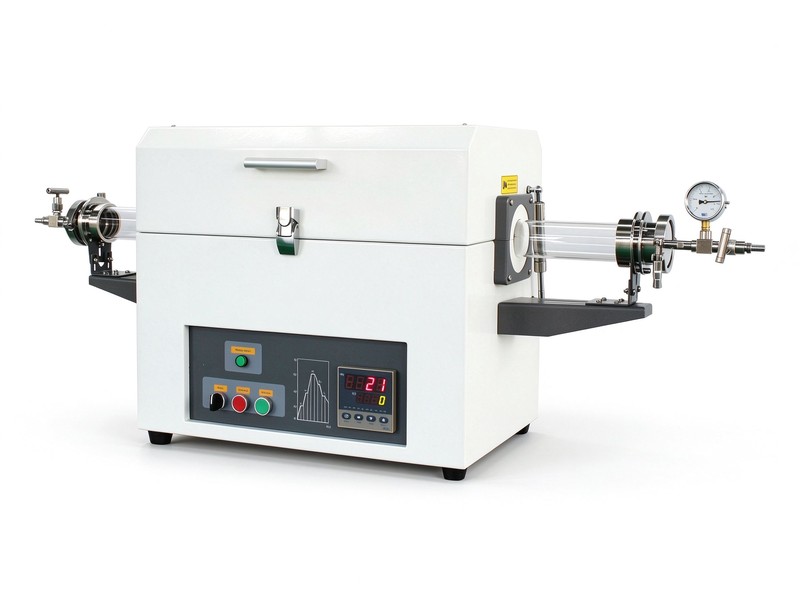
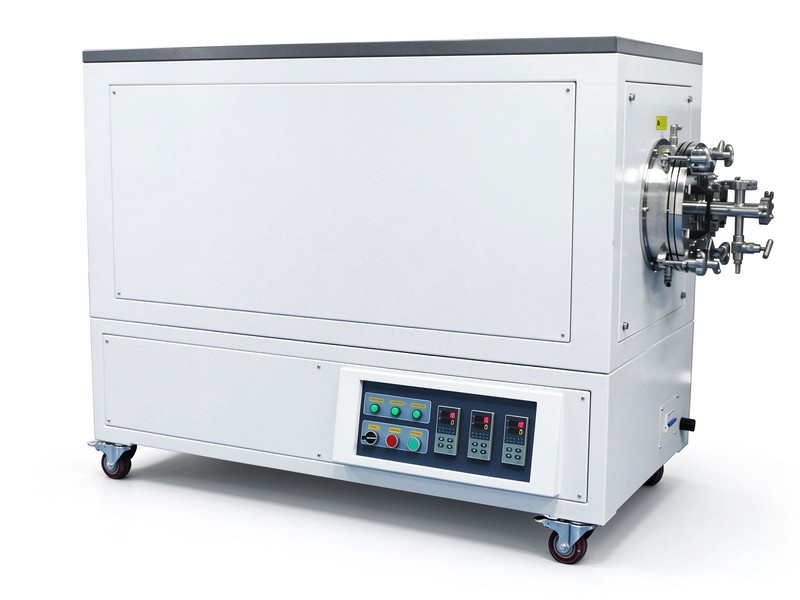
多通道管式真空炉机架并列3至6根独立炉管,各通道独立装料、分组控温,气路经汇流排与每通道质量流量计供给,真空按分组阀门配置,多批次并行处理、产量叠加、占地集中紧凑、批次管理清晰可溯、公共接口少、操作集中、维护方便快捷,服务批量筛选、小零件热处理、多品种并行等领域,支持来料打样、非标定制与报价方案。
多通道管式真空炉机架并列3至6根独立炉管,各通道独立装料、分组控温,气路经汇流排与每通道质量流量计供给,真空按分组阀门配置,多批次并行处理、产量叠加、占地集中紧凑、批次管理清晰可溯、公共接口少、操作集中、维护方便快捷,服务批量筛选、小零件热处理、多品种并行等领域,支持来料打样、非标定制与报价方案。
当并行需求从两根炉管增加到三根以上,简单叠加单管炉会让车间被一排设备占满,水电气接点分散、管理困难。多通道管式真空炉把多根炉管集中并列在一台设备中,统一机架、统一炉壳和公共工程接口,炉管仍各自独立密封装料,像把一排小炉“收进”一台设备:并行数量多、占地集中、公共投资省,是批量筛选和小零件并行热处理的专用炉型。
设备由3至6根并列炉管、各通道端部法兰、加热与保温区、分组控温回路、气路汇流排、每通道流量计、真空汇流排与分组阀门、机架炉壳和PLC控制系统组成。炉管按矩阵排列,每根炉管对应一个通道编号;公共部分集中布置在设备后部或顶部,操作面只留各通道炉门和仪表。
与双通道炉相比,多通道炉并行数量更多,强调分组管理和防混批:通道数量多,全部独立控制成本高,通常按工艺需要分组,同组通道共用设定、独立测温;与连续推板炉相比,多通道炉各通道仍是批次式,换产灵活、适合多品种。选型时按并行批次数量、通道同时使用率和主控参数确定通道数与分组方式。
选型时请提供并行批次的典型数量、各批次工艺是否相同、单通道装料量、同时运行通道比例、公共工程条件。据此确定通道数、分组方式和机组容量;工艺差异大的通道单独分组,避免为少数特殊批次让全部通道按高配置建设,方案把通道矩阵和共用部分列表说明。
炉管按统一规格选石英或刚玉管,集中支撑在机架上,间距满足法兰开合和散热;每根炉管独立法兰密封、独立装料,通道编号标注在炉门和管路两端,料批与编号全程对应。炉管规格统一后备件互换方便,个别炉管检修或更换不影响其他通道,维护时间缩短。
控温采用“分组设定、分点显示”:工艺相同的通道编为一组,共用温度程序,每组独立加热回路或在回路中分区,各通道温度逐点显示;需要某通道单独做不同制度时,可把该通道切到独立回路。这种方式在保证并行灵活性的同时,控制成本和操作复杂度低于每通道全套独立仪表。
PLC控制系统把通道、分组和程序做成矩阵管理:在界面上选择通道、分配程序、查看状态,运行中一屏显示全部通道温度、压力和剩余时间;某通道超温、压力异常时只报警并联锁该通道(或该组),事件记录带通道编号。程序调用、修改有权限管理,数据可导出,便于批量试验的汇总分析。
炉壳与公共工程:多通道共用炉壳和保温区,散热面积比同数量单管炉小;冷却水经总分水器分通道供给,总流量和分路状态监测;电源总进线按全部通道同时工作配置,也可设置“同时加热通道上限”,在车间容量有限时错峰加热,配置方式在方案中说明。
分组控制的使用细节:新建批次时勾选通道、选择分组程序,系统校验同组参数一致;运行中调整某通道,系统提示是否同步到同组其他通道,防止只改一处造成组内不一致。各通道升温开始时间可错峰设置,减小对总电源和机组的瞬时需求,调试中按车间制度配置。
气路经汇流排输送:氮气、氩气、氢气等气体分别进入汇流排,每通道经独立质量流量计和阀门取气,通道间气体不串、流量独立设定;排气各通道先经独立冷阱(或过滤)再汇入排气集管,冷阱按通道编号清理,防止不同物料的挥发物交叉混味。
真空系统按分组配置:各通道经分组阀门接真空汇流排和机组,同组通道可同时抽空,单独放气通过本通道阀完成;并行通道多、抽气节拍错开时,一台机组即可轮流服务,同时抽空要求高则配大机组或多机组。相关多温区配置可参考厂内多温区管式炉,本机型按多通道矩阵设计。
产能与节拍:多通道炉的产能为单通道能力乘通道数,适合用“通道轮转”组织生产——每天给各通道安排料批,装出炉和装卸工作在通道间错开,操作人员负荷平稳;部分通道做试验、部分通道做生产也可同时进行。产量测算考虑通道检修率,不按全部通道满负荷承诺。
防混批与追溯:每通道设料批标识位(挂牌或扫码),程序号、通道号、料批号在系统中绑定,出炉按通道收取;批量筛选试验中,各样品的通道位置写入试验方案,数据按矩阵汇总。操作规程重点写明阀门分组、通道切换和标识管理,培训后上岗,混批风险靠制度而不是靠记忆控制。
公共管路的维护:汇流排、总排气和分水器按公共制度点检,各通道支路的滤芯、冷阱按通道周期清理,维修记录带通道编号;长期运行后逐通道测漏气率,形成矩阵表,状态下降的通道单独维护。备件按统一炉管规格储备,更换单通道时不动公共部分,工时减少。
| 参数项 | 参考值 | 工艺说明 |
|---|---|---|
| 通道数量 | 3-6个 | 可定制 |
| 炉管材质 | 石英/刚玉 | 统一规格 |
| 额定温度 | 1200/1700℃ | 按炉管选 |
| 温区数量 | 每通道1-3温区 | 分组控温 |
| 气路配置 | 汇流排+每通道MFC | 独立阀 |
| 真空配置 | 汇流排+分组阀 | 机组按工况 |
| 法兰密封 | 每通道独立 | 编号管理 |
| 控制方式 | PLC矩阵管理 | 分点显示 |
| 冷阱/过滤 | 每通道独立 | 并入集管 |
| 冷却水 | 分水器分路 | 总流量保护 |
| 产能参考 | 单通道×N | 通道轮转 |
| 供电电源 | AC380V | 按总功率配置 |
注:参数可根据客户工艺需求做调整,支持非标定制。
批量筛选与验证:材料配方和工艺参数批量筛选时,各样品分通道并行、同批出炉,试验数量大、周期短,数据按通道矩阵汇总。
小零件批量热处理:小五金、电子小零件和小型陶瓷件分通道并行烧结、退火,批次分开、产量叠加,周转清晰。
多品种并行生产:不同品种占用不同通道,分组运行不同程序,换产只动对应通道,设备整体利用率高,具体以工艺试验为准。
通道轮转的生产组织:以周为单位排出通道占用表,生产批、试验批和备用通道各占其位,装出炉在通道间错开,设备负荷平稳;换产时只更换对应通道的工装和程序,其余通道不停。建议通道表、程序号和料批号三对应,班组长每班核对,通道多时排表比经验可靠。
更多管式炉产品可查看真空管式炉栏目,按并行规模选型。
安全方面,可燃气体汇流排设总切断和分通道切断,置换按分组进行、逐组确认,排气集管按可燃介质设计;总电源和错峰加热的联锁按车间容量设定,超容量时排队加热。单通道检修关闭本支路阀门并挂牌,公共部分检修执行统一停役,规程和应急矩阵随设备交付。
Q1:多通道和多台单管炉比优势?
机架、炉壳和公共工程集中,占地和投资省,统一矩阵管理,并行批次多,车间更整洁。
Q2:通道数量能做多少?
常用3至6个,更多通道可定制,通道过多时操作和管路复杂,按实际并行需求确定。
Q3:各通道温度必须一样吗?
不必,可分组运行不同程序,也可把单通道切到独立回路,兼顾并行与灵活。
Q4:每通道气路独立吗?
气体经汇流排输送,每通道有独立流量计和阀门,可通不同流量,排气经各自冷阱。
Q5:真空机组怎么配?
按分组阀门接汇流排,抽气节拍错开可共用机组,同时抽空要求高则配大机组或多机组。
Q6:怎么防止批次混淆?
通道编号贯穿炉门、管路和记录,料批号与通道在系统绑定,出炉按通道收取,标识制度随设备交付。
Q7:一个通道故障影响其他吗?
温度、气路和真空按通道(分组)隔离联锁,故障只影响本通道或本组,其余继续运行。
Q8:产能怎么估算?
单通道能力乘通道数,考虑检修率和轮转安排,以试运行实测为准,不按全通道满负荷估算。
Q9:操作会不会很复杂?
PLC矩阵界面统一管理,分组操作、程序复制和批量分配简化操作,经培训可掌握,权限分级。
Q10:支持来料打样吗?
支持。可多通道并行做筛选矩阵,反馈各样品结果,确认通道数与分组后报价。
Q11:安装条件有哪些?
需配总电源、冷却水、多路气源和排风,公共接口集中,就位后分通道检漏、分组调试。
Q12:交货周期和售后如何?
标准机型约55至75个工作日,非标通道数与气路顺延;负责安装调试、首炉配合与培训,质保期内响应问题。
本页产品参数为典型配置,实际以出厂实测数据与签订的技术协议为准。
东莞市志远工业设备有限公司专注真空热工设备制造,可为客户提供多通道管式真空炉工艺试验、设计制造、安装调试与操作培训服务,欢迎来厂考察、来料打样。