

联系电话
13631572573

导读:连续真空钎焊炉(液冷分水器专线)是为数据中心液冷分水器、集水器大批量连续钎焊设计的自动化产线装备。它以不锈钢网带连续输送工件,在真空保护下完成铝硅钎料熔化润湿、焊缝成形,再经闭环液冷段降温。相比间歇式液冷板钎焊炉,连续线产能提升 5~10 倍。本文从连续式真空钎焊的温区分布、网带输送、闭环液冷、PLC 全自动控制四个层面,系统讲解液冷分水器连续钎焊的工作原理与技术要点。
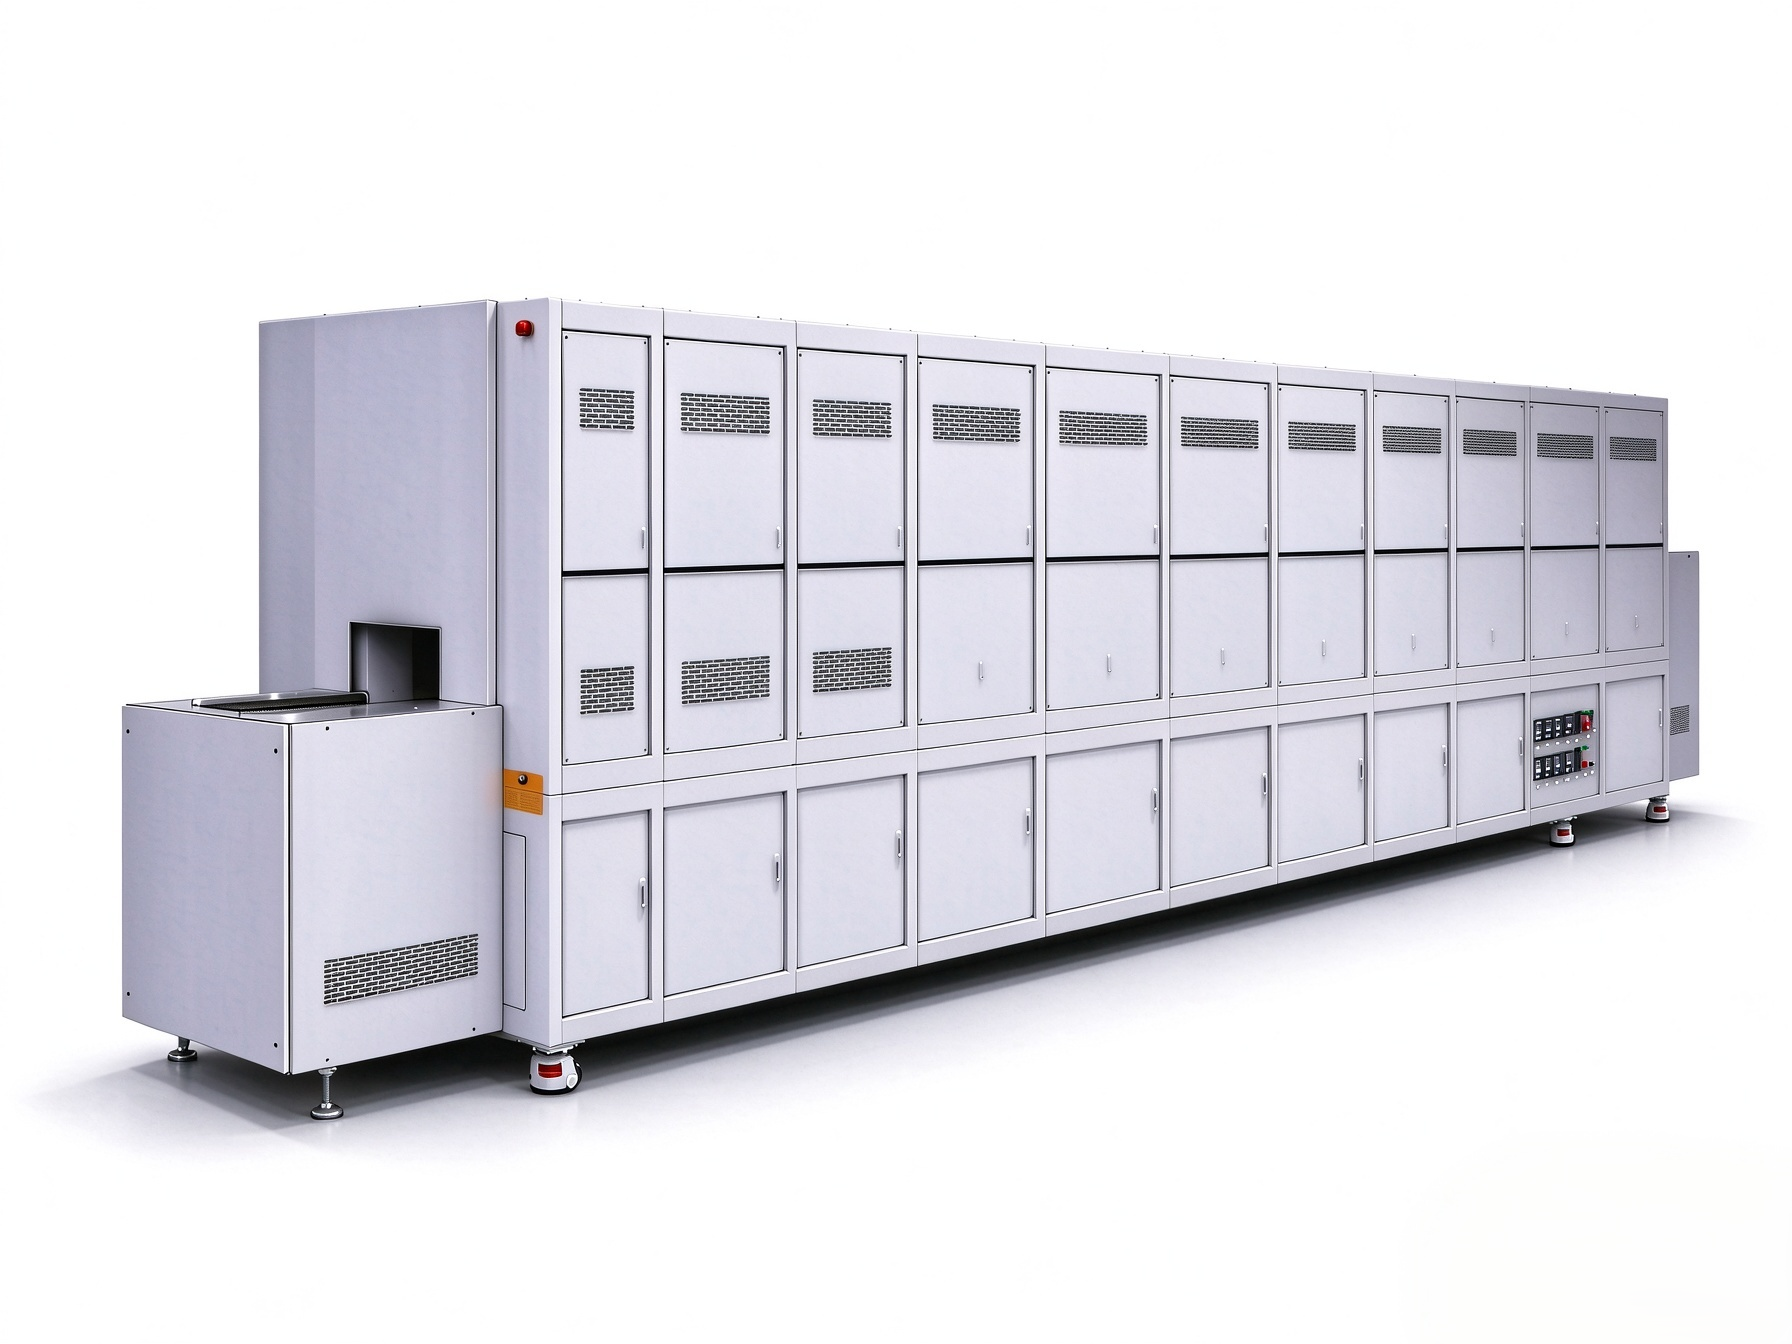
液冷分水器是数据中心液冷系统中的关键分流部件,把一次侧冷却液均匀分配到多个二次侧冷板。它由铝合金筒体、进出水口、分流板组成,要求焊缝气密、流道清洁、批量一致性高。传统间歇式真空钎焊炉一炉装数十件,每炉周期 6~8 h,难以满足数据中心批量需求。连续真空钎焊炉以不锈钢网带连续输送,工件在炉内依次经过预热、钎焊、冷却三个温区,产出连续不断。
连续真空钎焊炉的典型技术指标:最高工作温度 1200 ℃,工作温区 600~950 ℃,炉温均匀性 ±5 ℃,网带速度 50~300 mm/min 可调,闭环液冷 5~15 ℃/min,保护气体高纯氮气,PLC 全自动控制。东莞市志远工业设备有限公司在连续钎焊线领域有多年设计经验,可按客户产能与工件尺寸定制炉膛宽度与长度。
连续真空钎焊线的核心竞争力在于:多温区精确控温保证批量一致性、网带稳定输送保证节拍均匀、PLC 全自动保证少人化生产。这三点决定了液冷分水器批量钎焊的质量与成本。
连续线在数据中心液冷、新能源车电池冷板等批量场景下优势明显。志远工业设备可提供从设备设计、制造、安装到工艺调试的整套服务。
连续真空钎焊炉的工作原理,围绕"网带连续输送—多温区梯度加热—真空/气氛保护—闭环液冷"四个相互耦合的过程展开。
1. 网带连续输送机制
工件放在不锈钢网带上,由变频电机驱动匀速前进。网带速度 50~300 mm/min 可调,对应工件在炉内停留时间 30~120 min。网带采用 316L 不锈钢编织网,耐 1000 ℃ 以上高温。网带两侧设导向辊,防止跑偏。
网带速度与各温区温度联动:预热区温度低、速度快;钎焊区温度高、速度慢。PLC 根据工艺曲线自动调整网带速度,保证每件工件经历相同的热历史。
2. 多温区梯度加热
炉膛沿长度方向分预热区、钎焊区、冷却区三段。预热区 200~400 ℃,排除工件表面水分与有机残留物;钎焊区 600~650 ℃,铝硅钎料熔化润湿;冷却区从 600 ℃ 逐步降到 100 ℃ 以下。各温区独立控温,热电偶布置在上下两侧,保证炉温均匀性 ±5 ℃。
温区之间用隔热门分隔,减少热串扰。工件从预热区进入钎焊区时,温度已经接近钎焊温度,避免急热变形。
3. 真空/气氛保护
连续式钎焊炉难以维持高真空(网带连续进出会破坏真空),通常采用高纯氮气保护。炉膛两端设气锁室,高纯氮气从钎焊区向两端流动,把空气从工件入口与出口排出。炉膛内氧含量 ≤100 ppm,满足铝钎焊要求。
气锁室设三道密封:毛刷、帘式挡板、氮气幕。空气渗入量控制在极低水平。工件入口与出口处设观察窗,方便监控。
4. 闭环液冷段
工件从钎焊区进入冷却区后,需要以 5~15 ℃/min 速率降温。冷却区设水冷夹套与氮气循环风机,PLC 闭环控制冷却速率。冷却过快工件变形,过慢晶粒粗大。闭环液冷保证每批工件冷却曲线一致。
冷却区末端工件温度降到 100 ℃ 以下才出炉,防止高温工件接触空气氧化。
5. 液冷分水器的工艺要求
液冷分水器是铝制筒体件,内部有分流板,进出水口是管接头。钎焊时所有搭接缝都要焊透,且内部流道不能残留钎料。连续线工艺上,工件以特定姿态放在工装托盘上,托盘随网带通过炉膛。托盘设计保证工件各面受热均匀,流道朝下防止钎料流入。
液冷分水器批量生产时,每小时产出 60~120 件,年产 50~100 万件。相比间歇式炉,连续线单位工件能耗下降 40%,人工成本下降 60%。
6. 气锁室与氧含量控制
连续炉两端必须设气锁室,防止空气随工件进出渗入炉膛。气锁室由三道密封组成:入口毛刷密封、帘式挡板、氮气幕。高纯氮气从钎焊区中部通入,向两端流动,在气锁室内形成正压氮气屏障。在线氧含量分析仪实时监测炉膛与气锁室氧含量,氧含量超过 100 ppm 报警。
气锁室设计上,入口段比炉膛低 50 mm,形成气阱;出口段同样低 50 mm。工件从气锁室进入炉膛前,先在气锁室内停留 30 s 排净表面吸附空气。
7. 网带纠偏与张力控制
不锈钢网带在高温下长时间运行会伸长跑偏。设备设自动纠偏机构:红外传感器检测网带边缘位置,偏移超过 5 mm 自动调整从动辊角度。网带张力由配重气缸维持恒定,防止过紧拉长或过松打滑。
网带运行 1000 h 后检查一次磨损,重点看边缘编织是否松脱。磨损严重段局部修补,整体磨损超 30% 时整体更换。
8. 工件装载与托盘设计
液冷分水器形状不规则,不能直接放在网带上。工件放在不锈钢工装托盘上,托盘按工件形状设计定位槽,保证每件工件姿态一致。托盘高度 30~50 mm,底部镂空让气流通过。
托盘在高温下反复使用会变形,每 200 炉检查一次平整度。变形托盘校平或更换。托盘与工件接触面涂氧化铝涂层,防止铝钎料粘托盘。
9. 连续线与间歇式炉的对比
连续线与间歇式真空钎焊炉各有适用场景。连续线适合大批量单一品种,年产 50 万件以上,单件成本低、人工少;间歇式炉适合小批量多品种,年产 5~20 万件,换品种灵活。客户应按自身产品规划选择。
对于液冷分水器这类标准化产品,连续线是更好的选择。
10. 液冷分水器的工艺难点
液冷分水器钎焊的工艺难点有三:一是内部流道复杂,钎料不能流入流道堵塞;二是进出水口是管接头,接头与筒体焊缝要气密;三是批量一致性,每件工件钎焊质量相同。连续线通过托盘定位、网带匀速、温区稳定三个措施解决这些难点。
连续生产:网带连续输送,产能是间歇式炉 5~10 倍。
炉温均匀性 ±5 ℃:多温区独立控温,批量一致性好。
闭环液冷:冷却速率 5~15 ℃/min 可控,工件变形小。
高纯氮气保护:氧含量 ≤100 ppm,铝表面不氧化。
PLC 全自动:温区温度、网带速度、气体流量、冷却速率联动控制。
节能:连续生产热效率高,单位工件能耗低。
自动纠偏:网带跑偏自动调整,减少人工干预。
连续真空钎焊炉由炉体、加热系统、网带输送系统、气氛系统、冷却系统、控制系统六部分组成。
炉体:长条形隧道式炉壳,双层水冷夹层,总长 15~25 m,有效炉膛宽 400~800 mm。炉体沿长度方向分预热、钎焊、冷却三段,段间用隔热门分隔。
加热系统:电阻丝或硅碳棒沿炉膛上下布置,分 3~5 个温区独立控温。
网带输送:316L 不锈钢网带,变频电机驱动,速度 50~300 mm/min 可调。
气氛系统:高纯氮气从钎焊区两端通入,炉膛两端设气锁室,氧含量在线监测。
冷却系统:冷却区水冷夹套+氮气循环风机,PLC 闭环控制冷却速率。
控制系统:PLC+触摸屏,温区温度、网带速度、气体流量、冷却速率联动控制,工艺配方库存储。
上料下料段:炉膛入口设自动上料机械手或人工上料工位,出口设下料工位与冷却输送带。上料段与炉膛之间用气锁室分隔。
安全联锁:系统设超温、断水、网带过载、氧含量超标、炉门未关多重联锁。任一条件不满足,加热不启动或自动停机。
连续真空钎焊炉适用于数据中心液冷分水器、集水器、板翅式换热器等铝制液冷构件的大批量连续钎焊。相比液冷板钎焊炉间歇式,本线产能大、单件成本低。当产品还涉及真空退火炉类去应力处理时,可在连续线后端加退火段。
从市场发展看,AI 算力中心液冷系统部署加速,液冷分水器批量需求快速增长。连续钎焊线作为大批量生产装备,对产能、一致性、成本都有较高要求。志远工业设备在这一领域有多年设计与交付经验。
连续线还可扩展用于铝板翅式换热器、冷凝器等其他铝制批量钎焊件。
东莞市志远工业设备有限公司专注真空热工设备多年,产品覆盖真空钎焊炉、真空烧结炉、连续钎焊线等系列。
公司位于广东东莞,欢迎客户到厂实地考察。
对于深圳及粤港澳大湾区的制造企业,本地化的技术支持与售后服务尤为重要。东莞市志远工业设备有限公司在深圳设有服务分站,客户可访问真空钎焊炉深圳分站了解针对深圳地区的产品配置与工艺方案,或浏览深圳真空钎焊炉产品列表获取完整型号与参数信息,便于就近选型与现场沟通。
应用案例
某数据中心液冷系统集成商采购连续真空钎焊炉,用于液冷分水器年产 80 万件批量生产。分水器尺寸 300×150 mm,铝硅箔 4343 厚 0.1 mm。工艺:网带速度 150 mm/min,钎焊区 620 ℃ 保温 8 min,高纯氮气保护,闭环液冷 8 ℃/min。投产后焊缝氦检漏合格率 99.7%,单件综合成本比间歇式炉下降 45%,满足数据中心液冷系统批量交付要求。
该客户初期采用间歇式真空钎焊炉小批量生产,单件成本高、交付周期长。改用志远连续钎焊线后,年产能从 10 万件提升到 80 万件,单件综合成本下降 45%,交付周期从 4 周缩短到 1 周。
该客户后续又增购了一条同规格连续线,用于另一型号液冷分水器量产。
选型时按年产能定炉膛宽度与网带速度:年产 50 万件选 400 mm 宽炉膛,年产 100 万件选 600 mm 宽。按工件高度定单层层放或双层。如果客户同时做真空钎焊炉类小批量多品种,应评估间歇式与连续线组合方案。
选型时还要确认车间条件:电源 380 V 三相,配电容量 ≥400 kVA;冷却水 50 L/min,配冷水机组;氮气 50 m³/h,配液氮储罐。厂房地面承重 ≥2 t/m²。
选型时还要考虑未来产能扩展:预留一条线的位置与电源容量。
每周检查网带张紧度与跑偏量,及时调整。
每月检查加热元件阻值,变化超差成组更换。
每周校验氧含量在线分析仪。
水冷管路每季度检查流量与水质。
热电偶每年校准一次。
工装托盘每 200 炉检查一次平整度。
氧含量分析仪传感器每年更换一次。
炉膛内每月清理一次铝屑与粉尘。
网带运行 1000 h 后检查磨损。
气锁室毛刷每季度更换。
连续炉为长隧道式高温设备,开机前先通冷却水再启动加热;网带运行时严禁把手伸入炉膛;炉体表面温度高,注意防烫;高纯氮气车间通风,防止低洼处氮气聚积;急停按钮设在操作端与出料端两处。
此外,装炉前工件必须充分烘干,残留水分在高温下会污染焊缝。每班结束后记录温度、网带速度、氧含量数据,作为设备健康档案。
新设备投用初期建议操作人员严格按 SOP 执行,熟练后再根据实际工况微调。客户在使用过程中遇到工艺或设备问题,可随时联系志远技术支持。
Q1:连续炉为什么用氮气保护而不是真空?
A:网带连续进出炉体,无法维持高真空。高纯氮气从钎焊区向两端流动,把空气排出,氧含量 ≤100 ppm,满足铝钎焊要求。气锁室三道密封进一步减少空气渗入。
Q2:连续炉产能多大?
A:600 mm 宽炉膛、150 mm/min 网带速度,每小时产 60~120 件 300×150 mm 分水器,年产 50~100 万件。具体视工件尺寸与网带速度。
Q3:网带寿命多长?
A:316L 不锈钢网带在 650 ℃ 下寿命约 2~3 年,磨损后局部修补或整体更换。
Q4:炉温均匀性 ±5 ℃ 怎么保证?
A:多温区独立控温,每区上下各一支热电偶,串级 PID 调节。每季度做一次温区校准。
Q5:闭环液冷是什么意思?
A:冷却区热电偶实时测工件温度,PLC 根据设定冷却速率自动调节水冷夹套流量与氮气循环量,保证冷却曲线一致。
Q6:设备功率多大?
A:20 m 长炉膛约 200~300 kW,380 V 三相。车间需配相应容量电源。
Q7:氮气耗量多少?
A:约 30~50 m³/h,纯度 99.999%。建议车间配液氮储罐或制氮机。
Q8:能做不锈钢钎焊吗?
A:本线按铝钎焊 600~650 ℃ 设计。不锈钢钎焊需 1100 ℃ 以上,需另配高温段连续炉。
Q9:工件怎么放?
A:放在不锈钢工装托盘上,托盘随网带通过炉膛。托盘按工件形状定制,每件工件姿态一致。
Q10:焊缝怎么检验?
A:氦检漏逐件做,水压试验按批次抽检。X 射线抽检焊缝内部气孔。
Q11:设备占地多长?
A:炉膛总长 15~25 m,加上上下料段总长 25~35 m,车间需相应长度。
Q12:操作员需要几人?
A:上料 1 人、下料 1 人、巡检 1 人,共 2~3 人。自动化程度高,人工只需上下料。
Q13:网带跑偏怎么办?
A:调两端导向辊角度,或调整张紧装置。每周检查一次跑偏量。自动纠偏机构会在偏移超过 5 mm 时自动调整。
Q14:设备能做退火吗?
A:本线钎焊温度 600~650 ℃,铝去应力退火 300~400 ℃,可在预热段兼做退火,但效果不如专用真空退火炉。
Q15:志远工业设备能做连续线定制吗?
A:可以。按客户工件尺寸、年产能、温区要求定制炉膛长度与宽度。志远在连续钎焊线领域有多年经验。
如需详细技术方案,请联系志远工业设备销售工程师。
我们将根据客户具体需求提供定制化建议与报价。
志远工业设备在连续真空钎焊线领域有多年的设备设计与工艺调试经验。
志远在这一领域有丰富的客户案例与实践经验积累。
欢迎客户到厂考察实地案例。
志远工业设备竭诚为客户服务。
本文至此结束,感谢阅读。
更多真空热工设备技术文章,请访问志远工业设备官网。
志远工业设备官网持续更新真空钎焊、真空烧结、管式炉等技术内容。
欢迎读者收藏本站,获取最新技术资讯。
本文由志远工业设备技术部撰写,转载请注明出处。
如有技术疑问,欢迎联系志远技术支持。
志远技术支持团队将及时回复您的问题。
感谢您阅读本文。
本文为志远工业设备原创技术文章。
志远工业设备专注真空热工设备研发与制造。
公司致力于为客户提供高品质真空热工装备。
欢迎各界朋友莅临指导。
志远工业期待与您合作。
本文结束。
志远工业设备感谢您的阅读。
如需设备报价,请联系销售工程师。
销售工程师将在 1 个工作日内回复。
志远工业设备欢迎广大客户来电咨询。
我们将竭诚为您服务。
本文为志远工业设备技术文章。
感谢阅读。志远工业设备祝您工作顺利。
本文由志远技术部撰写。
志远技术部致力于真空热工技术推广。
更多技术文章请持续关注志远官网。
本文更新于 2026 年。
志远工业设备版权所有。
未经授权不得转载。
转载请联系志远市场部。
志远市场部将协助处理。
再次感谢您的阅读。
本文结束。志远工业设备。
东莞市志远工业设备有限公司。
本文为志远工业设备原创。
谢谢阅读。
志远工业设备,与您同行。
本文完。
志远工业设备技术文章。本文结束。
志远工业设备,谢谢您的阅读。
本文所述参数为标准型指标,具体以客户实际工件与工艺要求为准。欢迎有连续钎焊线需求的客户联系志远工业设备。
志远工业设备在连续真空钎焊线领域有多年设计与交付经验,可根据客户具体工件与产能需求做定制化设计。
本文所述参数为标准型指标,具体以客户实际工件与工艺要求为准。欢迎有连续钎焊线需求的客户联系志远工业设备。
东莞市志远工业设备有限公司专注真空热工设备多年,产品覆盖真空钎焊炉、真空烧结炉、连续钎焊线等系列,服务于数据中心、新能源、半导体、航空航天等领域客户。
公司位于广东东莞,欢迎客户到厂实地考察。
如需进一步了解深圳地区的供货周期、安装调试与售后响应,可直接联系真空钎焊炉深圳分站的技术工程师,他们将根据您的具体工件尺寸、产量需求与工艺曲线提供针对性建议。同时,深圳分站产品页也会定期更新行业应用案例与技术文档,欢迎收藏查阅。