

联系电话
13631572573

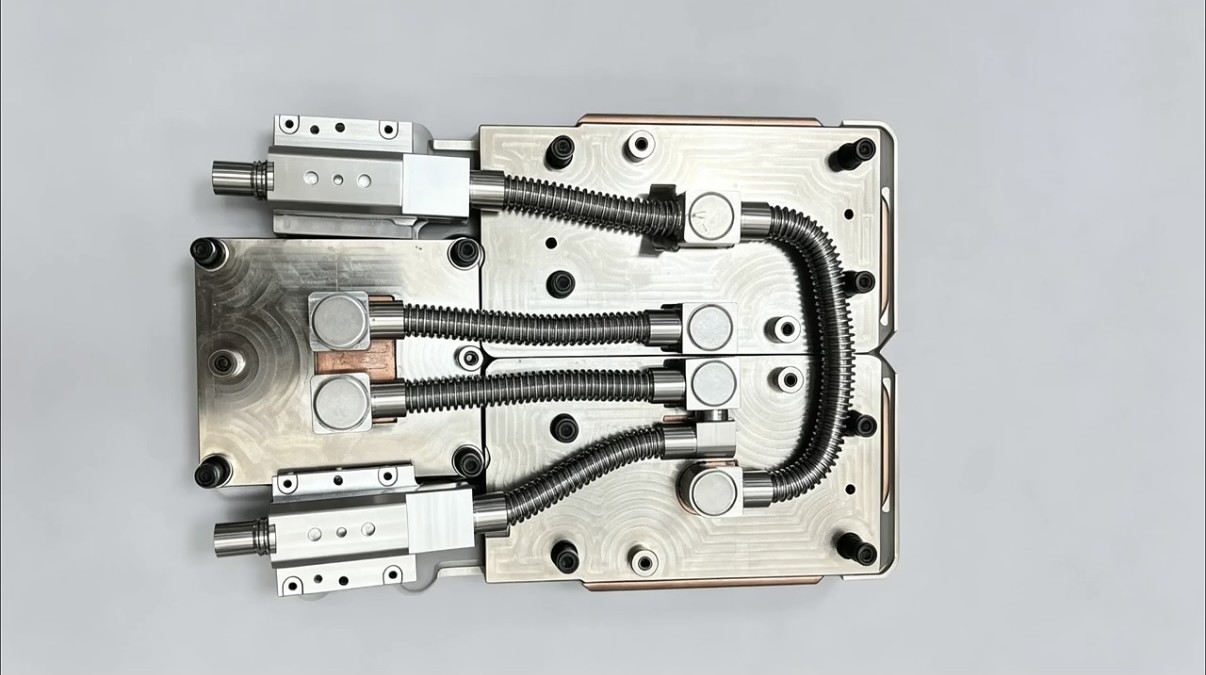
液冷板钎焊的常见缺陷,看起来五花八门——虚焊、气孔、变形、漫流、微漏,每一种都能让整批板子报废。但真正深入车间做工艺的人都知道,绝大多数缺陷都不是随机出现的,背后都有明确的成因链。很多工厂的良率上不去,不是设备不行,而是对这些常见缺陷的根因理解不够深,遇到问题只会调温度、调真空度,按下葫芦浮起瓢。本文按出现频率排序,拆解五类最高发缺陷的根因和对应的工艺、设备调整方案,全部来自量产一线的实操经验。
先给一个行业数据做参考:国内做液冷板真空钎焊的工厂,良率稳定在95%以下的大概占六成,能做到98%以上的不到两成。差在哪里?不是设备差多少,而是工艺细节的管控颗粒度不一样。成熟的工艺团队,对每种缺陷的成因、排查路径、调整参数都清清楚楚,一次就能调对;而很多厂还在靠试错,温度高两度、真空度抽低点,碰运气。
一、虚焊/钎着率不足:占所有缺陷的40%以上
虚焊是头号问题,没有之一。C扫描一照,换热区域大片没焊上,钎着率不达标,氦检漏也跟着挂。很多人一看到虚焊就条件反射——温度不够,往上调个20℃试试。结果下一批漫流、流道堵塞全出来了。为什么?因为虚焊根本不是单一原因,至少有四个变量在叠加,你只调温度,当然按下葫芦浮起瓢。
1.1 最容易被忽略的根因:焊前清洁度不达标
我见过太多工厂,焊前处理就是"拿酒精棉擦一下",觉得表面看着亮晶晶的就干净了。实际上铝表面的切削液、拉伸油、指纹油脂,厚度只有几微米,但这层有机膜足以让液态钎料完全铺不开。你温度再高、真空度再好,钎料碰到油膜就是润不湿,自然形成虚焊。
正规的焊前流程是五步清洗法,一步都不能省:
第一步:超声碱洗(5%NaOH溶液,加热到50℃,浸泡3分钟)——主要去油和自然氧化层,超声空化效应把缝隙里的油污也震出来
第二步:去离子水漂洗——把表面残留的碱液冲干净,不能用自来水,自来水有氯离子,会腐蚀铝表面
第三步:硝酸出光(30%HNO₃,室温,浸泡1分钟)——中和残留碱液,同时把表面不均匀的腐蚀层腐蚀掉,让表面光亮均匀
第四步:去离子水二次漂洗——这次要冲彻底,电导率测到跟纯水一样才行
第五步:120℃烘箱烘干2小时——不能留水分,不然进炉后水分蒸发形成气孔
怎么判断清洁度够不够?行业里最简单的方法是水膜破裂法:洗完的工件浸一下去离子水拿出来,表面水膜应该连续保持30秒以上不破裂。如果水膜很快缩成水珠,说明还有油,清洗不合格,得重做。这个方法不用任何仪器,车间里随便就能测,但很多厂就是不做这一步检测。
还有一个细节:清洗完的工件不能用手直接摸。手套要戴无尘手套,戴一次脏了就换。很多人觉得"我手又不脏",实际上手上的油脂肉眼看不见,但对钎焊就是致命的。我见过一个客户,清洗完的板子堆在料架上,工人徒手搬了一下,那几片最后焊出来全是局部虚焊。
1.2 装配间隙偏差0.02mm就出问题
毛细填缝对间隙的敏感程度,远超一般人的想象。我给个具体数字:最佳间隙区间是0.03~0.08mm,最优点在0.05mm。一旦间隙超过0.15mm,毛细吸力直接失效,钎料熔了也留不住,全部流走。反过来,间隙小于0.02mm,毛细吸力太强,钎料吸进去排不出来气体,形成气孔。
量产中最常见的问题是什么?基板平面度超差。轧铝板出厂的平面度大概是0.1~0.2mm/m,叠起来之后,板子中间位置间隙可能0.1mm,边缘位置只有0.02mm——一边焊不上,一边钎料进不去。你用手工压,怎么压都压不均匀。这就是为什么必须用石墨工装,靠工装的刚性平面把间隙压到统一值。
这里有个常见误区:很多人觉得工装压力越大越好,压得越紧间隙越小。错了。压力太大,把钎料箔都压扁了,钎料厚度不够,焊缝就薄,强度不够。正确的做法是:工装里加精密垫片,垫片厚度就是目标间隙。比如要0.05mm间隙,就用0.05mm厚的石墨垫片,靠垫片把上下板隔开,压力只需要保证板子不翘就行,不需要很大。
1.3 炉温均匀性差:中间焊好,边角虚焊
虚焊还有一个很常见的场景:同一炉出来的板子,中间位置焊得特别好,边角位置全是虚焊。查温度、查真空都没问题——为什么?因为炉温不均匀。炉膛中间温度刚好600℃,边角位置只有585℃,差了15℃。钎料熔点577℃,中间充分熔化,边角刚到熔点,熔化不充分,就是虚焊。
怎么判断是不是温场的问题?做九点测温:在炉膛有效工作区的九个位置放热电偶,升到设定温度后保温30分钟,看九个点的温度差。行业标准是±5℃以内,做高端产品要±3℃。如果差了10℃以上,那温场肯定有问题。
1.4 排查思路:按优先级一步步来
出现虚焊不要上来就调温度,按这个顺序排查,效率最高:
| 排查顺序 | 检查项 | 合格标准 | 不合格怎么办 |
|---|---|---|---|
| 1 | 水膜破裂测试 | 连续30秒不破 | 重做清洗流程,检查清洗液浓度和温度 |
| 2 | 工装间隙实测 | 0.03~0.08mm,偏差≤0.02mm | 换垫片厚度,检查工装平面度是否磨损 |
| 3 | 九点测温校准温场 | 温差≤±5℃ | 调整分区加热功率,检查加热元件是否老化 |
| 4 | 中温段升温时间 | 350~520℃停留≥60分钟 | 放慢升温速率,延长除气段保温 |
| 5 | 钎料箔厚度 | 0.08~0.12mm | 换合适厚度的钎料箔 |
我建议每个工厂都把这个排查表打印出来贴在车间墙上,出问题照着一步步查,比几个人围着炉子猜来猜去效率高多了。我见过太多团队,遇到虚焊就三个人讨论——你说温度,我说真空,他说间隙,讨论一下午没结论。有个清单就不一样了,15分钟就能定位到是哪个环节出问题。
二、气孔/空洞:焊缝里的隐形炸弹
气孔比虚焊更隐蔽——外观看着焊得好好的,用卡尺量尺寸也对,C扫描一照里面全是小圆洞。这些孔洞单个直径可能只有0.1mm,不显眼,但凑多了就会导致微漏,氦检漏的时候才暴露。这时候板子已经全部焊完了,返工成本很高。
气孔的来源,按出现概率从高到低排:
工件残留挥发物(占60%):清洗不彻底,或者工装里的石墨粘结剂、石墨纸没除干净,高温下分解释放气体,被困在液态钎料里出不去。这是最大头的原因。
炉膛内部放气(占25%):保温层碳毡吸了水汽和车间里的有机物,升温过程中持续放气,真空度往下掉。新炉子或者很久没开的炉子,这个问题特别明显。
钎料本身挥发(占10%):钎料箔里的低沸点元素蒸发,形成微小气孔。一般数量不多,零散分布。
真空度不够(占5%):钎焊保温段真空度太低,气体来不及逸出就被封住了。这种情况气孔比较大,而且分布在焊缝表面附近。
2.1 最有效的根治办法:建立烘炉制度
我见过一个客户,之前气孔率一直8%左右,调温度、调真空、调间隙都没用。后来我去现场看,发现他们的炉子半年没烘过了,碳毡里吸了多少东西可想而知。我建议他们每周六空炉升温到650℃,保温4小时,让炉膛里的挥发物全部烘干净。第二个星期再测,气孔率直接降到1%以下。就这么简单的事,之前就是没人做。
烘炉的时候注意几点:第一,升温要慢,跟正常生产曲线一样,不能快速升到高温,不然剧烈放气会污染真空泵。第二,烘炉过程中真空度会先掉下来再升上去,这是正常的——说明里面的挥发物在往外跑。等真空度回到正常水平,说明烘得差不多了。第三,新炉子第一次烘炉时间要更长,8~12小时,把出厂残留的油污、水汽全部烘干净。
2.2 工装也要除气
很多人只烘炉膛,不烘工装。石墨工装是多孔材料,吸附了很多有机物和水汽,每炉都在释放气体。正确的做法是:新工装先单独烘炉除气,650℃保温4小时,再上线用。平时每次用完也不要直接堆在车间里,放在干燥柜里,不然又会吸潮吸油。
三、翘曲变形:平面度超差的根因
液冷板是典型的薄大板,常用尺寸400×300×3mm。600℃高温下,铝的屈服强度只有常温的五分之一,软得像橡皮泥,稍微受力不均就翘。焊完的平面度要求一般是0.1mm以内,很多厂焊出来0.3mm,客户装配的时候压不紧,导热界面有缝隙,直接拒收。
很多人以为变形是"温度太高,铝软了撑不住",所以降温。结果温度降了,虚焊又出来了。其实变形的根因不是温度绝对值,而是上下温差和压力不均:
第一,板子上表面和下表面温差超过20℃,热胀冷缩不一致,自然翘曲。比如上面温度高,膨胀多;下面温度低,膨胀少。板子就往下弯。
第二,工装压块只压中间四个点,边缘悬空。高温下边缘的铝板没有支撑,在重力作用下往下塌,冷却后就定型了。
第三,冷却阶段太快,板子上下表面冷却速度不一样,产生冷应力,把板拉变形。很多厂为了提产能,钎焊完立刻开高压气冷猛吹,结果良率反而掉了——变形多了。
3.1 解决方案:整体压块工装 + 分段冷却
工装设计要改:不要四个点压,要做整体上压块——一块跟板子差不多大的石墨板,整个覆盖在上面,重量均匀分布,整个板面压力一致。这样就不会出现中间压到、边缘压不到的情况。
冷却也要分两段:
高温段(600~350℃):慢冷,控制在每分钟5~10℃。这个阶段铝还很软,冷却太快变形大,慢冷让热应力慢慢释放。
中低温段(350℃以下):铝的强度上来了,可以加快冷却速率,每分钟20~30℃,快速降温到出炉温度。这个阶段变形风险已经很小了,快冷不影响质量,还能缩短整炉周期。
这样既控制了变形,又不会因为全程慢冷拉低产能。很多厂要么全程慢冷,变形倒是小了,但一炉要15小时;要么全程快冷,产能上去了,变形一堆。分段冷却才是最优解。
四、钎料漫流/流道堵塞
漫流是最"可惜"的缺陷——板子外观没问题,尺寸也对,做气密测试也不漏。切开一看,内部流道被钎料堵死了。整板直接报废,连返工的机会都没有。
漫流的本质是什么?钎料熔化后,没有待在该待的焊缝间隙里,而是顺着板表面流进了流道。为什么会流走?三个原因:
第一,间隙太大。毛细吸力留不住钎料,多余的钎料顺着表面流。这是最常见的原因。
第二,温度太高。钎料温度超过熔点太多,粘度太低,流动性太好。就像水一样,自然到处流。
第三,钎料涂多了。箔材厚度超标,熔化后多余的钎料没地方去,只能往外流。
4.1 控制漫流的三个关键参数
第一,钎料箔厚度选0.1mm的就够了,不要贪厚。很多人觉得"钎料厚一点焊得牢",错了。焊缝强度是靠冶金结合,不是靠钎料厚度。太厚了不仅漫流,还会增加成本。
第二,钎焊温度设定在比钎料熔点高20℃就行,不要一厢情愿"温度高一点焊得更牢"。铝硅共晶钎料熔点577℃,设定600℃足够了。设到620℃,钎料粘度低一半,漫流概率翻倍。
第三,间隙严格控制在0.05mm左右。间隙合适,毛细吸力刚好把钎料吸到焊缝里,多余的钎料也不会乱跑。
五、真实案例:一个微漏问题排查了三个月
某服务器冷板厂,2024年上的量产线,一直有个问题:氦检漏合格率在92%左右徘徊,上不去。他们调了温度、调了真空、调了清洗工艺,折腾了三个月,良率就是不动。后来找到我们去做诊断。
我们做的第一件事不是调参数,是把过去一个月不合格的板子全部收集起来,标记漏点位置,然后跟C扫描图像叠在一起看。结果发现一个很有意思的规律:所有微漏全部集中在板件四个边角,中间区域几乎没有漏点。
为什么是四个角?我们看工装就明白了——工装的压块在中间四个点,四个角是悬空的,没有压力。结果就是:中间位置间隙0.05mm,焊得好好的;四个角因为没有压力,板子翘了一点,间隙变成0.15mm,钎料没填满,形成微通道。
解决方案很简单:在四个角各加一个局部小压块,同时边角位置补一层0.03mm的薄钎料箔,把间隙填实。调整后跑了三批,氦检漏通过率稳定在99.2%。
这个案例说明什么?很多缺陷不是全局参数问题,是局部结构问题。你按全局思路调温度调真空,怎么调都没用。一定要把缺陷位置和产品结构对应起来分析,才能找到根因。
六、总结:缺陷管理的底层逻辑
液冷板钎焊的缺陷看起来五花八门,其实根子上就是五个变量:清洁度、间隙、温度、真空、压力。出现问题不要头痛医头脚痛医脚,把这五个变量挨个过一遍,绝大多数问题都能定位到。
还有一个很多厂忽略的点:建立批次追溯。每炉装了哪几片、温度曲线是什么样、真空度记录是多少、操作员是谁,全部存档。出了问题直接调历史数据对比,比重新试参数快十倍。我见过很多厂,生产记录就写个日期和温度,其他什么都没有。出了问题根本没法追溯,只能凭记忆猜。
设备层面,选真空钎焊炉的时候,不要只看极限真空度和最高温度这些硬指标。真正影响良率的是:温场均匀性好不好、真空分段控制灵不灵活、冷却系统能不能分段控速、有没有数据记录功能。这些参数才是决定你量产良率的关键。
东莞志远工业设备做液冷钎焊炉,不是把设备卖出去就完事。客户打样阶段,我们的工艺工程师会把常见缺陷的排查清单一起交付,客户遇到问题照着清单一步步查就行。设备出厂的时候自带完整的温度、真空数据记录功能,方便做批次追溯。支持来料打样,先在我们厂试出合格工艺,再谈设备采购,客户不用买回去自己摸索。
上一篇:真空热处理工艺体系与性能优势全解
下一篇:铜质液冷板真空钎焊工艺与设备要求