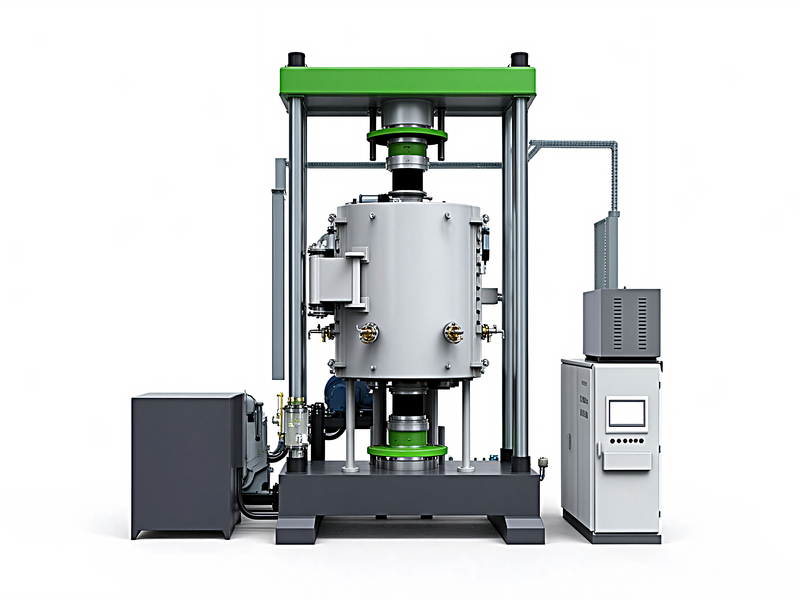
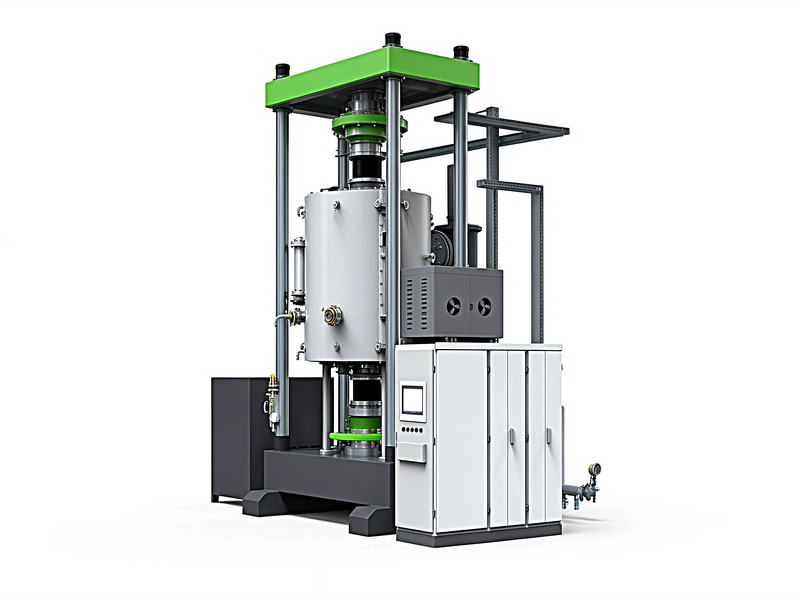
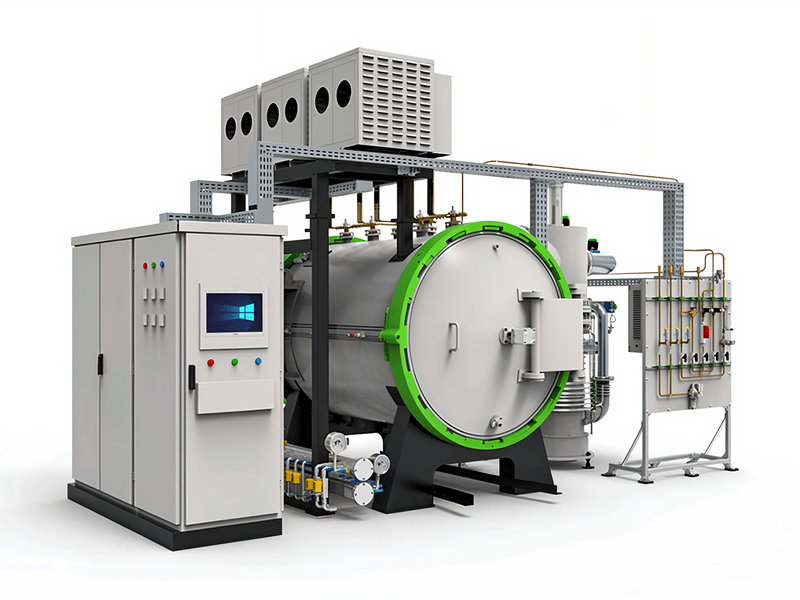
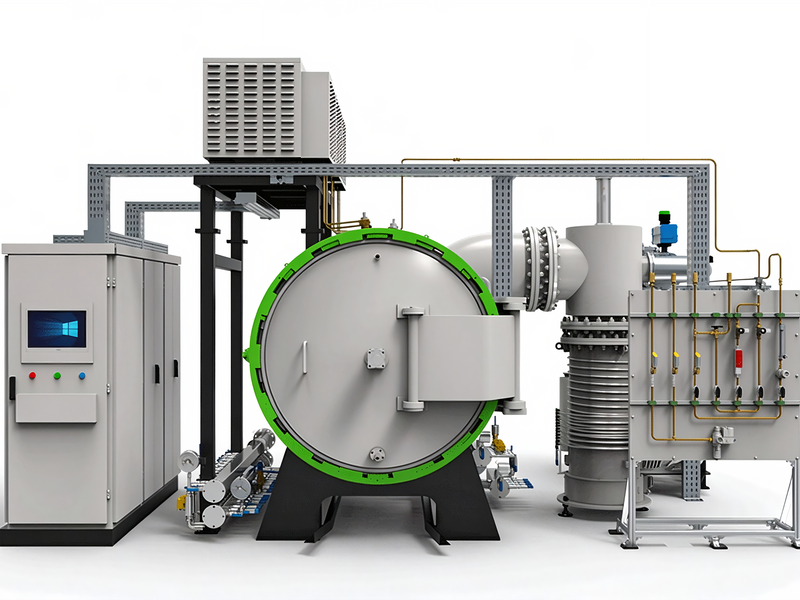
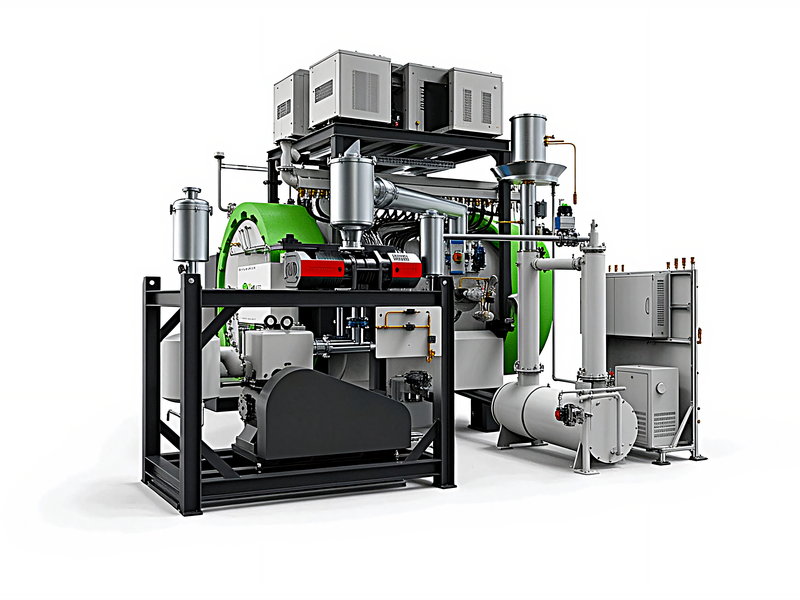
升降底式真空热压炉
升降底式真空热压炉采用炉底升降、底装料的钟罩式热压设备,额定压力按吨位配置、最高温度2300℃、工作热区与压头按高大件设计,极限真空度6.7×10⁻³Pa、控温精度±1℃、温场均匀性±5℃、升温速率0-20℃/min,石墨多区加热、伺服液压闭环、保压自动补压、压力斜率可控,温度压力位移可追溯、批次稳定,服务大型陶瓷、靶材、辊坯、复合材料等领域,支持来料打样、非标定制与报价方案。
升降底式热压炉是什么
升降底式真空热压炉是一种炉底(连同承压底盘)能够整体升降的热压设备,外形多为钟罩式:上部炉体固定,底部托盘由升降机构带动下行或上升。装出料时把底盘降到低位,工件和模具在敞开空间直接装到底盘上,再由升降机构托起进入炉腔,到位后底盘与炉体法兰密封,随后抽真空、加热、加压。这种结构把装料面降到方便操作的高度,无需在炉内或高位吊装,特别适合高大件和重型工件。
与侧开门立式炉相比,升降底式炉的开口在底部、口径等于炉膛直径,工件尺寸只受热区限制、不受炉门大小约束,装料时四周都有操作空间,吊装和对中更方便。它的代价是升降机构和大直径密封法兰要求较高,设备高度方向需要留出底盘下降的行程。对筒体、高辊、大型靶材和高度较大的组合件,这一结构在装出料上的优势明显,因此常被大型制品车间选用。
炉底升降结构与操作流程
升降机构:底盘由油缸、丝杠或剪叉机构驱动,沿多根导向柱平稳升降,导向精度高、承载后不偏摆;下降低位与上升到位均有定位,到位后由锁紧或压紧装置固定,承受加压时的反力。
操作流程:先把炉底降到装料高度,在底盘上完成模具组装、粉料装填和工件定位;确认后启动上升,底盘进入炉体、法兰贴合密封,锁紧后抽真空,按曲线升温加压;工序结束、炉内冷却后,松开锁紧、降下底盘,在低位卸出工件。
加压方式:可由炉顶油缸带动上压头向下、底盘作为反力,也可由底部油缸经底盘自下而上加压,按工件结构选择;压头与升降底盘同轴布置,保证压力沿轴线传递,压头内部水冷。
工件固定:模具和坯体在底盘上用定位圈、挡块或随形工装固定,防止升降和加压过程中移位;重型工件的重量由底盘和升降机构承担,底盘工作面水冷并设隔热层,保护下部密封和机构。
模具与装料:底装料方式允许在底盘上布置较大、较复杂的模具,装粉、刮平和多层组装都在低位完成,操作人员可从四周接近工件,振动和压实工具使用方便。模具与底盘之间设隔热垫块减少热量下传,多件共炉时用专用托盘定位,保证各件与压头的相对位置。装料完成后检查无松动、无超高再托起入炉,低位作业也便于复核尺寸和重量。
钟罩式炉的密封与热场
炉体与密封:钟罩式炉体为双层水冷结构,底部是大直径法兰密封面,采用耐温密封圈,底盘上升到位后压紧;大法兰的平面度和压紧均匀性直接决定真空性能,密封面设水冷保护,防止高温传导使密封圈老化。
安全保护:炉体与底盘的锁紧、升降和加压互锁,未锁紧不抽真空、不加热加压;大容积炉腔设压力释放和充气保护,升降区域设防护。密封和升降动作由程序控制并检测到位信号,避免带压误动作。
加热分区:石墨发热体沿炉膛高度分多区围绕工件布置,独立控温以适应高大件的轴向温差;隔热屏为石墨毡与金属屏多层组合,底部和顶部也做隔热,减少向升降底盘和炉顶散热。
真空气氛:大容积炉腔配置抽速匹配的真空机组,可选高真空泵,抽气时间与炉腔容积相适应;含易挥发元素的材料充氩、氮化物充氮,炉压按工艺维持。对需要更高气压或无压致密的工件,可对比真空加压烧结炉的配置。
温场调试:高大件热容量大,钟罩式炉投产前做空炉和带模温场测试,沿高度和截面确定恒温区,调整各温区功率分配,把工件所处区域的温差控制在要求范围。热电偶多点布置、贴近模具,升温斜率按工件厚度设定,均温时间以各点温度趋稳为准。良好的温场是大件整体致密、减少变形的前提,调试数据随设备交付,作为排产参考。
冷却控制:工序结束后,钟罩炉可在炉内受控冷却,也可按结构把炉体抬升或底盘降下做隔离冷却,依材料和节拍安排。冷却速率影响残余应力和晶粒组织,易裂材料采用缓冷、必要时分段控制;底盘和密封面在降温中继续水冷,降到规定温度再动作。合理的冷却制度能减少大件开裂翘曲、保护底部密封,缩短下一炉等待。
升降底式热压炉技术参数
| 参数名称 | 技术指标 | 备注 |
|---|
| 结构形式 | 升降底式/钟罩式 | 底装料 |
| 额定压力 | 按吨位配置 | 30-500 t可选 |
| 最高温度 | 2300 ℃ | 长期≤2100 ℃ |
| 工作热区 | 按高大件设计 | 口径同炉膛 |
| 控温精度 | ±1 ℃ | PID闭环 |
| 温场均匀性 | ±5 ℃ | 多点实测 |
| 极限真空度 | 6.7×10⁻³ Pa | 高真空配置可选 |
| 压力精度 | ±1%FS | 保压自动补压 |
| 升降方式 | 油缸/丝杠导向 | 低位装料 |
| 压升率 | ≤0.5 Pa/h | 冷态空炉 |
注:参数可根据客户工艺需求做调整,支持非标定制。
升降底式炉应用场景
升降底式炉适合高度和重量较大、装料空间要求开阔的制品:大型陶瓷筒体、高辊和柱状结构件,大尺寸靶材母材和难熔金属坯,硬质合金大辊、压缸,以及需要多层组装的复合材料构件。工件在低位装夹、整体升降,减少高位吊装风险,也便于布置随形工装。
某靶材制造企业为生产大尺寸、高筒状靶坯配置一台升降底式热压炉:模具和粉料在低位底盘上组装,整体托起入炉,多区控温、分段保压,靶坯致密均匀;出炉同样降到低位卸取,行车只在低位作业,操作安全性和装料效率提高,原侧开门炉装大件困难的问题得到解决。
运行维护:升降底式炉除常规清洁、密封和发热体检查外,要重点维护升降导向、锁紧机构和大法兰密封面:导向柱保持润滑清洁、锁紧件检查磨损、密封面防止划伤积尘,液压升降系统按规程检测同步性。底盘水冷和隔热层定期查看,防止过热损伤下部机构。把升降与锁紧纳入预防性维护,可保证大炉长期动作可靠、密封稳定,减少机构故障停炉。
安全管理:设备升降区和炉体下方设防护与警示,底盘承载、锁紧到位和炉压状态全部联锁,未到位不进入下一步;大容积炉腔设压力释放,充气和抽气自动控制,重型工件吊运采用专用工装。操作规程明确升降、装料和应急处置步骤,人员经培训上岗,安全装置与主体同时投用,为高大件批量生产提供可靠保障。
公用工程配套:升降底式炉供电按加热与液压容量配置,冷却水分路保证炉体、压头、底盘和真空机组用水,压缩空气用于阀门与锁紧,氩气、氮气经纯化接入,排气引至室外。大炉用水用电在方案阶段一次留足,底盘下降区域若设地坑要做好排水照明,公用工程到位可缩短现场调试。
操作培训:设备投用前对操作和维修人员培训,内容含升降操作、模具组装、配方调用、密封检查、报警处理和应急步骤,操作规程随机交付。人员熟悉升降与锁紧的联锁逻辑后上岗,低位装料和大件吊运按指导执行,规范操作利于稳定质量、保护机构。
选型时按最高、最重工件确定热区、升降行程和承载,同时预留底盘下降的地坑或空间。更多结构和吨位的热压设备可查看真空热压炉产品中心,志远工业设备可提供工艺试验、升降机构与基础条件设计及非标定制服务。
采购与工艺答疑
Q1:升降底式炉和普通立式炉怎么选?
工件高大、重、需要开阔装料空间时选升降底式,工件在低位装夹、整体入炉;常规中小件用侧开门立式炉更省空间和投资。按最大工件的装料方式判断。
Q2:底盘下降需要地坑吗?
可采用地坑式让底盘降到地面以下,也可用剪叉或框架把设备整体抬高实现低位装料。具体结合车间条件确定,我们提供布置和基础条件图。
Q3:大直径底部密封可靠吗?
法兰采用耐温密封圈、水冷保护和均匀压紧,结合压升率检测,真空度可满足工艺;密封圈按周期检查更换,密封面保持清洁。
Q4:升降机构能承受加压反力吗?
到位后由锁紧和承重结构承担反力,升降机构主要负责升降,设计时把承载与锁紧分开考虑,保证高压下底盘不退缩、不下沉。
Q5:这种炉能从顶部装料吗?
升降底式以底部装料为主;若工艺要求顶装,可结合可开炉顶的钟罩结构设计。装料方式按工件和车间习惯在方案中确定。
Q6:高大件的轴向温差怎么控制?
沿高度分多区独立控温、缓慢升温并延长均温,多点热电偶监测,工件布置在恒温区,出厂提供温场实测数据。
Q7:真空机组如何配置?
按大容积炉腔抽气时间要求选配抽速,机械泵加罗茨泵为主,要求高真空选高真空泵;气氛工艺配充气与纯化装置。
Q8:可以在炉内做多层或组合件吗?
可以,底盘装料空间开阔,便于布置多层模具和组合工装,各层受力和隔热需专门设计,我们按工件结构给出方案。
Q9:来料打样如何安排?
支持来厂来料,在相应机型按拟定曲线试压,检测密度、尺寸和组织,确认工艺窗口后报价,大件可结合专用工装一起验证。
Q10:交货和安装周期?
约70-110个工作日,含厂内升降与密封联调,现场就位、连接公用工程后调试烘炉,非标按复杂程度顺延。
Q11:对基础和车间有什么要求?
需按图纸做承重基础,若用地坑要做防水和检修空间,配备起重设施,供电、冷却水、充气按清单预留,方案阶段提供条件表。
Q12:培训和售后怎样安排?
负责安装调试、升降与密封操作、配方调用和维护培训,质保期内响应问题,密封件、发热体等备件按清单供应。
东莞市志远工业设备有限公司专注真空热工设备制造,可为大型陶瓷、靶材与复合材料企业提供升降底式真空热压炉的工艺试验、设计制造、安装调试与培训服务,欢迎来厂考察、来料打样。