




联系电话
13631572573




所属:宜兴真空钎焊炉
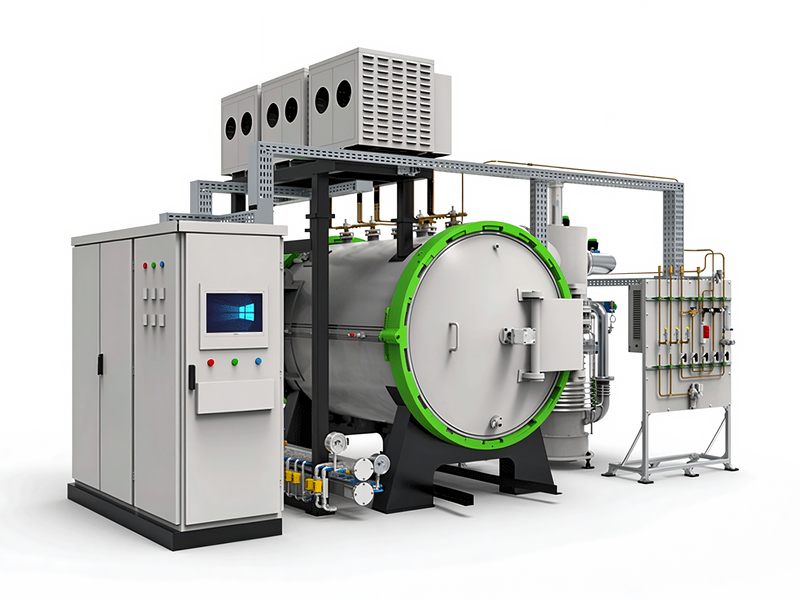
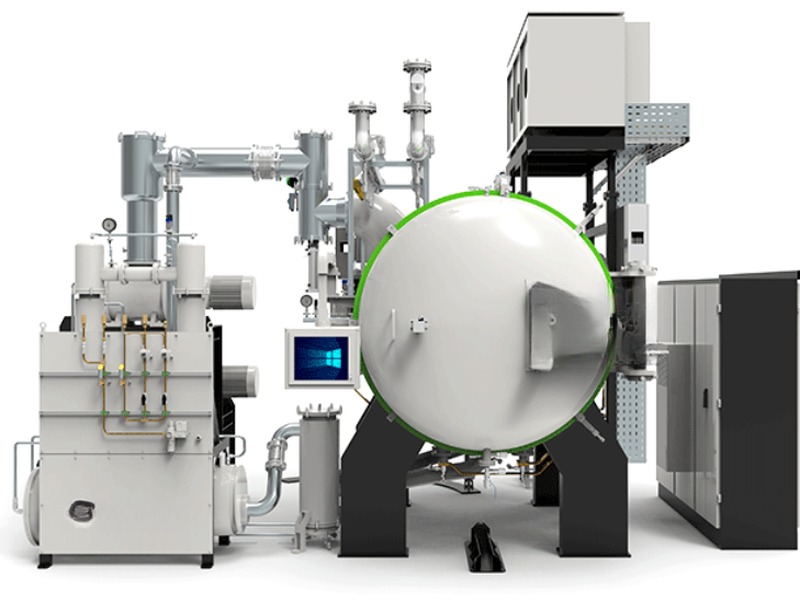
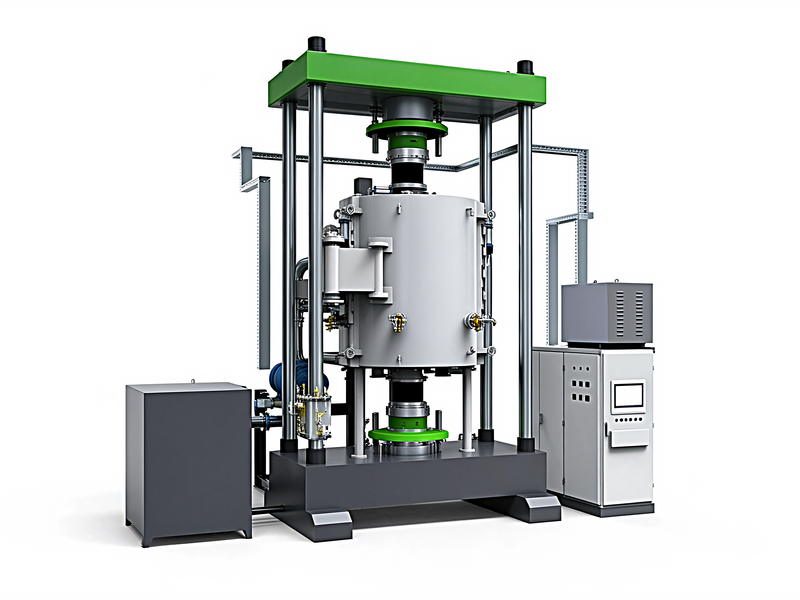
立式真空钎焊炉:炉膛竖直布置、工件竖直吊装装夹,极限真空度≤6.7×10⁻³Pa、常用钎焊温度600-1150℃、最高温度1300℃、控温精度±1℃、温场均匀性±5℃、装炉量100-1200kg,炉膛直径φ300-φ800mm、高度按工件长度非标定制,长杆件靠自重拉直变形小、占地省,炉体上下开合装料方便,单炉完成抽真空—升温—保温—冷却全过程后开门出料,换品种快、工艺灵活,适合多品种小批量与单件试制,适配航空航天、能源、长杆件制造等行业,支持来料打样、非标定制与报价方案。
立式真空钎焊炉:炉膛竖直布置、工件竖直吊装装夹,温场均匀性±5℃,占地小、长杆件变形控制好,适合长导管与竖装构件,炉体上下开合装料方便,适配航空航天、能源、长杆件制造等行业,支持来料打样、非标定制与报价方案。
立式真空钎焊炉是炉膛沿竖直方向布置的真空钎焊设备。普通卧式炉炉膛水平放置,工件平放料架;立式炉炉膛像一个竖直的圆筒或方筒,工件从上方向下吊装、竖直悬挂在炉膛里。炉门通常在顶部或底部,开启后工件沿竖直方向进出。这种结构特别适合长杆件、长导管这类"细长"工件——横放会因自重弯曲变形,竖挂靠自重拉直,变形反而小。
立式炉与卧式炉的差别首先在装炉方向与占地。立式炉占地小,因为它把炉膛往竖直方向发展,占地面积远小于同容量卧式炉,适合车间地面紧张的场合。它的代价是炉体高、上下料要起重设备配合,炉门密封与升降机构更复杂。它定位明确:长杆件、竖装构件、占地受限的车间,用立式炉比卧式更合适。
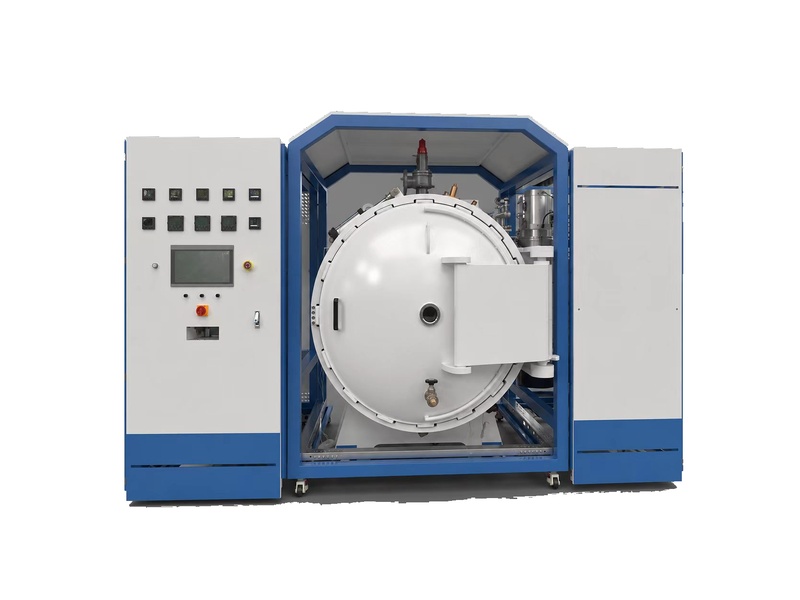
长导管竖直悬挂、靠自重拉直,焊后弯曲变形小,比横放卧式更适合细长件。
炉膛竖直布置,占地面积远小于同容量卧式炉,适合车间地面紧张的场合。
必须竖直装夹的构件,立式炉装炉方向天然匹配,不必用卧式硬改。
炉门上下开合,工件沿竖直方向进出,长件装夹顺畅,起重配合即可。
炉膛竖直方向分区控温,长件上下温差可控,整根长杆温度一致。
立式钎焊按"顶部/底部开炉门—工件竖直吊装—关门抽真空—升温—保温—冷却—开门出料"推进。长工件装在专用竖直料架上,由起重设备吊入竖直炉膛,沿轴向悬挂。装夹方向与工件长度方向一致,长件不会因横放自重弯曲。
关门后抽真空、升温、保温钎焊,工艺过程与卧式炉相同。差别在温场控制:长炉膛沿竖直方向分区控温,把上端与下端的温差补偿掉,让整根长杆温度一致。冷却时竖直悬挂自然冷却或充氩快冷,工件竖放冷却变形小。在真空钎焊炉型里,真空扩散焊炉的竖直炉膛与温场分区思路与立式炉相通,选型可互参炉高与温区配置。
立式炉的装炉与维护围绕起重与升降机构。工件竖直进出靠起重设备,炉门升降、料架悬挂要定位准确。炉膛高,发热体与隔热屏沿竖直方向分层布置,检修时要高空作业,维护通道与平台要在现场规划好。
立式炉批产还要控制长工件的竖直对中。长杆悬挂时如果倾斜,下部温度场与气流分布不均,同根件上下质量有差。料架设计要让工件对中悬挂、留有热胀间隙,避免高温膨胀顶到料架。打样时沿长杆上下放测温点,校验竖直温场均匀性,确认后再批量。
立式炉在一些特殊工件上还有卧式替代不了的优势。比如薄壁长导管,横放会因为自重与料架支撑点产生弯曲,竖挂时导管沿轴向自由伸缩,焊后直线度更容易保证。又比如上下不对称的重构件,竖直吊装让重心沿炉膛中心分布,热变形方向可控。这些工件形状特殊、批量不一定大,但对变形极敏感,立式炉就是针对它们设计的,选型时把工件形状与变形要求讲清楚,我们按此定炉膛尺寸与料架形式。
立式炉的炉体高度与厂房层高要提前核对。炉膛加高后,顶部离厂房梁底、起重吊钩行程都要留余量,否则工件吊不进去。现场勘测时我们会把炉体总高、吊具长度、工件总长一并算进去,确认吊装路线上没有障碍。地面承重也要按立式炉重心偏高的特点核算,必要时做地基加固。这些现场条件在方案阶段确认清楚,避免设备到货后才发现厂房放不下。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 炉型 | 立式竖直炉膛 | 竖直装料 |
| 炉膛布置 | 竖直圆筒/方筒 | 上下开合 |
| 极限真空度 | ≤6.7×10⁻³ Pa | 常规真空 |
| 常用钎焊温度 | 600-1150℃ | 按材料设定 |
| 最高温度 | 1300℃ | 覆盖区间 |
| 炉体高度 | 按工件长度定 | 竖直炉膛 |
| 控温精度 | ±1℃ | 保温段稳定 |
| 温场均匀性 | ±5℃ | 竖直分区 |
| 装料方式 | 竖直吊装 | 起重配合 |
| 冷却方式 | 随炉冷/充氩冷 | 按要求 |
| 参数/型号 | Y-LS-2 | Y-LS-3 | Y-LS-4 | Y-LS-5 | Y-LS-6 |
|---|---|---|---|---|---|
| 炉膛直径/截面 (mm) | φ300 | φ400 | φ500 | φ600 | φ800 |
| 炉膛高度 (mm) | 1200 | 1800 | 2400 | 3000 | 3600 |
| 装载重量 (Kg) | 100 | 200 | 400 | 700 | 1200 |
| 加热功率 (Kw) | 40 | 65 | 100 | 160 | 240 |
| 极限真空度 (Pa) | ≤6.7×10⁻³ | ||||
| 温区数 (区) | 3 | 4 | 5 | 5 | 6 |
| 装料方式 | 竖直吊装 | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
立式炉的装炉围绕竖直吊挂展开。工件装在专用竖直料架上,由行车或葫芦沿炉膛中心轴线吊入,长导管、细长杆件沿轴向悬挂,靠自重拉直,横放易弯的细长件在立式炉里变形反而小。料架按工件长度与截面分层设计,多根细长件可同炉悬挂,相邻工件之间留出热胀间隙,避免高温膨胀互相顶靠。
热区沿竖直方向分层布置。发热体与隔热屏沿炉膛内壁上下分段排布,温区数从3区到6区随炉膛高度递增,上端与下端独立控温补偿端部散热,把长件上下温差压在±5℃以内。测温热电偶沿长杆上中下三点布置,打样时沿工件轴向放测温点,校验竖直温场均匀性,确认后再批量。
立式炉的热区高度决定工件长度上限。炉膛高度按工件总长加上装卸料与热胀间隙非标设计,超长件可分段或加高炉膛;炉体总高、吊具长度与厂房层高在方案阶段一并核对,确保吊装路线无障碍、地面承重按重心偏高特点核算。
长导管与长杆件:长导管、细长杆件竖直悬挂钎焊,弯曲变形小,适合航空航天导管制造。
竖装构件:必须竖直装夹的构件立式钎焊,装炉方向匹配,适合竖装结构件生产。
能源长杆件:能源装备长杆件立式钎焊,竖直温场均匀,适合能源装备制造。
占地受限车间:车间地面紧张、厂房较高的场合,立式炉省占地,适合布局改造。
细长轴类件:细长轴类件竖直钎焊,自重拉直,焊后直线度好。
批量细长件:多根细长件悬挂装炉,批量钎焊变形可控。
薄壁长导管:薄壁长导管竖直钎焊,轴向自由伸缩,焊后直线度好。
热交换长管束:换热器长管束竖直钎焊,管束轴向排列整齐,适合管束类构件。
更多立式热工设备可查看真空热处理产品中心,按工件长度与占地条件选型。
Q1:立式和卧式怎么选?
长杆件、竖装件、占地紧选用立式;大件平放、批量多件选卧式。按工件形状与车间条件定。
Q2:长杆件为什么竖挂变形小?
横放长件因自重弯曲,竖挂靠自重拉直,焊后弯曲变形小,直线度好。
Q3:炉体高度怎么定?
按工件长度加装卸料与热胀间隙定炉膛高度,超长件非标加高。
Q4:上下料要起重吗?
工件竖直进出靠起重设备,车间配行车或葫芦,按工件重量选。
Q5:竖直温场均匀吗?
沿竖直方向分区控温补偿上下温差,打样时沿长杆测温校验。
Q6:占地比卧式小多少?
同容量立式炉占地明显小,适合车间地面紧张、厂房较高的布局。
Q7:支持打样吗?
支持。客户寄来长杆件,按立式吊装工艺试焊回寄,确认变形与直线度后报方案。
Q8:立式炉报价怎么算?
按炉膛直径、高度、温区数与升降机构核算,超高非标按复杂度。
Q9:标准交期多久?
标准型约40-55个工作日,超高非标炉膛按复杂度顺延。
Q10:现场要求?
需起重设备配合上下料,电源、冷却水配套,高空维护平台按炉高规划。
Q11:高空维护安全吗?
炉体配维护平台与护栏,发热体检修按高空作业规范,定期检查升降机构。
Q12:售后怎么安排?
到厂安装培训立式操作与升降机构,质保期内远程或上门响应,定期校验竖直温场,提供维护计划。
Q13:长杆能一次焊多长?
炉膛高度决定工件长度上限,按实际件长非标定制,超长件分段或加高。
东莞市志远工业设备有限公司提供立式真空钎焊炉设计制造与长杆件竖直钎焊服务,承接长导管与细长杆件来料打样及立式非标定制,可配合竖直温场校验与厂房现场勘测,欢迎航空航天与能源装备厂家来厂实地考察交流。