




联系电话
13631572573




所属:宜兴真空钎焊炉
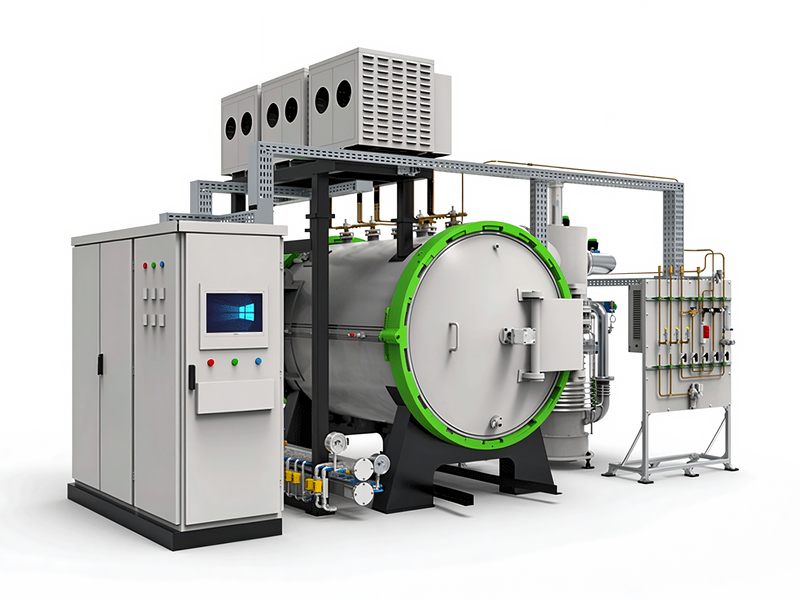
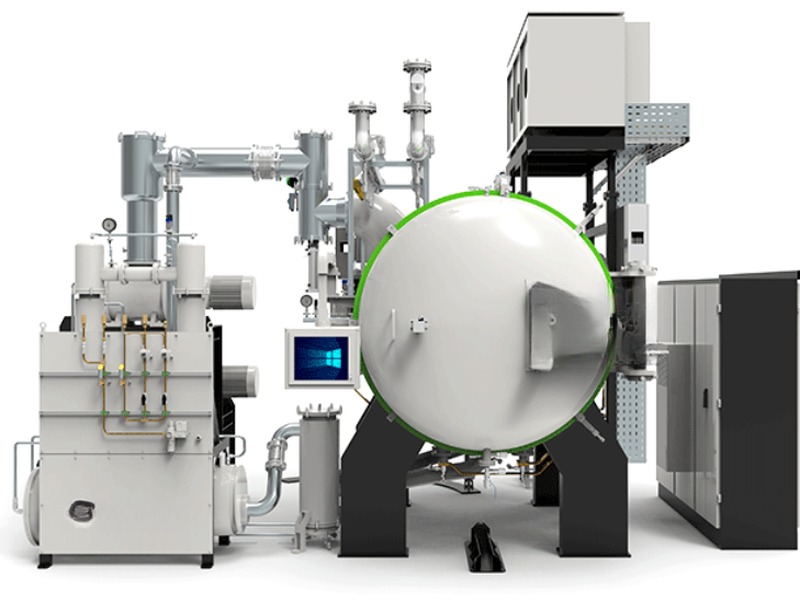
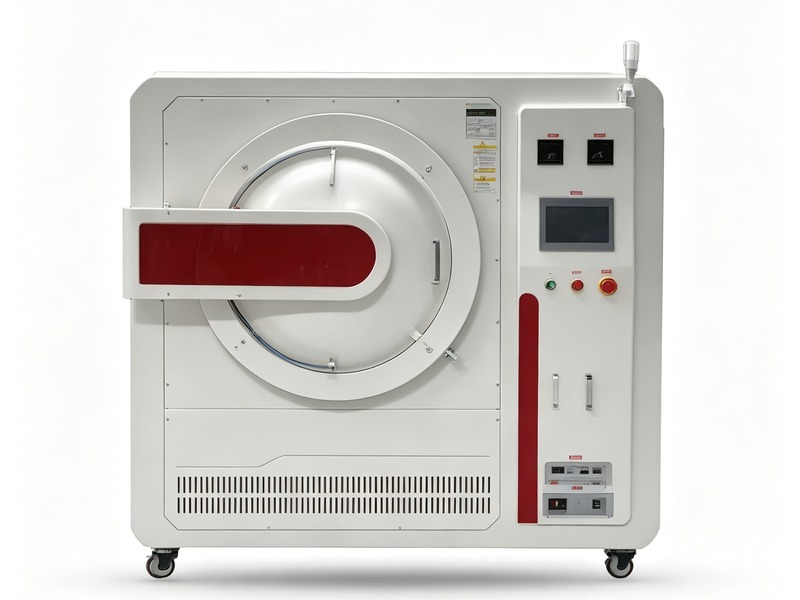
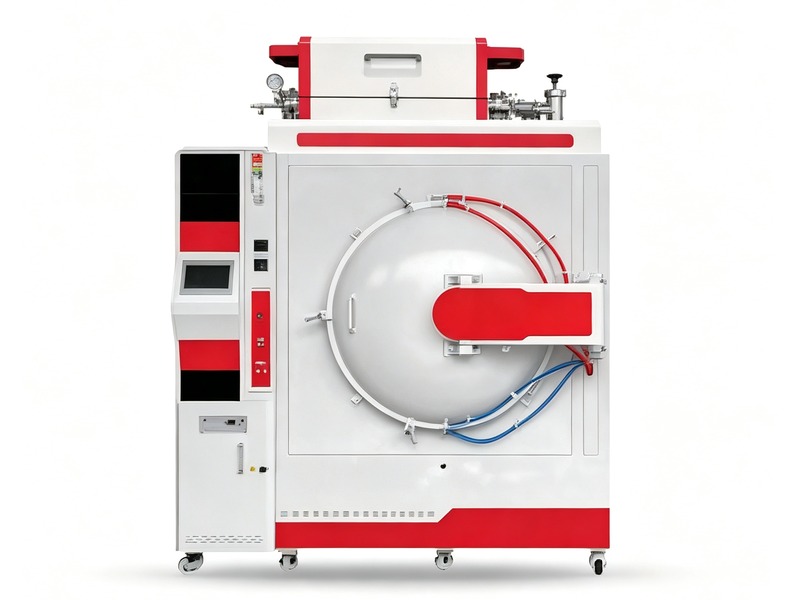
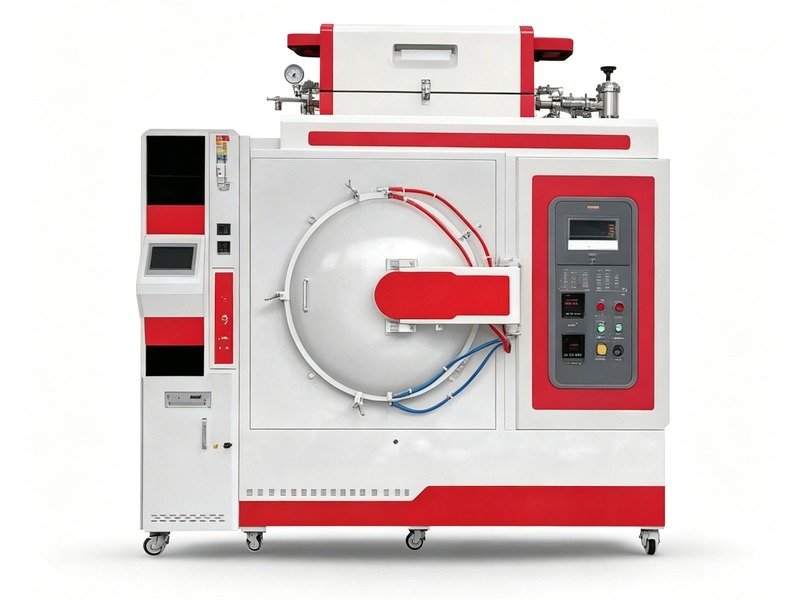
卧式真空钎焊炉:最高温度1300℃,常用钎焊温度900-1150℃,极限真空度≤6.7×10⁻³Pa、工作真空度≤1×10⁻²Pa,控温精度±1℃、温场均匀性±5℃、压升率≤0.62Pa/h、装炉量300-4000kg,有效热区按工件长度非标设计,水平侧开装料、轨道小车送炉,长件装夹平稳,单炉周期6-10小时、配强制风冷可缩短周期,备料双工位交替送炉、设备利用率高,适配换热器、航空航天、工程机械、模具刀具等行业批量钎焊,支持来料打样、非标定制与报价方案。
卧式真空钎焊炉:最高温度1300℃,常用钎焊温度900-1150℃,极限真空度≤6.7×10⁻³Pa,控温精度±1℃,温场均匀性±5℃,水平侧开装料、轨道小车送炉,长件装夹平稳,适配换热器、航空航天、工程机械、模具刀具等行业批量钎焊,支持来料打样、非标定制与报价方案。
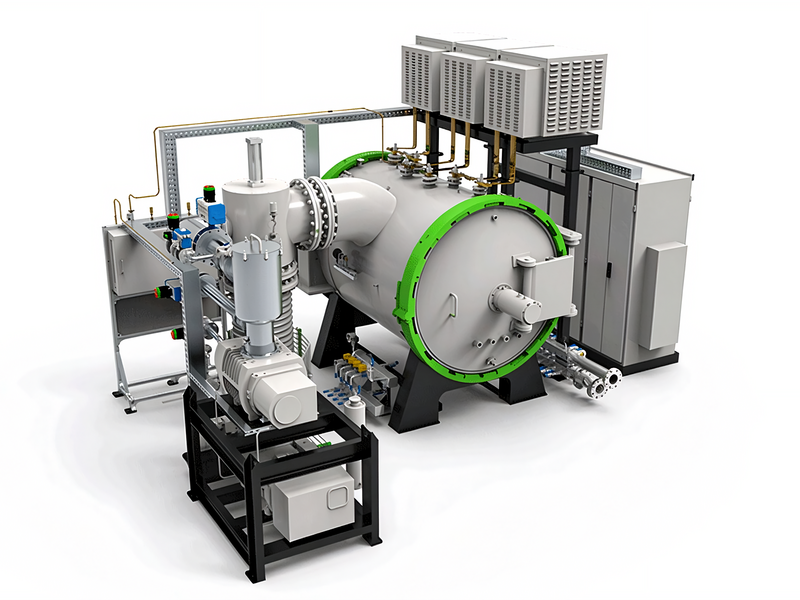
卧式真空钎焊炉是指炉筒水平布置、炉门从端部侧向开启的真空钎焊设备,也叫水平式真空钎焊炉。工件在炉外水平装到料台或轨道小车上,沿导轨推入炉膛,关门抽真空后按曲线加热钎焊。它的处理对象以长条形、大尺寸工件为主:板翅式换热器芯体、长管状组件、成排刀具与模具、航空航天导管与梁类件,水平放置时重心低、支承方便。
与立式炉相比,卧式结构不受炉膛高度限制,长件可沿炉长方向通长布置,多层料架上下料不必高举,行车或液压小车即可完成。设备炉筒、炉门与锁紧机构按水平受力设计,大件装炉时炉门铰链不承重,长期使用密封稳定。对于工件长度大、品种批量固定的厂家,卧式炉是排产的主流构型。
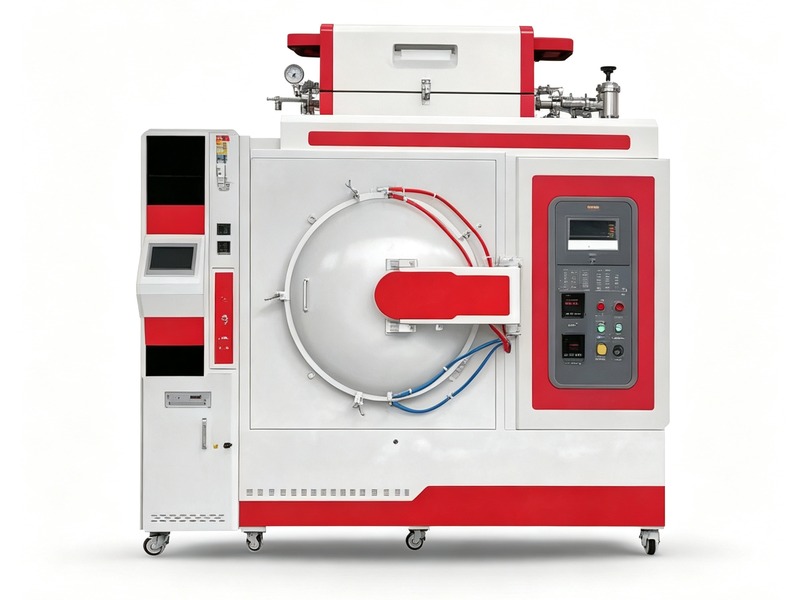
炉膛沿水平方向延伸,工件长度方向与炉筒一致,数米长的换热器芯体、管件可整体装炉,不用分段焊接,减少焊缝接头与装配误差。
工件重力垂直向下,料台平面支承,长轴、薄壁件在高温下不易弯曲下垂,夹具按工件分段布置,焊后直线度与形位尺寸更稳。
可配轨道小车与预备工位,工件在炉外完成清洗、装配与检查再整体推入,出炉一炉、推入一炉,炉内等待时间缩短,设备利用率提高。
炉门为端盖式结构,压紧力沿圆周均匀分布,密封圈不受工件重量影响,大容积炉腔仍能维持稳定真空,压升率控制在工艺要求内。
加热元件与隔热层沿炉筒布置,炉门开启后可进入或借助工具清理炉膛,钎料残留与氧化皮清理方便,日常点检时间缩短。
卧式炉作业流程围绕水平送料展开:先在炉外备料台完成工件清洗、钎料预置与夹具装配,轨道小车承载料架沿导轨送入有效热区,定位后小车退出或随炉保留,炉门关闭并由锁紧机构压紧,随后启动真空机组抽气。
抽真空按粗抽、精抽逐级进行,炉内压力降到工艺设定值后才允许加热,避免工件在低真空段长时间受热氧化。温场沿炉长方向分区布置,前后温区独立补偿端部散热,把长工件两端与中部温差控制在均匀性指标内,钎料在整炉范围内同步熔化。
钎焊保温结束后进入冷却:简单工件随炉冷却,批量生产型可配内循环风机与换热器实现充氩风冷,把出炉时间压缩到排产要求;需要衔接热处理的工件,可在同一炉内继续降温或转入后续工序。在炉型选型上,真空钎焊炉有立式、卧式、连续式等构型,卧式炉的长件适配性是其明显特点。
控制逻辑上,温度、真空度、冷却水与锁紧状态全程联锁:炉门未压紧不能抽高真空,真空度不到位不能升温,冷却水流量不足自动报警。曲线与炉次记录自动存档,工艺人员按工件类别调用配方,换产时只换料架与程序,减少对操作经验的依赖。
| 参数项 | 参考值 | 说明 |
|---|---|---|
| 最高温度 | 1300℃ | 覆盖钢、铜与高温合金钎焊区间 |
| 常用钎焊温度 | 900-1150℃ | 按母材与钎料体系设定 |
| 极限真空度 | ≤6.7×10⁻³ Pa | 可选10⁻⁴Pa级机组 |
| 工作真空度 | ≤1×10⁻² Pa | 钎焊保温段维持 |
| 控温精度 | ±1℃ | 串级PID,保温段波动控制 |
| 温场均匀性 | ±5℃ | 多点热电偶采集 |
| 温区数 | 2-4区 | 沿炉长布置、端部补偿 |
| 压升率 | ≤0.62 Pa/h | 炉腔密封性能指标 |
| 炉门形式 | 端侧开启/液压锁紧 | 配轨道小车送料 |
| 冷却方式 | 随炉冷/充氩风冷 | 风冷2bar,6bar可选 |
| 装炉方式 | 多层料架平面支承 | 按长件分段夹具设计 |
| 参数/型号 | ZY-WS-408 | ZY-WS-512 | ZY-WS-618 | ZY-WS-825 | ZY-WS-1030 |
|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 400×400×800 | 500×500×1200 | 600×600×1800 | 800×800×2500 | 1000×1000×3000 |
| 装载重量 (Kg) | 300 | 600 | 1000 | 2000 | 4000 |
| 加热功率 (Kw) | 60 | 100 | 150 | 260 | 380 |
| 最高温度 (℃) | 1300 | 1300 | 1300 | 1300 | 1300 |
| 温区数 (区) | 2 | 3 | 3 | 4 | 4 |
| 真空度 (Pa) | 极限6.7×10⁻³(可选10⁻⁴级)/ 工作1×10⁻² | ||||
| 压升率 (Pa/h) | ≤0.62 | ||||
| 气冷压力 (bar) | 2(6bar可选) | ||||
注:参数可根据客户工艺需求做调整,支持非标定制。
卧式炉炉门为端盖式结构,压紧力沿圆周均匀分布,密封圈不承受工件重量,大容积炉腔仍能维持稳定真空。炉门配液压或机械锁紧机构,关门后多压点同步压紧,压升率控制在≤0.62Pa/h。炉门端面通水冷却,把密封圈工作温度压在允许范围,延长密封件寿命。
装料车沿固定导轨进出,料架停位有重复定位精度,炉内有效热区与料架之间预留间隙,正常送料不会磕碰加热元件。备料位可设双工位,一炉出炉、一炉推入,缩短炉内等待时间,设备利用率提高。
密封维护重点在密封圈与检漏。每次开炉检查密封圈有无压痕、老化,按规程定期更换;真空机组定期保养,压升率按周期复测,发现上升及时检漏。冷却水流量不足自动报警,炉门未压紧不能抽高真空,联锁保护贯穿全程。
板翅式与管壳式换热器芯体:铝制板翅换热器、油冷器芯体长而层密,水平装炉整体钎焊,翅片与隔板焊缝同步成形,适合换热器厂批量生产。
航空航天导管与梁类结构件:长导管、支架梁与管状组件水平支承装炉,焊后直线度好、内腔无氧化,满足航空件对清洁度与形位的要求。
工程机械液压件与油冷器:液压系统油管组件、变速箱油冷器接头多,真空炉一次焊成,减少逐组焊接工时与渗漏点。
成批数控刀具与模具:成排车刀、铣刀与模具组件分层摆装,同炉钎焊硬度与焊缝一致,适合工具厂按批交付。
发电机组与压缩机散热器:中冷器、散热器芯体尺寸长、面积大,轨道小车送料平稳,大炉膛温场沿炉长补偿,成品一致性好。
更多真空热处理与钎焊设备见产品中心,按工件长度与产能选型。
Q1:卧式炉和立式炉怎么选?
长件、大件、换热器芯体选卧式,装炉平稳、长度不受炉膛高度限制;小型件、盘件、要求占地紧凑的场合可考虑立式。按工件最长尺寸与车间吊装条件定。
Q2:卧式炉最大能装多长的工件?
有效热区长度按型号从800mm到3000mm以上可选,更长工件可非标加长炉筒,同时核算温区数量与加热功率,保证长向温场均匀。
Q3:轨道小车送料定位准吗,会不会碰加热元件?
导轨与小车按固定轨迹设计,配限位与导向结构,料架停位重复精度满足装炉要求;炉内有效热区与料架之间预留间隙,正常操作不会磕碰。
Q4:炉门频繁开关,密封圈寿命如何?
端盖式炉门压紧均匀、密封圈不承重,配合端面水冷降温,密封件处于正常工作温度;按规程使用与定期更换,可维持稳定压升率。
Q5:沿炉长方向的温场均匀性怎么保证?
前后端部散热快,设备分2-4区独立控温并对端部做功率补偿,多点热电偶监测,把长工件两端与中部温差控制在±5℃以内。
Q6:薄壁长件焊后弯曲怎么控制?
靠平面支承、分段夹具与缓慢升降温控制下垂和翘曲,夹具间距按壁厚设计,焊后辅以校直工序,直线度指标可写入技术协议。
Q7:钎焊后能接气淬或退火工序吗?
可选配风冷系统实现2bar充氩气冷,6bar级需配复合炉型;退火、保温可在同一炉内编入曲线,复合工艺建议在方案阶段提出。
Q8:一炉周期多长,一天能跑几炉?
含抽气、升温、保温与冷却,单炉周期一般6-10小时,配强制风冷可缩短;双备料位交替送炉可提高日炉次,具体以打样节拍为准。
Q9:来料打样怎么安排?
客户寄来工件与图纸,我们按母材与钎料试焊并回寄,检测焊缝、变形与检漏指标,确认周期与装炉方式后再提供正式方案与报价。
Q10:卧式炉报价包含哪些内容?
报价含炉体、炉门锁紧机构、真空机组、温控系统、轨道小车与料架、安装调试培训,真空机组档位与炉长影响价格,按需求单独核算。
Q11:非标定制要提供哪些参数,交期多久?
需提供工件最长尺寸、装炉量、材质、钎焊温度、真空度与冷却要求,标准型号30-45个工作日,加长炉型按复杂度顺延。
Q12:现场安装对厂房有什么要求,售后怎么做?
需核对大门与通道宽度、地面承重、行车或叉车能力、电源与冷却水条件;我方到厂安装调试并培训,质保期内提供远程或上门响应。
东莞市志远工业设备有限公司提供卧式真空钎焊炉的设计、制造与工艺服务,支持来料打样与非标定制,欢迎换热器与长结构件厂家来厂考察交流。