

联系电话
13631572573

在采购真空钎焊炉时,绕不开的一个问题就是加热体选钼带还是石墨。这两种加热方式各有适用场景,选错了轻则工件表面发黑、钎焊合格率低,重则整炉零件报废。本文从工作温度、洁净度、温场均匀性、成本、维护等维度,系统对比钼带加热炉与石墨加热炉的差异,帮助工艺工程师和采购方根据自身工件做出合理选择。
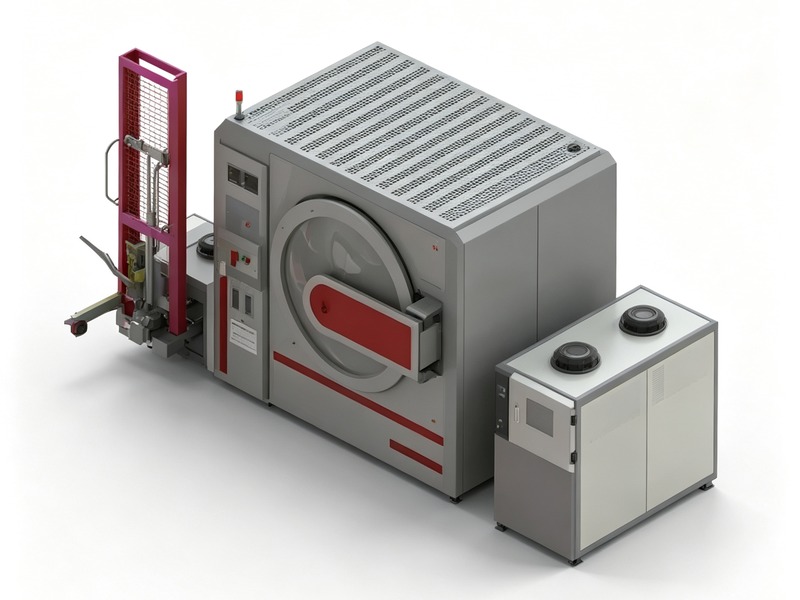
钼带炉和石墨炉都是电阻加热设备,核心差异在加热元件材料和炉膛隔热结构。钼带炉采用高纯钼带(或TZM钼带)作为发热体,配合多层金属隔热屏(纯钼、钼片、不锈钢反射屏),整个加热室是全金属结构。石墨炉采用石墨棒、石墨条或石墨布作为发热体,配合碳毡+石墨板隔热屏,整个加热室是碳基结构。
材料特性决定了应用边界。金属钼熔点2620℃,但在真空中超过1600℃后钼会挥发、晶粒长大;石墨熔点3652℃,可以用到2200℃以上。石墨便宜但会渗碳;钼带洁净但价格高、高温上限低。这是两种炉型最根本的差异。
钼带炉常规工作温度区间是800~1350℃,TZM合金钼带配合钨隔热屏可以用到1600℃。超过1600℃后钼的蒸气压明显上升,加热元件挥发加速,寿命急剧缩短,这时就要改用钨加热体。
石墨炉的温度上限高得多,常规1600~2200℃都能稳定工作,是硬质合金烧结、粉末冶金、高温材料研究的首选。但温度上限高不等于适合所有工艺——不锈钢镍基钎焊只需要1050~1150℃,铝合金钎焊只要600℃,在这个温度区间石墨炉的高温优势用不上。
实际选型时,90%的真空钎焊需求都落在600~1200℃区间,这个温度范围内钼带炉和石墨炉都能做,选择的依据不是温度,而是工件材料对碳的敏感度。
这是两种炉型差异最大的一项。石墨加热体在高温真空环境下会持续释放CO、CO₂、碳氢气体和微小碳颗粒。这些含碳物质扩散到工件表面,对不锈钢会造成渗碳,对钛合金会形成脆性碳化钛层,对高温合金会影响表面性能。处理后的工件表面可能出现黑膜、灰膜,需要喷砂或酸洗才能去除。
钼带炉和金属隔热屏在真空中放气率很低,不会释放碳。处理后的不锈钢、钛合金件表面保持金属本色,焊缝光亮均匀,钎焊后可以直接进入下道工序,不需要二次清洗。这也是为什么医疗、航空航天、液冷板等对表面质量要求高的场景普遍选钼带炉。
一个常见误区:石墨炉做出来的工件发黑就是炉子坏了。其实这是石墨加热的固有现象,只要处理不锈钢、钛合金这类对碳敏感的材料,石墨炉都会有不同程度的渗碳,工艺上无法避免。如果产品后续要焊接、电镀、阳极氧化,建议直接上钼带炉。
钼带沿炉膛四周连续布置,配合金属屏的辐射反射,温场均匀性通常可以做到±5℃以内,高精度机型±3℃。石墨加热棒一般是上下几排点状布置,边缘和中心温差较大,常见±10℃左右。
温场均匀性对钎焊质量影响很大。液冷板、分水器这类大平面多接头工件,如果炉膛温差大,有的位置钎料已经熔化流淌,有的位置还没到温度,就会出现有的焊缝饱满、有的虚焊。钼带炉在这种工件上的良率通常明显高于石墨炉。
当然,石墨炉通过优化加热棒布置、增加导流屏也能把温场做到±5℃,但成本会上来,和钼带炉的价差就缩小了。如果温场要求高,不如直接选钼带炉。
| 费用项 | 钼带炉 | 石墨炉 |
| 设备采购价 | 高(钼材料贵) | 低 |
| 加热体更换周期 | 3~5年 | 1~2年 |
| 单次加热体更换费 | 较高 | 较低 |
| 能耗(同温度) | 较低(金属屏反射好) | 较高 |
| 工件后处理成本 | 低(表面光亮) | 高(需喷砂/酸洗) |
| 综合5年TCO | 中等 | 表面上低,实际不低 |
很多采购方只看设备报价,觉得石墨炉便宜就下单,用了一两年发现工件要额外喷砂、良率上不去、加热体换得勤,综合成本反而更高。选型时要算5年TCO,而不是只看首付。
选钼带炉的场景:不锈钢304/316L液冷板和分水器镍基钎焊、TC4钛合金结构件退火与钎焊、医用不锈钢零件真空除气、高温合金涡轮叶片钎焊、对表面亮度有要求的航空航天件。
选石墨炉的场景:紫铜液冷板银铜钎焊(铜不敏感碳)、铝合金6063/3003钎焊(温度600℃左右,石墨炉更经济)、硬质合金刀具与钢刀体钎焊、粉末冶金烧结、需要1600℃以上高温的材料处理。
组合配置建议:产量足够的工厂通常钼带炉和石墨炉各配一台。不锈钢件走钼带炉,铜铝件走石墨炉,互不干扰。只买一台的话,根据主要产品材料决定。
钼带炉和石墨炉在热场结构上的差异,不止是材料不同,还包括加热体布置方式和隔热屏层级。钼带炉一般把钼带剪裁成30~50mm宽的条带,沿炉膛四周连续环绕,形成筒状加热体,上下端面也布置钼带补偿辐射。隔热屏采用3~5层钼片和不锈钢片交替叠装,层间留有间隙,靠多层反射把热量锁在炉膛内部。这种结构的好处是加热面连续、辐射均匀,工件从四面八方向受热。
石墨炉通常用直径10~20mm的石墨棒或石墨条,沿炉膛四周竖向布置几排,上下加热。隔热屏用碳毡外包石墨软毡,成本低但有纤维脱落。石墨棒是点状热源,棒与棒之间存在辐射死角,靠加长石墨棒长度和加密排数弥补,但温场均匀性天生不如连续环绕的钼带。
加热体引出方式也有差异。钼带炉电极从炉底或侧壁水冷法兰引出,电极和钼带之间用钼箔编织带过渡,减少接触电阻。石墨炉用石墨夹头夹持石墨棒,更换方便但接触电阻大。长期运行后石墨夹头容易氧化松动,需要定期紧固。
以304不锈钢板真空退火为例,同一块钢板分别在钼带炉和石墨炉做1050℃真空退火,表面状态差异明显。钼带炉处理后的钢板呈银白色金属光泽,反射率高,用手摸无黑色粉末;石墨炉处理后的钢板呈灰黑色,表面有细微碳粉附着,用白布擦拭有明显黑印。后续做氢氟酸清洗时,钼带炉件不需要酸洗,石墨炉件要酸洗2~3分钟才能去掉黑膜。
对焊缝外观影响更直接。不锈钢镍基钎焊后,钼带炉焊缝呈银白色,和母材颜色接近;石墨炉焊缝呈深灰色,客户如果要求外观焊缝,必须二次打磨或酸洗。在数据中心液冷板外露安装场景,这种外观差异直接决定产品能不能出货。
对后续工序的影响也不能忽视。石墨炉处理的不锈钢表面有渗碳层,后续激光焊接时容易产生气孔和裂纹;钼带炉处理的工件表面干净,激光焊良率明显更高。做电池壳、医疗件这类后续还要焊接的产品,钼带炉的综合优势更突出。
以一台600×600×900炉膛的炉子为例,钼带炉比石墨炉贵约20万元。算一笔账:假设客户月产液冷板5000件,石墨炉每件需要酸洗和后处理成本约2元/件,一年就是12万元;钼带炉良率比石墨炉高3%,每件产品利润按50元算,一年多赚9万元。两项加起来21万元/年,一年多就能收回差价。
再看维护成本。钼带加热体寿命3~5年,更换一次约5万元;石墨加热体寿命1~2年,更换一次约2万元。5年周期里钼带炉换一次加热体,石墨炉要换2~3次,维护成本差距缩小。加上钼带炉能耗低15%~20%,年电费省3~5万元,长期TCO钼带炉反而更划算。
采购时不要只看首付差价,要按5年TCO做决策。用量越大、产品要求越高、外观要求越高,钼带炉的性价比越突出。如果只是做不外露的内部结构件,石墨炉确实更经济。
东莞市志远工业设备有限公司同时提供钼带加热和石墨加热两种真空钎焊炉,可根据客户工件材质、工艺温度、批量节拍推荐合适方案,并提供先试焊后合作服务。更多加热体方案对比可参考真空钎焊炉产品页。
钼带和石墨并不是加热体的终点。行业里还有几种新技术在发展。钨加热体可以用到2000℃以上,适合更高温度的陶瓷烧结和难熔金属处理,但钨比钼更贵更脆,目前用在特种高温炉。钼镧合金(TZM)已经成为中高规格钼带炉的标配,比纯钼带高温强度更好、寿命更长。碳化硅加热元件在空气气氛炉里用得多,真空里不常用。
复合加热方案也在出现:高温段用钼带,低温段用电热辐射板,兼顾效率和成本。或者钼带主加热+石墨辅助加热,兼顾洁净和温度上限。但这些复合方案复杂度高、价格贵,目前还是小众。
未来5年,钼带炉在不锈钢、钛合金、医疗领域的渗透率会继续提高;石墨炉在铜、铝、粉末冶金领域保持主力。两者不是替代关系,而是长期并存,按工件材料各司其职。采购方理解这种分工,就不会被销售话术带偏。
本文内容亦参考自志远真空钎焊炉产品页的设备资料与工艺说明,供采购方对照核实。
举几个实际选型案例供参考。案例一:某医疗不锈钢管件厂,产品要做真空钎焊后直接钝化处理,工件表面不能有任何碳污染,果断选钼带炉。石墨炉试做了几批,焊缝发黑,客户拒收,换钼带炉后一次通过。
案例二:某新能源汽车电池冷板厂,主要做铝合金冷板,钎焊温度600℃,选了石墨炉。一年后开始接不锈钢液冷板订单,又加了一台钼带炉,两台分工。一开始想一台炉子通吃,结果发现两种材料工艺温度差太多,一台炉频繁切换效率低。
案例三:某硬质合金刀具厂,刀体是钢、刀头是硬质合金,钎焊温度1100℃,选石墨炉。因为硬质合金本身含碳,不怕渗碳,石墨炉成本低温场也够。
这三个案例说明:没有绝对好的炉子,只有匹配产品的炉子。选型前先把自己的产品材料、温度、表面要求列清楚,再对号入座。
本文内容亦参考自志远真空钎焊炉产品页的设备资料与工艺说明,供采购方对照核实。
把前面的对比梳理成一个决策路径,方便快速判断。第一步:看工件最高工艺温度。超过1600℃,只能选石墨炉或钨加热炉,钼带炉不适用。温度在1200℃以下,进入下一步。
第二步:看工件材料。如果是钛合金、不锈钢外观件、医疗件,对碳敏感,直接选钼带炉。如果是紫铜、铝合金、硬质合金,对碳不敏感,选石墨炉更经济。
第三步:看后续工序。如果工件还要电镀、焊接、阳极氧化,选钼带炉;如果只是内部结构件不做表面处理,石墨炉即可。
第四步:看预算和产量。预算紧、产量小,石墨炉够用;预算充足、产量大、要做出口产品,钼带炉长期更划算。
走一遍这个流程,基本不会选错。拿不准的话,最稳妥的办法是拿真实工件分别试焊,用实际焊缝质量和成本数据说话。
以上就是钼带炉和石墨炉的全维度对比,采购方结合自身产品和预算对号入座即可。
问1:石墨炉做不锈钢钎焊一定会发黑吗?
答:会有不同程度的渗碳发黑,真空度越高、时间越短越轻,但无法做到钼带炉那样的银亮焊缝。
问2:钼带炉能做铜钎焊吗?
答:可以,但铜在高温下会和钼反应,需要用专用料架隔离,不推荐作为主力设备。
问3:石墨炉温度上限高,是不是更耐用?
答:不是。石墨棒在高温下氧化和挥发更快,正常寿命1~2年,钼带反而寿命更长。
问4:钼带炉处理铝合金值得吗?
答:不值得。铝合金600℃钎焊,用普通电阻丝炉或石墨炉就够了,钼带炉的洁净优势用不上。
问5:两种炉子能后期改加热体吗?
答:改造基本等于重做加热室,成本和买新炉差不多,不建议后期改,一开始就要选对。
问6:钼带炉的钼带坏了可以只换一根吗?
答:可以,钼带是模块化安装,局部损坏可单独更换,不用整体换加热室。
问7:石墨炉的碳毡多久换一次?
答:通常1~2年,看使用温度和真空度。碳毡掉粉多了就要换,否则工件污染加重。
问8:钼带炉比石墨炉贵多少?
答:同规格下钼带炉通常贵30%~50%,主要贵在钼带和金属隔热屏材料。
问9:钛合金为什么必须用钼带炉?
答:钛在高温下与碳反应生成脆性碳化钛层,会让钛合金变脆报废,石墨炉做钛合金风险很大。
问10:怎么判断自己的产品该用哪种炉?
答:看后续工序:如果工件要电镀、焊接、阳极氧化或直接外露,选钼带炉;如果只是结构件、不做表面处理,石墨炉即可。
问11:钼带炉温场均匀性能做到多少?
答:常规±5℃,高精度机型通过多区独立控温可以做到±3℃。
问12:石墨炉做出来的焊缝发黑怎么补救?
答:可以做喷砂、酸洗或电解抛光,但增加成本和工序,不如直接用钼带炉从源头解决。
问13:钼带炉对真空度要求更高吗?
答:是的,金属屏放气少但钼在高温下怕氧,工作真空建议优于5×10⁻²Pa。
问14:两种炉子的真空泵组配置一样吗?
答:基本一样,都是机械泵+罗茨泵+扩散泵/分子泵,区别在加热室不在真空系统。
问15:试焊怎么验证选对炉型?
答:拿真实工件分别在钼带炉和石墨炉试焊,对比焊缝亮度、氦检率、变形量,数据说话。
本文内容亦参考自志远真空钎焊炉产品页的设备资料与工艺说明,供采购方对照核实。