

联系电话
13631572573

导读:铝合金、钛合金、高温合金在固溶处理后往往需要时效析出第二相,才能把强度、硬度、弹性性能稳定下来。高真空时效炉为这道工序提供真空或微正压惰性气氛环境,既避免时效过程中工件表面氧化变色,又能精确控制时效温度(一般120~250℃铝合金、450~750℃高温合金)与保温时间。本系列按炉膛有效尺寸从200×200×300 mm到600×600×900 mm分为五种标准规格,配高真空获得系统与程序温控。本文围绕时效析出的物理机制、真空环境对表面质量的作用、以及与固溶炉配套使用的工艺衔接,讲解这一设备的技术要点。
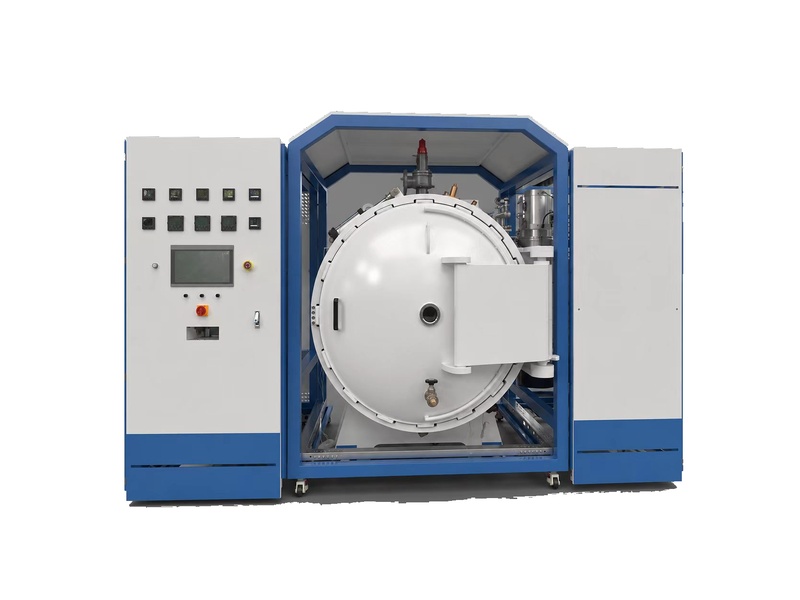
高真空时效炉是志远工业设备面向有色金属与特种金属热处理开发的真空热处理设备,主要用于铝合金(如6061、7075、2A12)人工时效、钛合金去应力与时效、镍基高温合金时效沉淀强化、以及磁性材料退火时效。所谓"时效",是把固溶淬火后的合金在某一温度保温一段时间,使过饱和固溶体中析出纳米级第二相粒子,通过析出相的钉扎作用提高强度与硬度。
本系列按炉膛内部有效尺寸分为五种标准规格:ZY-SX-900-223为200×200×300 mm,适合实验室小试样;ZY-SX-900-334为300×300×400 mm;ZY-SX-900-446为400×400×600 mm;ZY-SX-900-557为500×500×700 mm;ZY-SX-900-669为600×600×900 mm,适合中小批量生产。最高工作温度900℃,覆盖铝合金、钛合金与多数高温合金的时效温度区间。作为志远工业设备真空退火炉系列的延伸型号,其真空与电控系统与公司其他炉型兼容。
要理解时效炉,先要理解时效强化的物理过程。以7075铝合金为例,它含锌、镁、铜等合金元素。固溶处理时,把合金加热到约470℃,合金元素溶入铝基体形成过饱和固溶体,然后快速淬火到室温,把这种过饱和状态"冻结"下来。但此时合金强度并不高,因为过饱和固溶体处于亚稳态。再把它加热到120℃左右保温数十小时,过饱和固溶体开始析出GP区、η'相、η相(MgZn₂),这些纳米析出相弥散分布在基体中,阻碍位错运动,合金强度显著上升——这就是人工时效。
时效炉的任务,就是把工件精确、均匀、长时间地维持在这一时效温度。温度偏高,析出相粗化,强度反而下降(过时效);温度偏低,析出太慢,效率低;温度不均匀,同一炉工件有的欠时效有的过时效。所以时效炉对温场均匀性的要求很高,一般要求炉膛工作区温差不超过±3~±5℃,控温精度±1℃。这比普通退火炉要求更严。
为什么要在高真空下时效?普通空气时效炉做铝合金也能用,但工件表面会氧化变色,对外观要求高的零件需要后续抛光;更重要的是,钛合金、高温合金在空气时效时会吸氢、吸氧,表面形成脆性污染层,影响疲劳性能。高真空时效炉把炉内抽至10⁻³~10⁻⁴ Pa量级,残余气体很少,工件表面在长时间保温中保持光亮,且不与氧、氮、氢反应。对钛合金紧固件、高温合金叶片等精密零件,这一表面质量要求是硬指标。
工艺曲线通常很简单:装炉后抽真空,升温到时效温度(铝合金120~190℃,高温合金650~750℃),保温10~24小时,然后随炉或充气冷却。由于时效时间长,炉子的能耗主要用于保温而非升温,保温阶段功率只需维持热损失即可。长时间保温对温控的稳定性要求很高——如果温度漂移5~10℃,长时间累积后析出相尺寸分布就会偏离设计,性能波动。
真空系统配置上,高真空时效炉一般用机械泵+罗茨泵粗抽,再加油扩散泵或分子泵获得高真空。对铝合金时效,真空度要求不高,10⁻¹ Pa就够;但对钛合金、高温合金,要求10⁻³ Pa以下,就必须配高真空泵。炉体采用双层水冷夹层结构,即使长时间高温保温,外壁仍保持常温。隔热屏根据温度选择:900℃以下用硅酸铝纤维+不锈钢屏即可;若客户未来可能升温到1200℃以上,建议直接选金属钼屏方案,与真空钼带炉的隔热屏一致。
对铝合金件,时效前通常已完成固溶淬火。固溶炉与时效炉常配套使用:固溶炉把工件加热、保温、快速转移到淬火槽;时效炉则把淬火后的工件送入长时间时效。两道工序之间的时间间隔会影响性能,特别是2xxx系铝合金有时效敏感性,从淬火到入炉时效最好不超过4小时。工艺排产时要把这种衔接考虑进去。
对高温合金,时效工艺更复杂,常涉及"两段时效":先在较高温度(如845℃)保温一段时间析出一次相,再降到较低温度(如760℃)保温析出二次相,两段保温的温度与时间直接决定最终强度与韧性。本设备PLC可编上百段曲线,能把这种多段时效曲线固化下来,重复生产时一键调用。
从热处理工艺链条看,时效只是整个热处理流程中的一环,前面往往跟着固溶淬火。对7xxx系铝合金,淬火转移时间很关键:从固溶炉取出到入水的时间越短,淬火越充分,时效后强度越高。如果零件形状复杂、壁厚不均,淬火应力大,容易变形开裂,这时需要在淬火后增加一道低温去应力,再正式时效。高真空时效炉也可以兼做这种去应力处理,温度约200~300℃保温数小时。一机两用,对小批量车间很有价值。
从冶金角度进一步看,析出相的尺寸、数量、分布决定了合金性能。GP区是原子级偏聚,尺寸仅几个纳米,对位错阻碍作用有限;η'相是半共格亚稳相,强度贡献大;η相是平衡相,粗大后强度下降。时效温度与时间实际上是在调节这三种相的比例。欠时效阶段GP区为主,强度还没到峰值;峰时效时η'相最多最细,强度最高;过时效时η'相粗化转变为η相,强度下降但韧性上升。设备温场稳定才能保证每炉都落在同一个"相区"。
对磁性材料如钕铁硼,时效(实际是回火)作用不同:Nd-Fe-B烧结后在约500~600℃回火,主要是改善晶界结构、去除氢、提高矫顽力。这种处理时间较短(1~3小时),温度精度要求同样高。本设备若用于磁性材料,真空度要求10⁻³ Pa以上,防止稀土元素氧化。志远工业设备在真空烧结炉配套的回火炉选型上,也常推荐这一型号。
从设备能耗与成本角度,长时间时效炉与间歇钎焊炉有个重要区别:保温阶段功率很低。以446型在120℃保温24小时为例,平均功率约5~8 kW,一炉总耗电约120~190度。相比钎焊炉一炉几百度电,时效炉运行费用低。这也是为什么很多车间愿意专门配一台时效炉,把它24小时连续跑起来,利用夜间低谷电。志远工业设备在电控中支持分时段功率管理,配合工厂峰谷电价优化运行成本。
温场均匀性±3~±5℃,长时保温温度漂移小,同一炉零件性能一致。
高真空环境,钛合金、高温合金工件表面光亮无氧化层,无需后续抛光。
PLC可编程多段曲线,支持铝合金单段时效与高温合金两段时效。
双层水冷炉体,长时间保温外壁不烫手,车间环境舒适。
五种炉膛规格覆盖实验室到中小批量生产,换型灵活。
超温、断水、真空异常多重联锁,长时间无人值守运行安全。
整机由炉体、加热与隔热系统、真空获得系统、电控系统与料台组成。炉体为卧式或立式双层水冷夹层结构,内层不锈钢焊接,外层碳钢,夹层通水。加热元件在900℃以下采用镍铬电阻丝或带,沿炉膛四周布置。隔热屏采用硅酸铝陶瓷纤维毯+不锈钢反射屏复合,既隔热又反射红外热,降低外壁温升。
真空获得系统由机械泵、罗茨泵、扩散泵(或分子泵)组成,配电磁挡板阀与真空计。电控系统以PLC为核心,配触摸屏与多段可编程温控仪,记录每炉温度曲线。料台采用耐热钢或石墨托盘,按炉膛尺寸配置。对需要充氩保护时效的工况,可在真空系统基础上加充氩管路与流量计,与真空箱式气氛炉的气氛功能类似。
电气控制细节上,本设备主回路采用固态继电器或SCR调功,按PID输出连续调节加热功率。每个温区独立配一支N型或K型热电偶,另设一支冗余热电偶做超温保护。对长时保温工况,温控仪表还具备"自整定"功能,能根据炉子实际热惯性自动优化PID参数,避免长期使用后因隔热屏老化导致控制特性漂移。记录功能上,PLC把每炉温度、真空度、充氩流量曲线导出为CSV文件,可接入工厂质量追溯系统,满足航空、汽车行业对热处理过程可追溯的要求。
注:最高温度900℃,极限真空度与加热元件配置可按客户材料升级。铝合金时效对真空度要求低,钛合金/高温合金建议配分子泵。
本设备适用于:7075、6061、2A12等铝合金结构件T6/T7人工时效;TC4、TA15等钛合金去应力与时效;GH4169、GH3536等镍基高温合金沉淀硬化时效;钕铁硼、铝镍钴磁性材料退火时效;以及需要真空保护的低温长时间热处理。对需要更高温度(1200℃以上)的工件,建议选用真空钼箔炉或石墨加热炉型。
对于深圳及粤港澳大湾区的制造企业,本地化的技术支持与售后服务尤为重要。东莞市志远工业设备有限公司在深圳设有服务分站,客户可访问深圳热工设备服务分站了解针对深圳地区的产品配置与工艺方案,或浏览深圳真空钎焊炉产品列表获取相关热工设备信息,便于就近选型与现场沟通。
应用案例
某航空紧固件厂生产7075铝合金飞机结构件,原采用空气时效炉120℃保温24小时,零件表面氧化变色,后续需酸洗+抛光,工时增加30%。2025年该厂引入一台ZY-SX-900-446高真空时效炉,抽真空至5×10⁻³ Pa后升温至121℃保温24小时,随炉冷却。出炉零件表面保持金属本色,省去酸洗抛光工序,单件加工成本下降约25%,批次硬度一致性从±8 HBW提高到±3 HBW。
选型先按工件最大外形选炉膛尺寸,四周留50~100 mm气流空间。其次按材料选真空度:铝合金选二级机组即可,钛合金/高温合金必须配分子泵。再按批量选规格:实验室选223/334,车间生产选446以上。若同时要做固溶处理,建议另配固溶炉,不要试图让时效炉兼做高温固溶——固溶需要快速转移淬火,时效炉没有这个能力。
另外,选型时还要考虑车间是否已有配套设备。如果客户已有箱式高温马弗炉做空气时效,本真空炉作为补充,只处理对表面质量要求高的钛合金、高温合金件,这样投入产出比更合理。志远工业设备会在方案阶段了解客户现有设备与产品结构,给出"真空+空气"组合使用的建议,避免重复投资。
每班检查冷却水流量与温度,保证炉壁冷却正常。
每周记录压升率,判断炉体密封状态。
每3~6个月更换机械泵油与扩散泵油。
每月检查加热带电阻与接线端子,发现松动或氧化及时处理。
每年用标准热电偶校验控温精度,尤其在长时间保温工况。
长时间时效常涉及夜间无人值守,必须确认超温联锁、断水保护、真空异常报警全部投用,并把报警信号接到值班人员手机或值班室。抽真空时人员避开观察窗。出炉前确认炉温降到80℃以下。钛合金件在高温真空下若残留油脂会析出氢气,长期累积有风险,工件入炉前必须清洁除油。设备长期停机充干燥氮气微正压保存。每次开炉后第一次升温建议空载运行一次,确认温场与真空度正常后再装正式工件。
Q1:时效炉和退火炉有什么区别?
A:退火目的是软化材料、消除应力、均匀组织,温度一般较高;时效目的是析出第二相提高强度,温度较低(铝合金120~190℃)、时间长(10~24小时)。两者设备结构相似,但控温精度与保温时间控制侧重不同。
Q2:7075铝合金时效参数怎么定?
A:典型T6工艺为120℃保温24小时。若追求断裂韧性可选T73,120℃保温8小时再177℃保温8小时。具体按零件性能要求与材料批次试验确定。
Q3:为什么时效要抽真空?空气不行吗?
A:铝合金空气时效也能用,但表面氧化需后续处理;钛合金、高温合金空气时效会吸氧吸氮形成脆性层,影响疲劳。真空时效保持表面光亮、无污染,对精密零件是必要条件。
Q4:时效时间为什么这么长?
A:析出相从原子扩散到形核长大需要时间,铝合金在120℃下扩散慢,要24小时才能让析出相充分长大到合适尺寸。提高温度可缩短时间,但会导致析出相粗化、强度下降。
Q5:一炉能装多少件?
A:按炉膛尺寸与零件外形估算。以446型(400×400×600 mm)为例,装料量约80 kg,扣除工装后实际零件重量约60 kg。具体装炉排布由志远工业设备在方案阶段给出示意。
Q6:温度偏5℃影响大吗?
A:对24小时长时间保温,5℃偏差足以让析出相尺寸分布变化,硬度可能差5~10 HBW。航空件一般要求时效炉温场均匀性±3℃,这也是本设备把温场指标定在±3~±5℃的原因。
Q7:可以夜间无人值守运行吗?
A:可以,但必须确认超温、断水、真空异常三项联锁全部投用,并把报警信号引到值班室或手机。志远工业设备出厂时默认配备这些联锁。
Q8:高温合金两段时效怎么做?
A:以GH4169为例,先在720℃保温8小时,再以50℃/h降到620℃保温8小时,总时效约16小时。PLC曲线把升温、720℃保温、降温、620℃保温四段编好,一键启动。
Q9:固溶和时效能一台炉做吗?
A:理论上可以,但不推荐。固溶需要快速转移到淬火槽,时效炉没有快速淬火机构,硬做会增加操作风险。建议固溶用专用固溶炉,时效用本设备,两道工序分开。
Q10:真空度要到多少?
A:铝合金时效10⁻¹ Pa足够;钛合金、高温合金要求10⁻³ Pa以下,需配扩散泵或分子泵。志远工业设备会根据客户材料推荐真空配置。
Q11:装炉时零件怎么摆?
A:零件之间留10~20 mm间隙,保证炉膛内气氛循环与温度均匀。叠放不要太高,避免上下温差。细长件竖直放置更好。
Q12:炉内可以充氩吗?
A:可以。对某些易挥发元素(如锌)的合金,为防止元素蒸发损失,可抽真空后充氩微正压。这属于选配,方案阶段说明即可。
Q13:设备能耗高吗?
A:以446型120℃长时间保温为例,保温功率约5~8 kW,24小时耗电约120~190度。相比升温阶段功率较低,长时间运行电费可控。
Q14:交货期多久?
A:标准规格约45~60个工作日,含出厂空载调试与温度均匀性测试。定制规格(特殊炉膛、双室、充氩系统)约75~90个工作日。
Q15:能做RTP快速退火吗?
A:不能。本设备升降温速率慢,适合长时间时效。快速退火(秒级升温)应选RTP快速退火炉,两者工艺定位不同。志远工业设备可根据客户产品推荐对应炉型。客户带工件到东莞工厂试处理,确认时效后硬度与金相组织合格后再签合同。志远工业设备在东莞大岭山工厂,交通便利,欢迎客户实地考察。志远工业设备专注真空热工设备多年,服务客户覆盖航空、航天、电子、医疗等多个行业。设备定制周期约90个工作日。保修期一年。终身维护。欢迎来电。欢迎垂询。欢迎考察。志远工业设备在东莞大岭山,交通便利。欢迎莅临。欢迎来电。期待合作。
如需进一步了解深圳地区的供货周期、安装调试与售后响应,可直接联系深圳热工设备服务分站的技术工程师,他们将根据您的具体工件尺寸、产量需求与工艺曲线提供针对性建议。同时,深圳分站产品页也会定期更新行业应用案例与技术文档,欢迎收藏查阅。