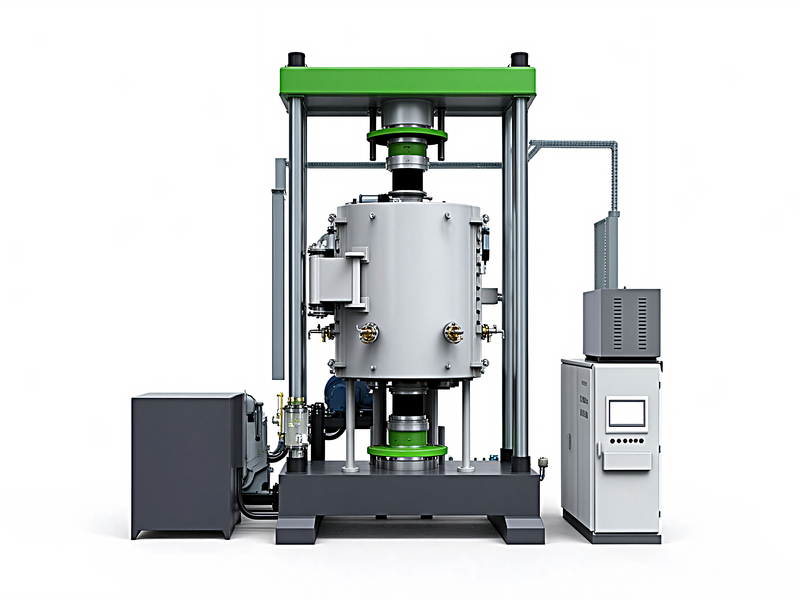
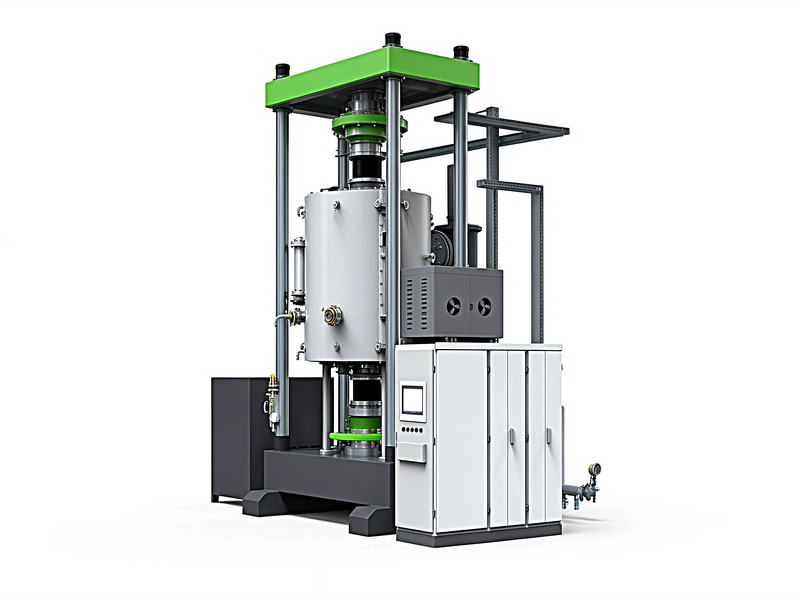
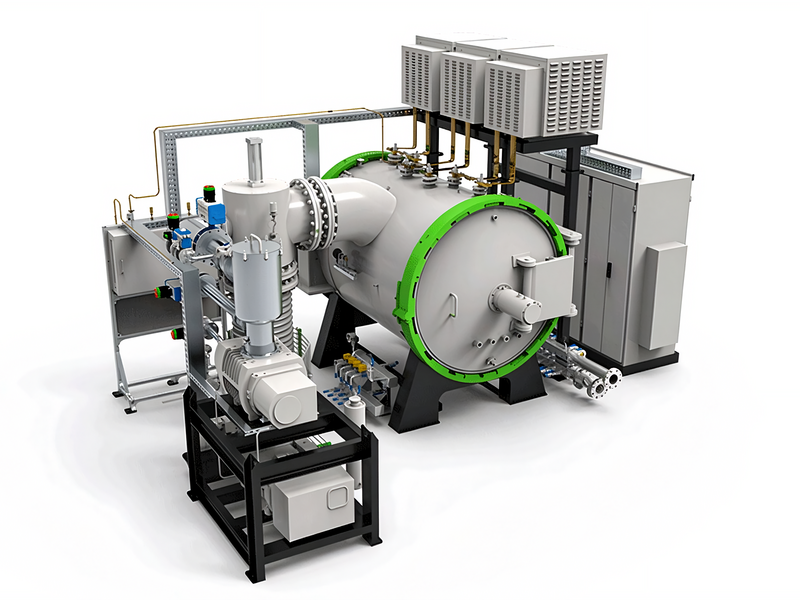
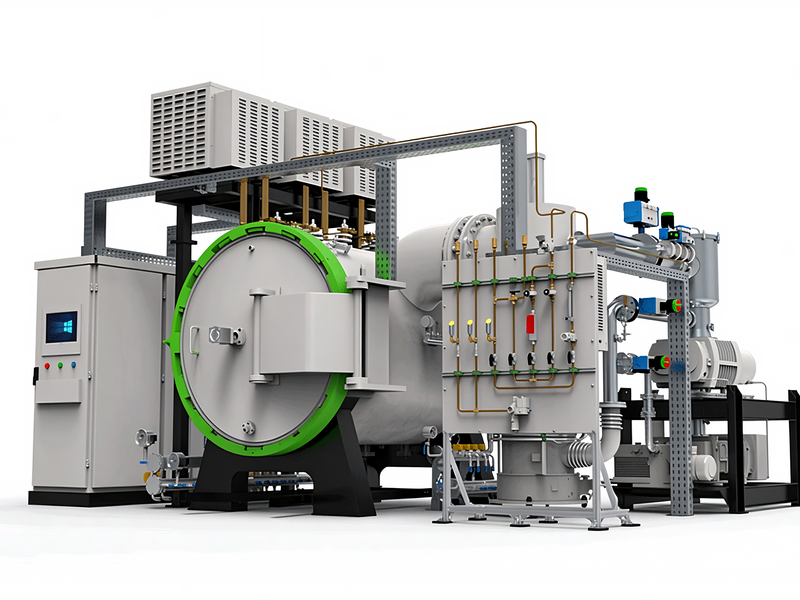
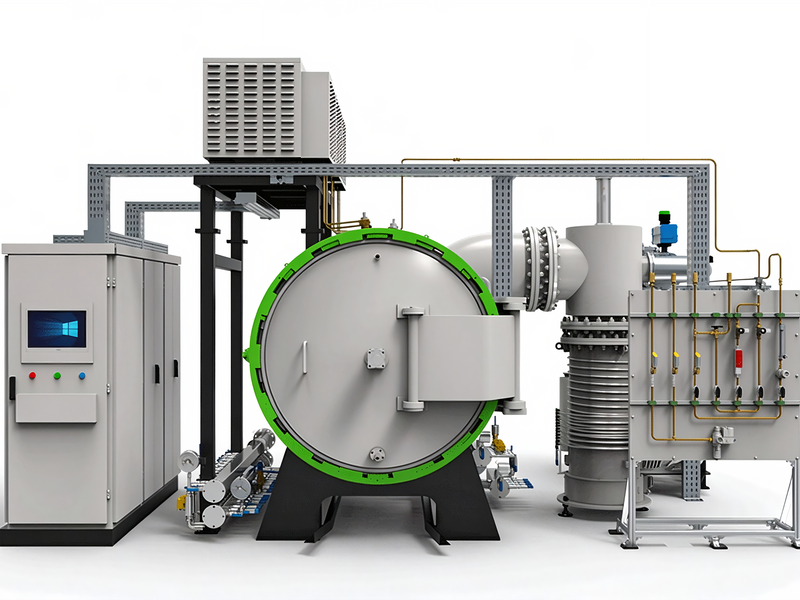
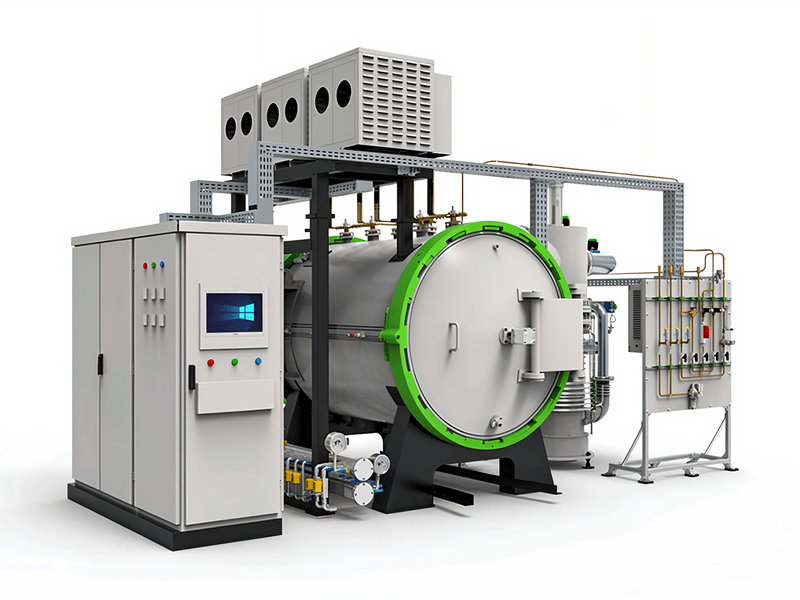
复合材料真空热压炉
复合材料真空热压炉用于纤维或颗粒增强复合构件热压成型的专用设备,额定压力按体系配置、最高温度按基体材料确定、工作热区与压头按构件设计,极限真空度6.7×10⁻³Pa、控温精度±1℃、温场均匀性±5℃、升温速率可编程,石墨多区加热、伺服液压闭环、保压自动补压,真空或气氛、温度压力可追溯,服务C/C、金属基、陶瓷基、层压复合构件制造,支持来料打样、非标定制与报价方案。
复合材料热压炉概述
复合材料真空热压炉是把纤维编织体、预制件或铺层与基体粉末、基体金属一起装入模具,在真空或气氛中加热并加压,使基体流动、浸渍增强体并致密成型的热工设备。复合材料由增强体和基体组合而成,如碳纤维增强碳、碳纤维增强陶瓷、颗粒或纤维增强金属,热压使基体在高温下软化或熔化,在压力下填充增强体间隙、排出孔隙,冷却后形成层间结合牢固、性能可设计的复合构件。
复合材料成型有热压罐、模压、化学气相渗透和真空热压等路线,真空热压把模具内的铺层或预制件在真空中直接加压,孔隙控制和层间结合较好,设备投入相对可控,适合板、块、套和简单形状构件。对需要基体充分浸渍、致密要求高的C/C、金属基和陶瓷基材料,热压是常用的致密化手段。是否选用,取决于构件结构、基体类型和性能要求,规则承力构件更适合热压成型。
复合材料热压成型机理
基体流动:高温下金属基体熔化或陶瓷、碳基体处于可塑状态,压力驱动基体在纤维束和颗粒间隙流动、浸渍预制件,填充孔隙并把增强体粘结成整体,流动是否充分决定致密程度。
层间结合:铺层构件在压力下层层贴合,基体在层间形成连续结合,排出层间气体和多余基体,防止分层;压力均匀、温度一致是层间结合质量的关键,模具保证各部位受力一致。
孔隙排出:真空环境抽出预制件和基体中的气体,压力使孔隙闭合、迁移,减少残留孔洞;对金属基材料,真空还防止基体和增强体氧化、改善界面浸润,提高构件性能稳定性。
复合热压工艺控制
装模铺层:按设计方向铺放纤维或预制件,均匀加入基体粉末或箔片,控制纤维体积分数,模具涂脱模剂、设置排气和溢料通道,装模质量直接影响构件均匀性。
升温加压:先抽真空、低温排胶,再升到基体塑性或熔化温度,按斜率加压,使基体浸渍、层间贴合;金属基温度按基体熔点,陶瓷基、C/C温度较高,压力随致密进程调整。
保压冷却:保温保压使浸渍和结合充分,再带压缓冷、约束凝固,减少变形和残余应力,降到规定温度卸压。气氛按基体选择,工艺可参考厂内真空加压烧结炉经验。
复合材料热压炉技术参数
| 参数名称 | 技术指标 | 备注 |
|---|
| 额定压力 | 按体系配置 | 伺服液压 |
| 最高温度 | 按基体确定 | 金属/陶瓷/C-C |
| 工作热区 | 按构件设计 | 板/块/套 |
| 控温精度 | ±1 ℃ | PID闭环 |
| 温场均匀性 | ±5 ℃ | 多点实测 |
| 极限真空度 | 6.7×10⁻³ Pa | 高真空可选 |
| 工作气氛 | 真空/氩气/氮气 | 按基体 |
| 压力精度 | ±1%FS | 保压补压 |
| 升温速率 | 0-15 ℃/min | 可编程 |
| 压升率 | ≤0.5 Pa/h | 冷态 |
注:参数可根据客户工艺需求做调整,支持非标定制。
热压复合材料构件
C/C与陶瓷基:碳/碳刹车盘、热场件和喷管,碳纤维增强碳化硅等陶瓷基构件,热压使基体浸渍纤维、孔隙闭合,构件耐高温、层间结合好,后续可配合其他致密工序。
金属基与层压:颗粒或纤维增强铝、铜基复合材料板和功能件,以及金属层压、双金属复合构件,真空热压改善界面浸润、防止氧化,获得结合牢固、性能可设计的构件。
某新材料企业为制备颗粒增强铝基复合板和C/C热场件,配置复合材料真空热压炉:铝基在真空、基体熔化温度加压浸渍,C/C件高温热压致密,构件孔隙减少、层间结合改善,性能和尺寸一致性提高,曲线按体系固化、批量调用。
模具配套:复合构件模具按铺层和收缩设计,保证压力均匀和排气溢料,大件模具加强刚度,模具与脱模方案在打样阶段确定,减少分层和表面缺陷。
选型时按基体材料、增强体形式、构件尺寸和所需压强确定温度、压力和气氛。更多复合与热压设备可查看真空热压炉产品中心,志远工业设备可提供打样、模具设计与非标定制服务。
复合热压炉选型与成型配套
按基体选型:复合材料热压选型以基体材料为主线:金属基围绕基体熔点、强调真空防氧化和界面浸润,陶瓷基和C/C温度较高、强调基体浸渍和孔隙控制。先确定主力构件的基体、增强体形式和尺寸,再定温度上限、压力吨位和气氛,炉腔热区要容纳铺层模具和均压工装。层压和大面积构件对压头平行度、模具刚度要求高,选型时优先保证加压均匀和排气;纤维体积分数高的预制件需足够压力驱动基体流动,吨位按浸渍需要换算,三项能力同时满足,才能兼顾不同复合构件的开发。
模具与均压工装:复合构件模具按铺层、收缩和溢料设计,设置排气槽和溢料腔,大件模具加强刚度防止受力变形;异构件配均压垫或仿形压头,使各部位压力一致,避免局部欠压或纤维损伤。模具涂专用脱模剂,金属基模具考虑高温浸润防粘。模具数量按炉次周转,压制、冷却和清理并行;铺层定位和挡销保证纤维方向准确,定期检查模具平面度和导向,把构件收缩和回弹纳入设计,可提高层间结合和尺寸一致性,减少分层、翘曲等缺陷。
铺层与装料:热压前按设计方向铺放纤维或预制件,均匀加入基体粉末、箔片或基体金属,控制纤维体积分数和层间基体量;铺层在洁净环境进行,防止夹杂和分层隐患。装料后预压使层间贴合、气体易排,模具入炉后先抽真空低温排胶,再升温加压。装料一致性直接决定构件性能,把铺层、称量和预压固化为作业标准、记录批次,可减少人为波动;对功能梯度或混杂增强构件,分层装填方案在打样阶段确定,保证过渡区结合。
能耗与成本:复合热压成本由增强体、基体、模具、气氛和电耗构成,金属基温度低、陶瓷基和C/C温度高,差异较大。真空和良好隔热减少氧化与散热,合理装炉和模具设计提高合格率,复合构件价值高,成品率对成本影响明显。用户测算时应把浸渍质量、层间结合合格率和后加工一并计入,避免只比较设备价格;稳定曲线减少分层和孔隙返工,对高性能复合件,热压在性能和可靠性上的收益较为突出,设备按主力体系配置、气氛和压力留适度余量。
公用工程与车间:复合热压炉需稳定电源、循环冷却水和氩气等保护气体,冷却水覆盖炉壳、电极和泵,气体纯化、流量可控。车间预留铺层操作、模具组装、构件冷却和检测区域,洁净度按复合材料要求控制,排烟除尘靠近炉位,增强体和基体分区存放。大面积或大厚度构件需起重和翻转设备,多台炉并排时统一规划水电气和除尘,设备前后留操作检修距离;铺层区与热压区衔接顺畅,可缩短工序周转,公用工程安装前一次到位。
安装与成型调试:设备就位后连接水电气和气氛管道,完成绝缘、检漏和水路打压,分段烘炉除气。调试做空炉温场和加压平行度测试,标定压力、位移和气氛流量,用典型构件模具试压,验证基体浸渍、层间结合和排气溢料,金属基重点检查界面浸润、陶瓷基检查孔隙。首件剖切、超声和力学检测合格后固化曲线,厂内完成主要装配、现场以成型工艺验证为主,数据和操作规程随机交付,确保投产后稳定制备结合牢固的复合构件。
界面与质量检验:复合材料质量以孔隙率、层间剪切、界面结合和尺寸稳定性评价,每炉记录温度、压力、气氛和批号,首件做密度、超声和剖切,承力件做力学性能检测。重点排查分层、孔隙、干斑、纤维错位和界面反应过度,异常追溯铺层、基体和曲线。把检验结果反馈到压力、温度和装料,建立构件工艺卡、数据可追溯,可稳定C/C、金属基和陶瓷基构件批量质量,保证复合构件在承力和功能工况下的可靠性。
安全环保:复合热压炉设超温、超压、断水、气氛和炉门联锁,热态大件用起重设备搬运、隔离警示;真空排气规范处理,粉尘和纤维收集,树脂或成型剂烟气经净化排放,气瓶固定、防窒息。操作维修人员培训上岗,掌握铺层装模、气氛切换和应急处理,安全装置与主体同时投用、定期校验,为复合构件热压的连续生产提供安全环保保障。
采购与工艺答疑
Q1:复合材料热压炉能做哪些构件?
C/C刹车盘和热场件、陶瓷基构件、颗粒或纤维增强金属基板、层压和双金属复合件,按基体和增强体形式设定工艺。
Q2:热压温度怎么确定?
按基体材料,金属基围绕基体熔点、温度相对低,陶瓷基和C/C温度较高,具体由基体和界面要求确定,避免损伤增强体。
Q3:真空热压和热压罐有何不同?
热压罐用气囊对封装件加压、适合大型薄壁件,真空热压用刚性模具直接加压、孔隙和尺寸控制较好,按构件选择。
Q4:怎样保证纤维不被压伤?
控制压力和加压时机,在基体具备流动性后缓慢加压,模具保证受力均匀,纤维体积分数和铺层按设计,曲线经打样优化。
Q5:层间分层怎么避免?
真空排气、模具加压均匀、基体在层间连续填充,按斜率升温加压,溢料和排气通道合理,首件做剖切和超声检查。
Q6:金属基为什么强调真空?
真空防止金属基体和增强体氧化、抽出气体,改善基体对增强体的浸润和界面结合,是金属基复合件质量的重要条件。
Q7:C/C件热压后还要处理吗?
热压可完成初步致密,按性能要求可能配合气相渗透等后续致密工序,具体依产品密度和工艺路线确定。
Q8:一炉能做多少件?
与构件尺寸和热区有关,大板单件或数件、小件多件共炉,排布兼顾温场压力,模具按产量配套。
Q9:模具和脱模怎样处理?
模具涂脱模剂、设排气溢料,大件加强刚度,复合件冷却到规定温度脱模,模具清理周转,方案打样时确定。
Q10:支持来料打样?
支持,客户提供增强体、基体和构件图纸,我们按体系曲线试压,检测密度、孔隙和结合,确认工艺后报价。
Q11:交货安装周期?
约60-100个工作日,厂内做温场和试压,现场安装烘炉,非标顺延,公用工程按清单准备。
Q12:培训和售后?
负责安装调试、铺层装模、曲线设定、报警处理和维护培训,质保期内响应,石墨件、密封件等备件按清单供应。
东莞市志远工业设备有限公司专注复合材料热压设备制造,可为C/C、金属基和陶瓷基复合材料企业提供真空热压炉的工艺试验、设计制造、安装调试与培训服务,欢迎来厂考察、来料打样。