




联系电话
13631572573




所属:开平真空炉
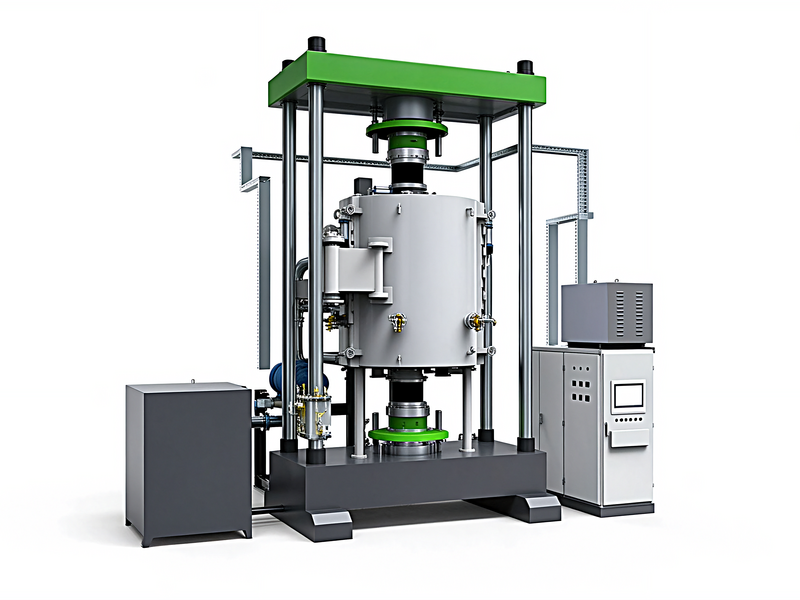
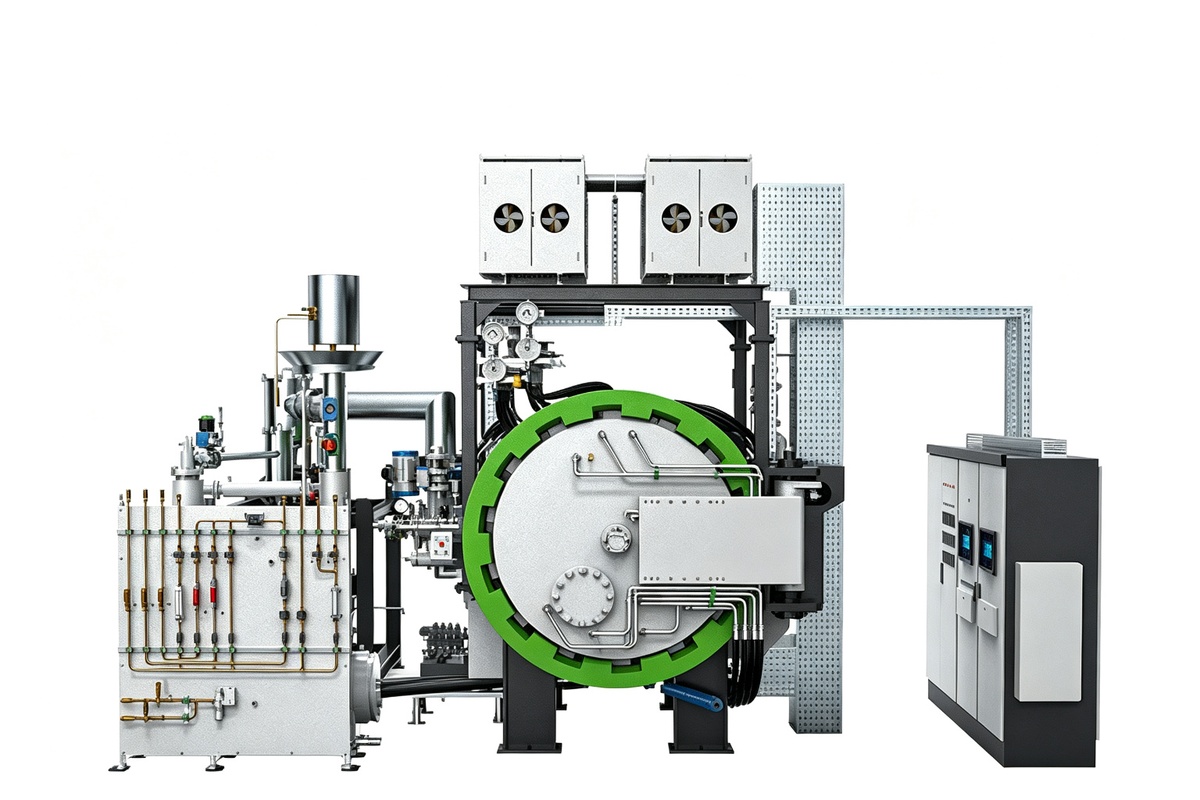
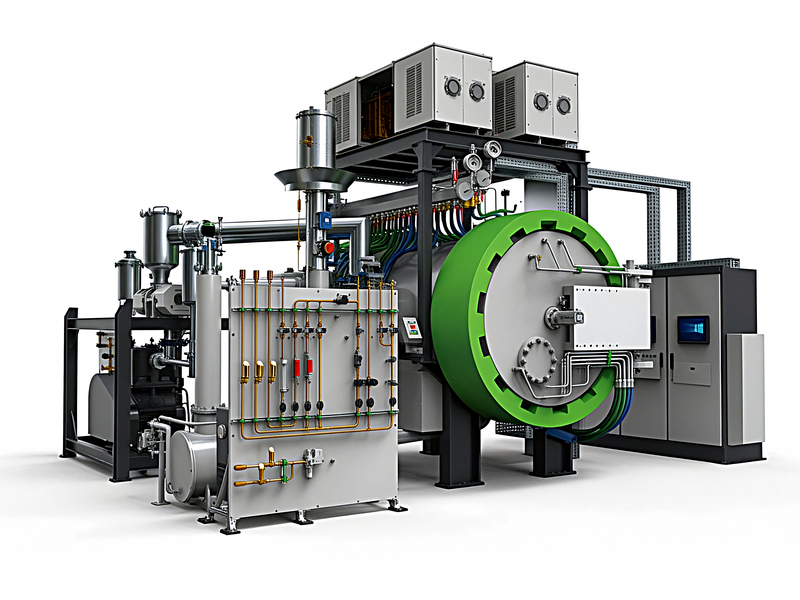
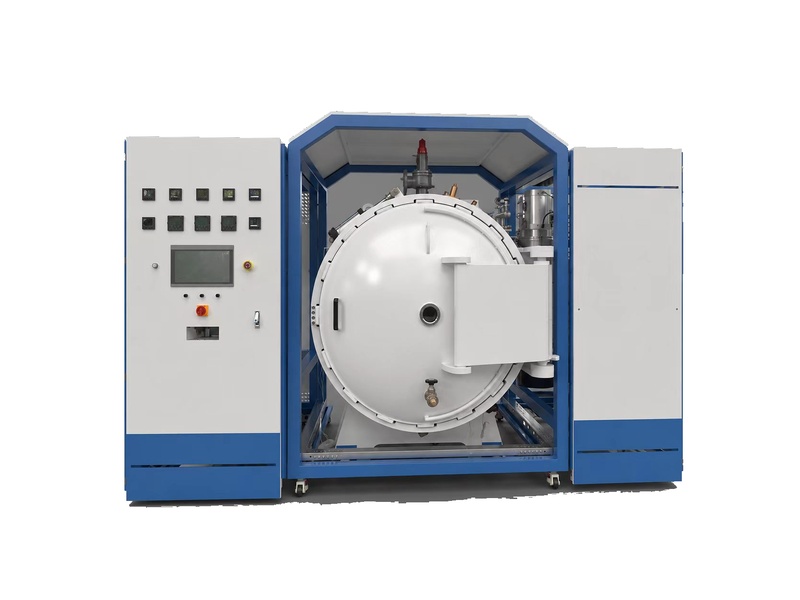
真空扩散焊炉:最高温度2000℃、极限真空≤6.7×10⁻³Pa、压力20-100吨可调、控温精度±1℃,串级PID智能温控、真空加压原子扩散,无需钎料、接头成分接近母材、焊接变形小,适用于航空航天、半导体、医疗器械、新能源及精密刀具等行业的异种金属、陶瓷-金属及精密工件扩散焊接,有效工作区与压力参数可按工艺定制,支持来料试焊验证、非标定制,整机质保1年,提供安装调试、操作培训与售后支持。
针对异种金属、陶瓷-金属等难焊材料的冶金连接需求,研发制造了真空扩散焊炉。该设备在真空环境中加热并施加压力,使洁净金属表面原子相互扩散,形成冶金结合。与传统钎焊工艺不同,扩散焊无需添加钎料,接头成分接近母材,连接强度高、气密性好,是精密焊接领域的重要工艺装备。
真空扩散焊炉是一种在真空或保护气氛环境下,对工件加热并施加压力,使两个紧密贴合的金属表面通过原子间相互扩散实现冶金结合的专用热处理设备。扩散焊接过程不需要填充钎料,接头区域的材料成分与母材基本一致,因此接头的力学性能、耐蚀性和耐高温性能均接近母材本身。
志远工业设备真空扩散焊炉适用于钛合金、不锈钢、铜、铝、硬质合金、陶瓷等多种材料之间的焊接工艺,尤其在异种材料连接、薄壁构件焊接、精密密封焊接等领域具有明显优势。设备集成了真空系统、加热系统、液压加压系统与温控系统,可满足科研院所、航空航天、半导体、新能源等行业的工艺需求。
设备配备高性能真空机组,可在高真空环境下完成加热与焊接过程。真空环境排除了空气与水汽的影响,避免金属表面在高温下发生氧化、氮化等反应,保证扩散焊接头表面洁净,接头质量稳定。对于钛合金、高温合金等对气氛敏感的材料,高真空环境是获得可靠接头的前提条件。
采用串级PID智能温控系统,控温精度可达±1℃。加热元件分区布置,配合多点温度采集,可实现炉温的精确控制与均匀分布。工艺人员可通过程序设定升温速率、保温时间与降温曲线,满足不同材料扩散焊工艺的温度要求。温度曲线可全程记录,便于工艺追溯与参数优化。
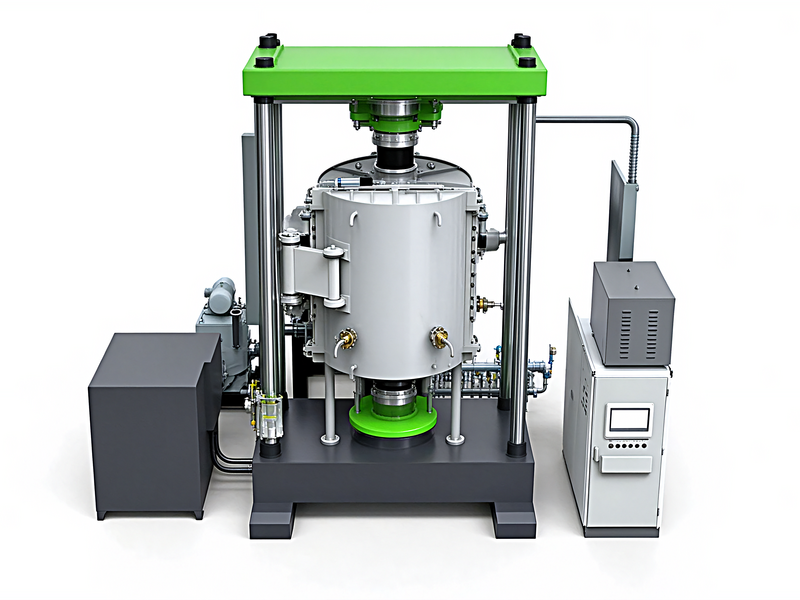
配备液压加压系统,可对工件施加稳定可控的轴向压力。压力范围从数吨到上百吨可选,加压过程平稳、压力数值可实时显示与调节。压力参数根据工件尺寸与材料特性设定,保证焊接界面紧密贴合,促进原子扩散的充分进行。压力系统配备压力传感器,实时监测并反馈压力值。
设备设置了超温报警、压力超限保护、真空异常联锁、水冷断水保护等多重安全环节。运行过程中一旦出现温度异常、压力异常或冷却水流量不足等情况,系统自动触发报警并进入安全状态,避免设备损坏与工艺事故。安全联锁逻辑经过反复验证,确保设备运行可靠。
炉体与电极采用水冷结构,有效带走高温段的热量,保持炉壳与密封件在安全温度范围内运行。冷却水循环系统配备流量监测与水温监测,确保冷却效果稳定。水冷设计延长了炉体密封件与加热元件的使用寿命,也降低了设备表面温度,改善操作环境。
志远工业设备可根据客户的工件尺寸、工艺温度、压力要求与真空度指标,提供非标定制方案。有效工作区尺寸、最高温度、最大压力、加热功率等参数均可调整,满足不同行业的工艺需求。定制过程中技术人员与客户充分沟通,确认工艺指标后出方案与报价。
扩散焊的基本原理是:在真空或保护气氛条件下,将两个经过表面处理的工件紧密贴合,加热到母材熔点的0.5至0.8倍温度区间,同时施加一定压力,使界面处的原子获得足够的扩散驱动力,通过原子间相互扩散形成冶金结合。温度决定了原子扩散的速率,压力保证了界面微观尺度上的紧密接触,两者协同作用,最终实现牢固的焊接接头。
真空扩散焊炉主要由以下五大系统组成:
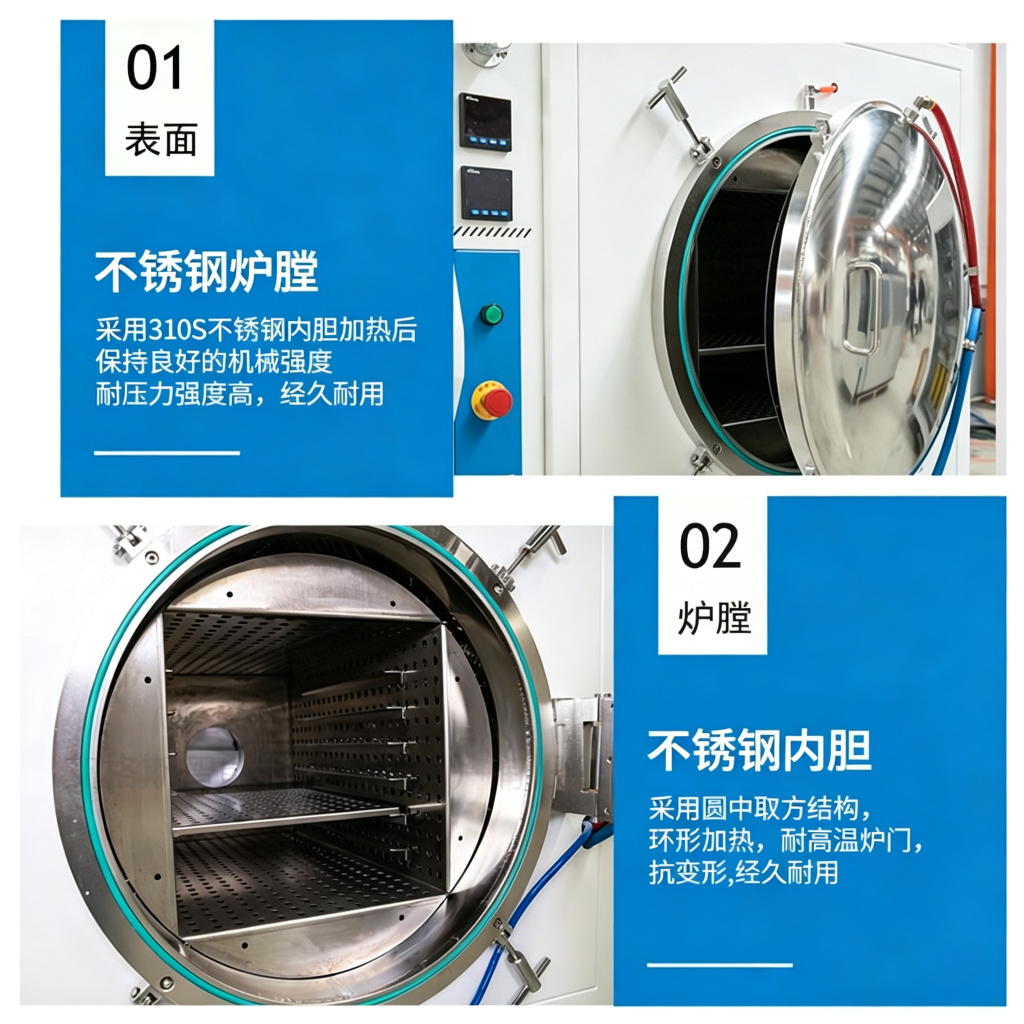
炉体结构:双层水冷夹壁结构,内壁为耐热不锈钢,外壁为碳钢,中间水冷夹层带走热量。炉门采用快开式设计,配合密封圈保证真空密封性能。炉体内腔布置加热元件与保温层,形成温场均匀的加热空间。
加热系统:根据温度等级选用不同加热元件,中温区采用电阻带或电阻丝,高温区采用石墨带或钼片。加热元件分区布置,配合独立控温,实现炉温的均匀分布。保温层采用多段隔热结构,减少热损失。
真空系统:由机械泵、罗茨泵与扩散泵(或分子泵)组成,可实现从低真空到高真空的逐级抽气。真空机组配备真空规管,实时监测炉内真空度。气路系统可通入氩气等保护气体,满足不同工艺气氛要求。
加压系统:液压站提供动力,通过压头对工件施加轴向压力。压力传感器实时反馈压力值,控制系统根据设定值自动调节液压输出,保持压力稳定。压头与工件之间采用隔热压板,减少热量向液压系统传导。
温控系统:采用可编程温控仪表,热电偶采集炉内温度信号,经PID运算后调节加热功率。支持多段程序升温曲线设定,温度数据可实时显示与记录。温控系统与安全联锁联动,超温时自动切断加热输出。
| 型号 | 有效工作区尺寸(mm) | 最高温度 | 温度均匀性 | 极限真空度 | 最大压力 | 加热功率 | 外形尺寸(mm) |
| ZY-KYS-300 | Φ300×300 | 1200℃ | ±5℃ | ≤6.7×10⁻³ Pa | 20吨 | 15kW | 1800×1500×2200 |
| ZY-KYS-500 | Φ500×500 | 1500℃ | ±5℃ | ≤6.7×10⁻³ Pa | 50吨 | 30kW | 2200×1800×2500 |
| ZY-KYS-800 | Φ800×800 | 1800℃ | ±5℃ | ≤5.0×10⁻³ Pa | 100吨 | 60kW | 2800×2200×3000 |
| 参数可根据客户工艺需求调整,支持非标定制 | |||||||
异种金属焊接:钛合金与不锈钢、铜与铝等异种金属的扩散焊接,可解决熔焊中脆性金属间化合物析出的问题,获得力学性能良好的接头。适用于换热器、异种金属过渡接头等工件的制造。
陶瓷与金属焊接:氧化铝陶瓷与可伐合金、氮化硅陶瓷与金属之间的扩散焊接,广泛用于半导体封装、电真空器件的封接工艺。真空环境保证陶瓷与金属界面无氧化,接头气密性满足气密封装要求。
金刚石复合材料:金刚石与金属基体的扩散焊接,用于金刚石刀具、耐磨工具的制造。扩散焊工艺避免了高温对金刚石晶格的损伤,接头结合强度满足工具使用要求。
半导体散热模块:功率半导体器件的散热基板与芯片之间的焊接,如铜钼铜板、氮化铝陶瓷基板的连接。真空扩散焊工艺确保界面无孔洞、低热阻,满足高功率器件的散热需求。
航空航天钛合金部件:钛合金薄板、蜂窝结构的扩散焊接,用于航空航天轻量化构件。扩散焊接头性能与母材相当,焊接变形小,适合薄壁精密结构件的制造。
不锈钢蜂窝结构:不锈钢蜂窝板的扩散焊接,用于夹层结构的制造。扩散焊工艺可实现大面积蜂窝面板与芯子的整体连接,无需钎料,接头强度高、气密性好。
硬质合金:硬质合金与钢体的扩散焊接,用于刀具、模具的制造。扩散焊界面结合牢固,避免了钎焊中钎料层对接头强度的影响,适用于重载切削刀具的焊接。
Q1:扩散焊和钎焊有什么区别?
扩散焊不使用钎料,通过工件自身原子扩散形成冶金结合,接头成分接近母材;钎焊依靠填充钎料熔化润湿连接,接头中存在钎料层。扩散焊接头耐高温性能与力学性能更优,但对工件表面平整度与配合间隙要求较高。
Q2:真空度要求多高?
常规工艺极限真空度可达6.7×10⁻³ Pa量级,对于钛合金、活泼金属等对气氛敏感的材料,可选配更高真空机组,达到10⁻⁴ Pa量级。实际真空度要求根据材料种类与工艺规范确定。
Q3:能焊多大工件?
标准型号有效工作区从Φ300mm到Φ800mm可选,非标定制可根据工件尺寸扩大炉膛。工件高度与直径需在工作区范围内,同时考虑加压压头的行程与压力上限。
Q4:表面处理有什么要求?
待焊表面需进行精加工与清洗,表面粗糙度一般要求Ra1.6以下,去除油污、氧化膜与毛刺。表面清洁度直接影响扩散界面的结合质量,焊前建议进行超声清洗与干燥处理。
Q5:焊接变形怎么控制?
扩散焊在低于母材熔点的温度下进行,焊接变形远小于熔焊。通过精确控温、合理设定升温与降温速率、均匀施压,可将变形控制在较小范围内。对于精密薄壁件,可采用夹具辅助定位。
Q6:交货周期多长?
标准型号交货周期一般在30至45个工作日,非标定制根据配置复杂度有所延长。具体交期以双方确认的方案与合同为准。
Q7:如何定制设备?
客户提供工件材质、尺寸、工艺温度、压力要求与真空度指标等信息,志远工业设备技术团队评估可行性后提供定制方案与报价。确认方案后排产制造。