




联系电话
13631572573




所属:南安科研实验室
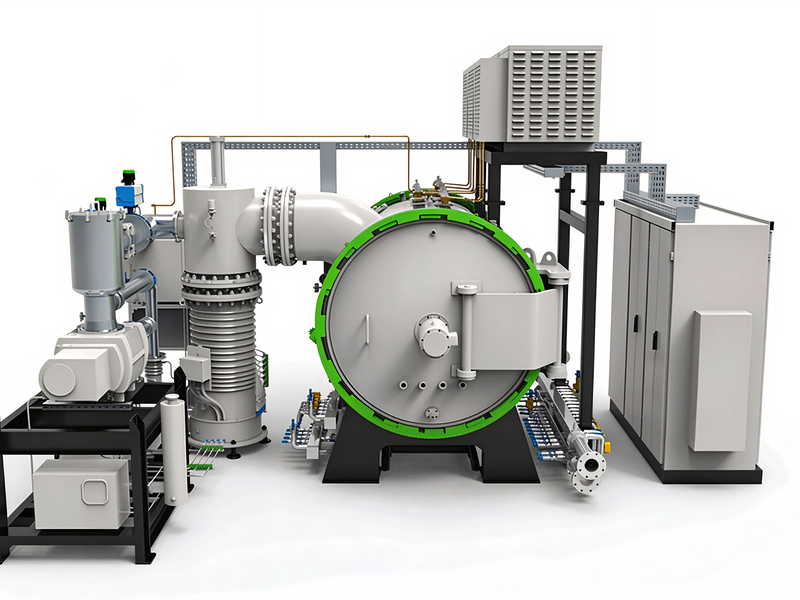
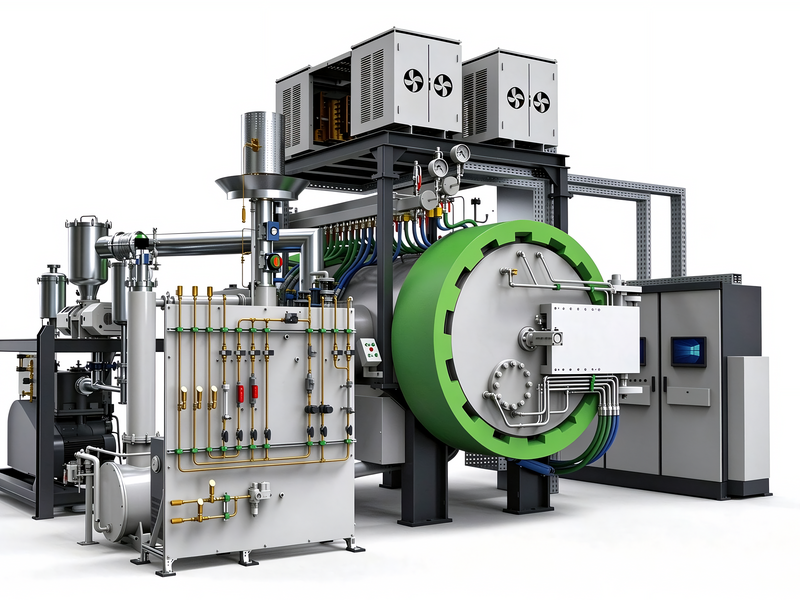
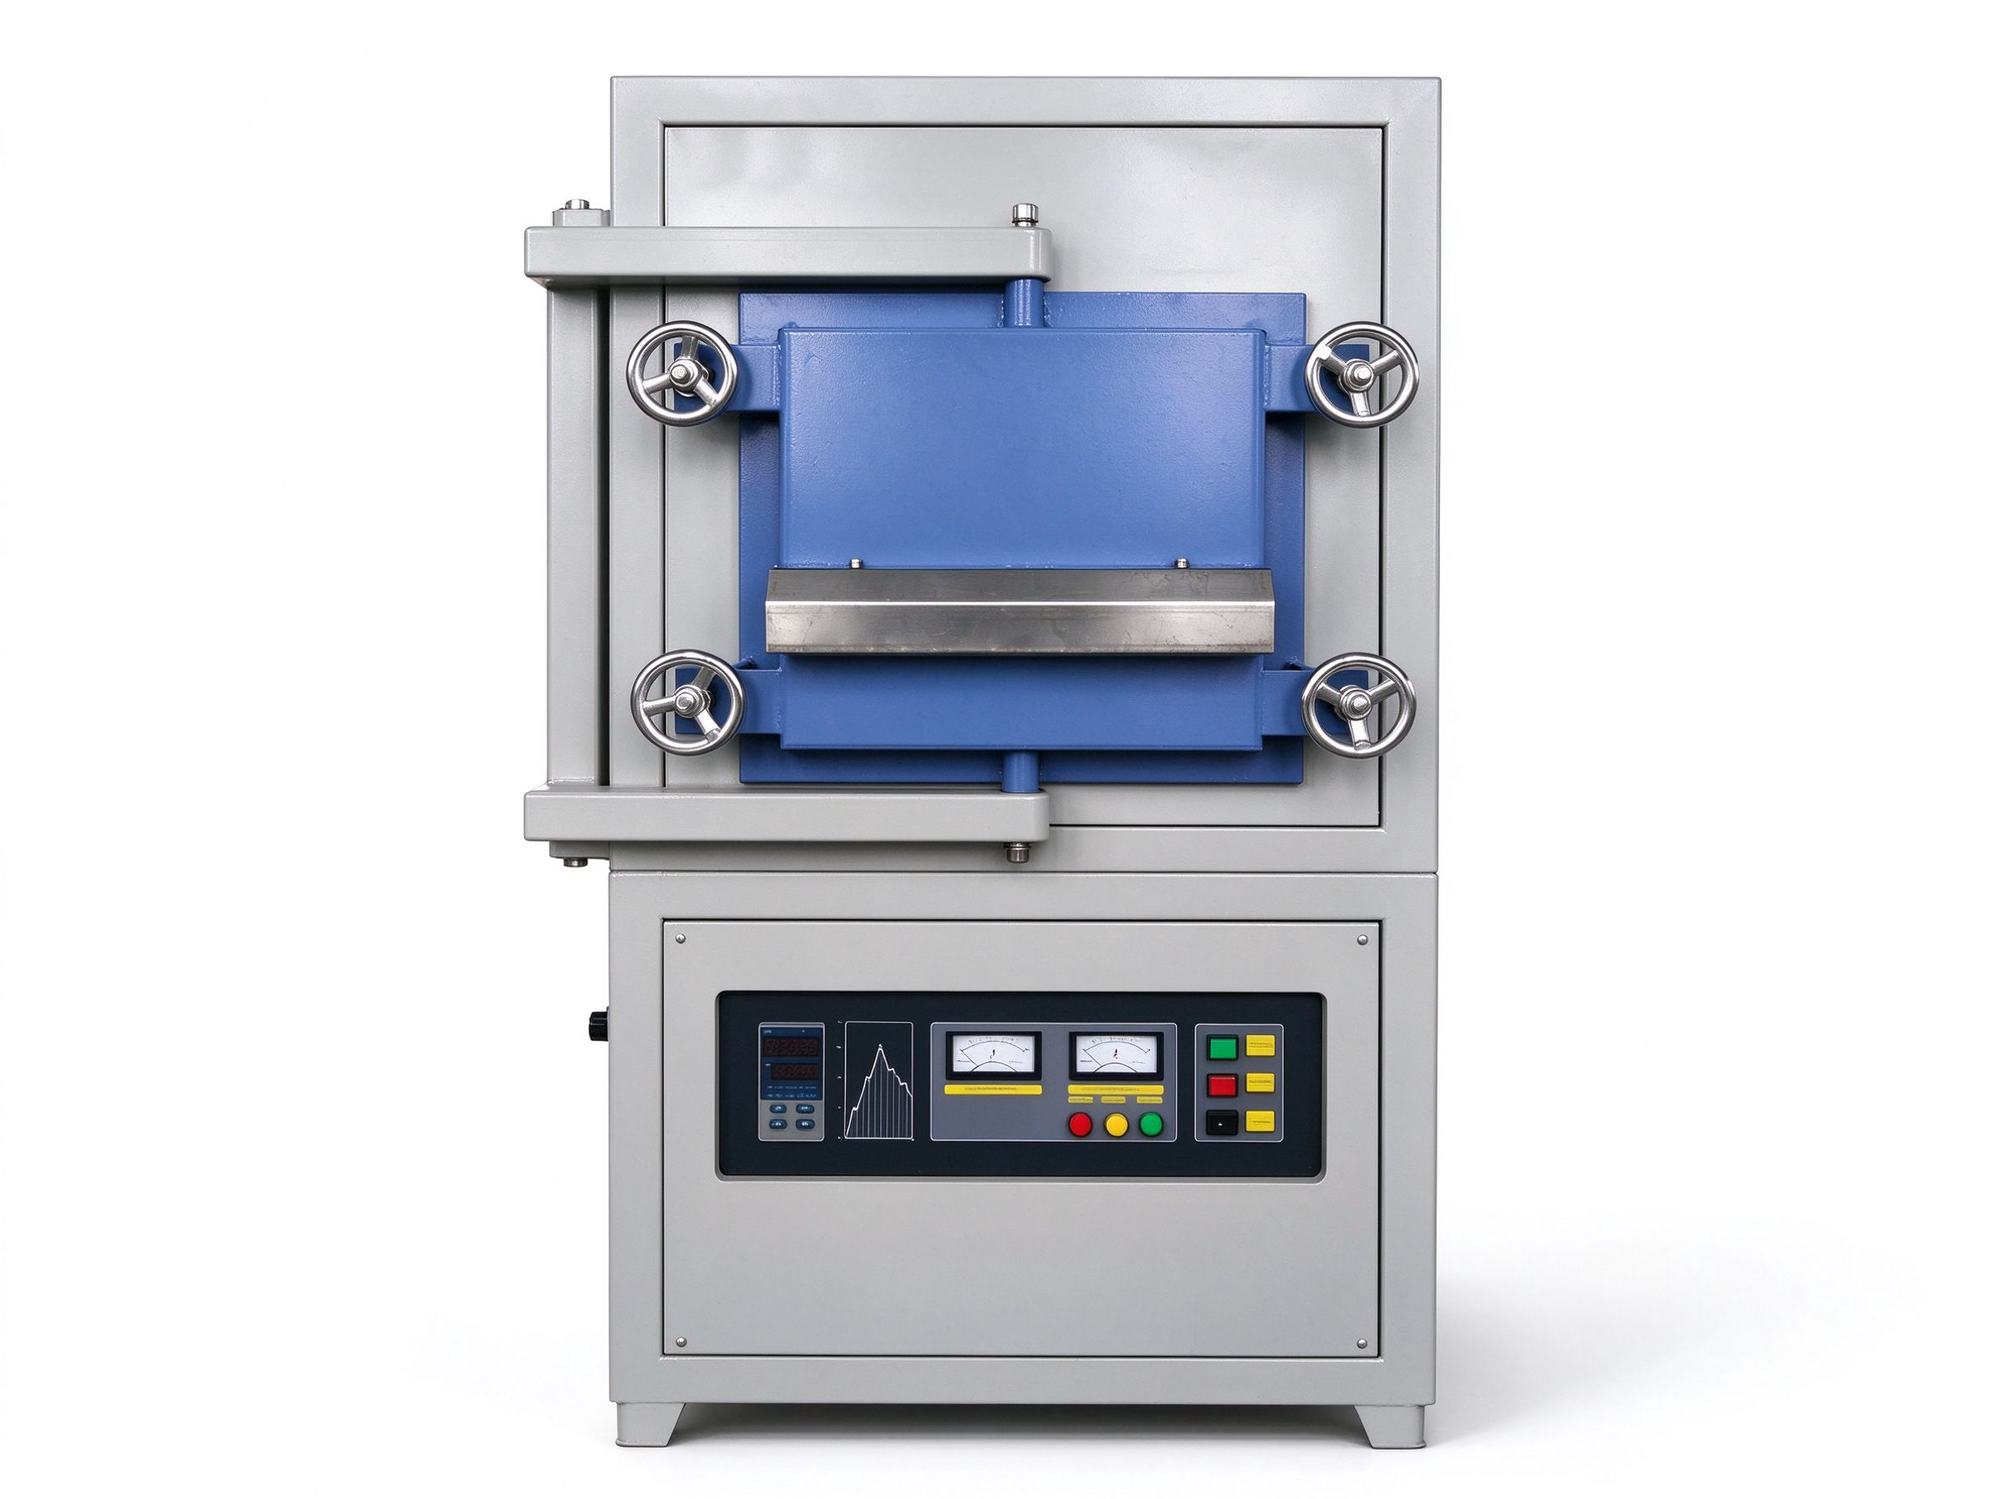
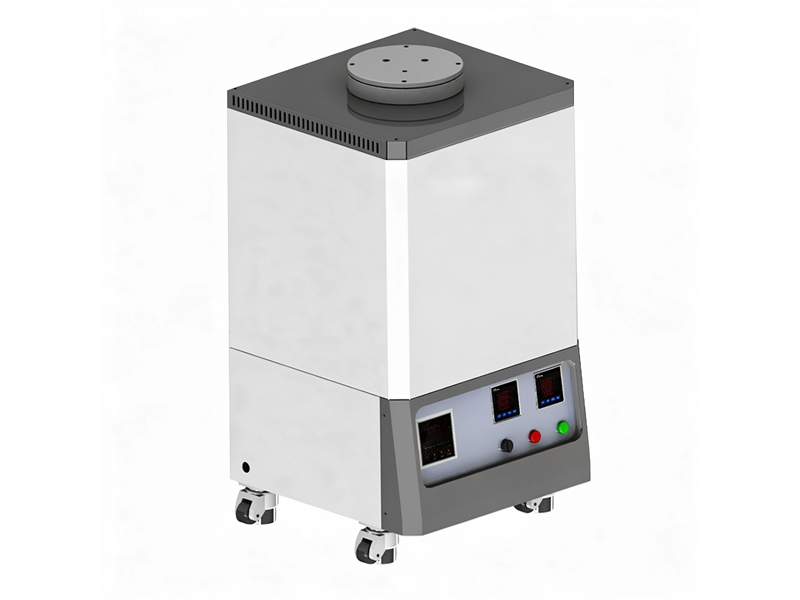
钛高温结晶退火炉:用于钛及钛合金材料退火处理的真空加热设备,可在高温下完成再结晶退火,消除冷加工硬化、恢复塑性、均匀化晶粒组织,最高温度1050℃、退火温度区间700-920℃、极限真空度≤5×10⁻²Pa、控温精度±1℃、温度均匀性±5℃。设备适用于钛板、钛带、钛丝、钛箔及钛精密零件退火,广泛用于钛材加工、航空钛材、医用钛材行业,真空防止高温氧化,处理后表面光洁、性能均匀,支持来料试退火验证、非标定制与工艺调试。
钛高温结晶退火炉是一种在真空环境下对钛材进行再结晶退火的热工设备,主要任务是把冷加工、焊接、锻造过程中残留在钛材内部的内应力释放出来,同时让组织重新结晶、趋于均匀。它的处理对象是钛卷带、钛锻件、钛焊管这类批量工件:轧制、弯折、焊接之后钛材里积存了变形储能,硬且脆,直接使用容易变形开裂,必须靠退火把应力卸掉、组织调软。
和普通退火炉相比,这台设备的特点在于把真空气氛与程序冷却结合起来。钛在高温空气中容易吸氧变脆,真空环境避免氧化污染;退火后的冷却速度直接影响最终组织与残余应力,设备把冷速也纳入程序控制。对做钛材批量退火的厂家来说,这意味着同卷带材、同批锻件退火后软硬一致、尺寸稳定,下道冲压或卷绕工序不用反复调机。
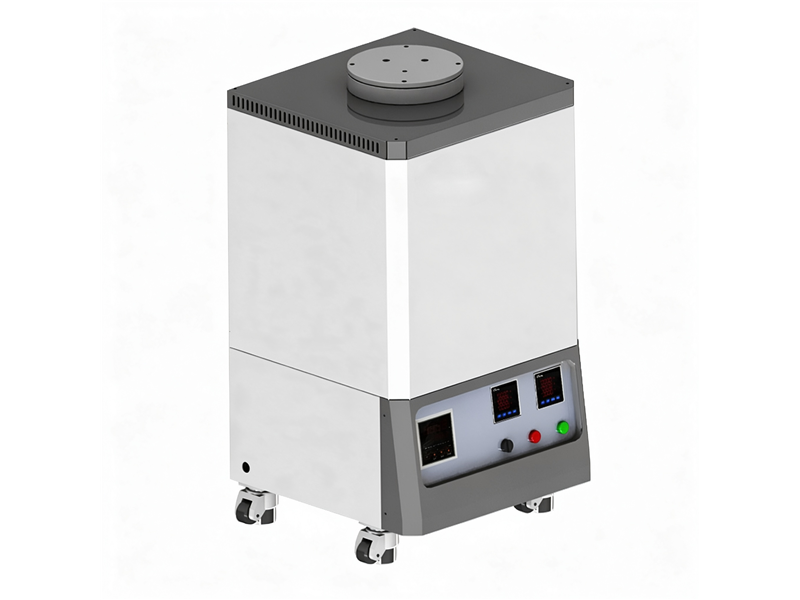
设备把退火温度区间单独设定,按钛牌号与冷加工变形量调整。对做钛卷带的厂家来说,这意味着软硬程度可以按需定:要深冲就退得充分些,要保留强度就控在区间下沿,工艺调节不与升温段混在一起。
退火后如果冷得太快,工件内外温差又会产生新的内应力。设备把冷却速率设定在0.5-5℃/min区间可控,按工件厚薄选择慢冷或快冷,退完火的钛材尺寸稳定,后续加工回弹小。
钛在高温空气中氧化会形成脆性氧化层,后续还得酸洗去除。真空退火让出炉表面保持金属本色,省去酸洗工序,车间药水与废水成本下降,工件外观也更整洁。
炉膛按卷带料盘、锻件料架设计,单炉可装多盘卷带或多件锻件。批量退火的车间最看重单炉装载量与整炉一致,设备的温场均匀性保证前后排工件退火效果相同。
随炉冷适合要求应力释放充分的厚壁锻件,充氩快冷适合要压缩周期的薄卷带。两种模式在同一台设备上切换,车间按订单急缓选择,不用为冷速单独再配一台炉。
升温、保温、缓冷整条曲线固化在仪表里,不同厚度、不同牌号的卷带各存一条配方。换批次生产时一键调用,新员工按曲线操作也能跑出稳定的退火效果。
钛材经过轧制、弯折、焊接后,内部晶粒被拉长、扭曲,积存了变形储能,宏观上表现为硬、脆、带内应力。再结晶退火就是靠加热把这部分储能释放掉,整个过程按温度推进分为回复、再结晶、晶粒长大三个阶段,设备用一条程序曲线把三个阶段串起来。
第一阶段是回复:温度升到再结晶点以下,原子在原位作短程调整,位错开始滑移、攀移,宏观内应力明显下降,但晶粒外形还没改变。这一阶段不改变晶粒形状,主要是"松劲",温度不能直接拉进再结晶区,否则应力还没松匀就进入下一阶段。
第二阶段是再结晶:温度进入再结晶区间,变形晶粒里重新形核、长成无畸变的新晶粒,旧的拉长晶粒被逐步取代。到这一阶段,钛材的硬度明显下降、塑性回升,组织从"变形态"变成"再结晶态"。保温时间够不够,直接决定再结晶进行得干不干净。
第三阶段是晶粒长大:再结晶完成后继续保温,新晶粒之间互相吞并,晶粒尺寸缓慢长大。温度过高或保温过长,晶粒会粗化,强度反而下降,所以这一阶段要控温、控时间。在真空环境与高温控温的技术路线上,厂内真空扩散焊炉与本设备相通,两者都依赖高真空机组与分段温控。
冷却阶段决定残余应力水平。再结晶保温结束后,按工件厚薄选择随炉慢冷或充氩快冷:厚壁件慢冷让内外温度均匀,薄卷带可适当快冷压缩周期。设备把冷速纳入程序,避免冷却过程又把新的热应力"冻"在工件里。
| 参数项 | ZY-TH-800 | ZY-TH-1200 |
|---|---|---|
| 有效工作区(mm) | 800×600×900 | 1200×800×1200 |
| 最高温度 | 1050℃ | 1050℃ |
| 退火温度区间 | 700-920℃ | 700-920℃ |
| 冷却速率 | 0.5-5℃/min 可控 | 0.5-5℃/min 可控 |
| 冷却方式 | 随炉冷/充氩快冷 | 随炉冷/充氩快冷 |
| 极限真空度 | ≤5×10⁻² Pa | ≤5×10⁻² Pa |
| 控温精度 | ±1℃ | ±1℃ |
| 温度均匀性 | ±5℃ | ±5℃ |
| 升温速率 | 5-15℃/min | 5-15℃/min |
| 加热功率 | 45kW | 75kW |
| 参数/型号 | ZY-533 | ZY-644 | ZY-755 | ZY-966 | ZY-1288 | ZY-1588 | ZY-1611 | ZY-2488 |
|---|---|---|---|---|---|---|---|---|
| 有效热区 W×H×L (mm) | 300×300×500 | 400×400×600 | 500×500×700 | 600×600×900 | 800×800×1200 | 800×800×1500 | 1000×1000×1600 | 800×800×2400 |
| 装载重量 (Kg) | 150 | 250 | 400 | 600 | 1200 | 1500 | 1800 | 2500 |
| 加热功率 (Kw) | 50 | 60 | 90 | 150 | 240 | 280 | 300 | 330 |
| 最高温度 (℃) | 1350/1700/2300 | 1350/1700/2300 | 1350/1700/2300 | 1350/1700/2300 | 1350/1700/2300 | 1350 | 1300 | 1350 |
| 温度均匀性 (℃) | ±5 | ±5 | ±5 | ±5 | ±5 | ±5 | ±5 | ±5 |
| 真空度 (Pa) | 4×10⁻³ / 6×10⁻⁴ | 4×10⁻³ / 6×10⁻⁴ | 4×10⁻³ / 6×10⁻⁴ | 4×10⁻³ / 6×10⁻⁴ | 4×10⁻³ / 6×10⁻⁴ | 6.7×10⁻⁴ | 6.7×10⁻⁴ | 6.7×10⁻⁴ |
| 压升率 (Pa/h) | ≤0.26 | ≤0.26 | ≤0.26 | ≤0.26 | ≤0.26 | ≤0.26 | ≤0.62 | ≤0.62 |
| 气冷压力 (bar) | 2 / 6 / 10 | 2 / 6 / 10 | 2 / 6 / 10 | 2 / 6 / 10 | 2 / 6 / 10 | 2 | 2 | 2 |
注:参数可根据客户工艺需求做调整,支持非标定制。
注:参数可根据客户工艺需求调整,支持来料打样验证。
钛卷带与钛薄板:冷轧、分条后的钛卷带硬而弯,再结晶退火让带材变软、平直,后续冲压、卷绕成型不回弹,适合钛带材厂做批量前处理,单炉可装多盘料。
钛锻件毛坯:模锻、自由锻后的钛锻件残留锻造应力,退火把应力卸掉、组织调匀,后续机加工不开裂、不变形,适合航空、化工用锻件的后续工序。
钛焊管与焊接管件:焊接热影响区硬度偏高、应力集中,真空退火兼顾去应力与组织均匀,焊区在后续弯曲、使用中不易开裂,适合焊管厂做在线或批量后处理。
钛丝与钛带半成品:拉拔、弯折后的钛丝、钛带硬度过高,退火调整塑性,方便后续绕制、编织与成型,适合钛线材加工厂做软化处理。
钛紧固件与标准件坯:螺栓、螺母用的钛坯料在冷镦前后需要退火调整硬度,设备按标准件批量装炉,软硬一致,适合标准件厂做批量化前处理。
如需对钛材做更进一步的真空脱气净化,可了解真空脱羟炉的配套方案,退火与脱气按工艺需求组合使用。
Q1:再结晶退火是怎么把内应力消掉的?
靠加热让变形储能释放:先在回复阶段让位错滑移、应力下降,再在再结晶阶段长成无畸变新晶粒,内应力随旧晶粒被取代而消除,材料软硬趋于均匀。
Q2:回复、再结晶、晶粒长大三个阶段怎么区分?
回复在再结晶点以下,应力下降但晶粒不变形;再结晶在再结晶区间,新晶粒取代旧晶粒,硬度明显下降;晶粒长大是再结晶完成后继续保温,晶粒互相吞并变大。
Q3:冷却速率对退火后的性能有影响吗?
有。冷太快工件内外温差会产生新的热应力,冷太慢则周期长。设备把冷速控制在0.5-5℃/min区间,按厚薄选择,兼顾应力释放与生产节拍。
Q4:退火之后残余应力能降到什么水平?
在工艺窗口内保温充分,残余应力可降到较低水平,具体与变形量、壁厚和冷速有关,建议按工件打样后实测残余应力再定型曲线。
Q5:钛卷带批量退火怎么保证整卷一致?
靠均匀温场与固定装料方式:炉膛工作区温度均匀性控制在±5℃,料盘按标准摆放,同卷带材各部位退火温度一致,批次软硬差收窄。
Q6:退火温度区间为什么定在700-920℃?
这是常用钛材再结晶发生的温度区间,低于此再结晶不充分,高于此晶粒易粗化。具体值按牌号与变形量在区间内标定,设备支持多配方存储。
Q7:退火后工件表面会变色吗?
真空退火隔绝氧,出炉保持金属本色,不会出现空气退火常见的氧化色;若客户需要后续着色,退火后的洁净表面也便于着色处理。
Q8:设备报价包含哪些配置?
报价一般含炉体主机、真空机组、串级温控系统、卷带或锻件料架及安装调试,按炉膛尺寸与装炉量核算,可提供两档配置供选择。
Q9:非标定制交货周期多长?
标准型号约30-45个工作日,非标炉膛、料架按复杂度顺延,签技术协议后排产,进度按节点反馈。
Q10:支持先来料打样吗?
支持。客户寄卷带或锻件样件,我们按目标硬度与残余应力试退火并回寄,确认效果与周期后,再提供设备方案与报价。
Q11:安装调试与售后怎么安排?
我方负责到厂安装、调试与操作培训,把常用退火曲线固化进仪表,质保期内提供远程或上门响应。
Q12:一台炉一天能退多少卷钛带?
按单炉装盘数与单炉周期估算,三班连续生产的日处理量可观,实际产能与卷带厚度、料盘尺寸和退火曲线相关,可按订单量测算。
东莞市志远工业设备有限公司专注真空热工设备研发制造,可为客户提供钛高温结晶退火工艺试验、设备定制、安装调试与操作培训服务,欢迎来厂考察、来料打样。