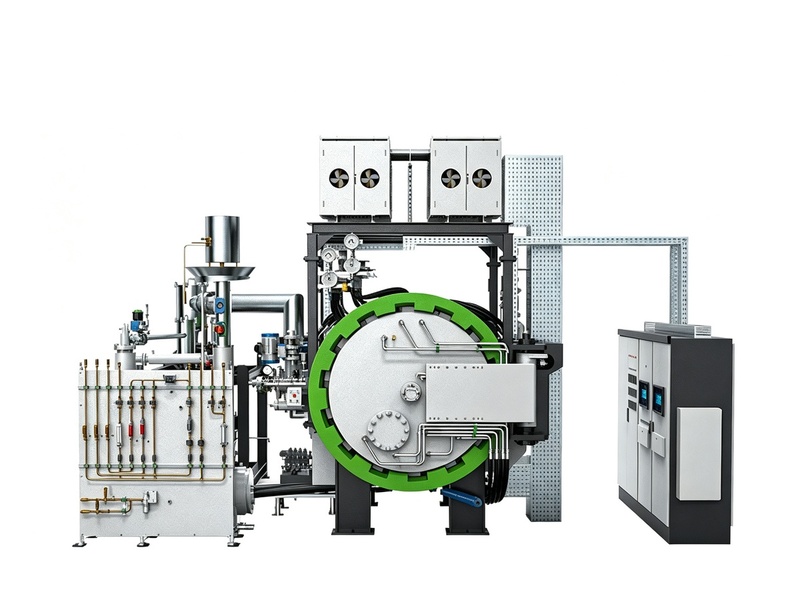
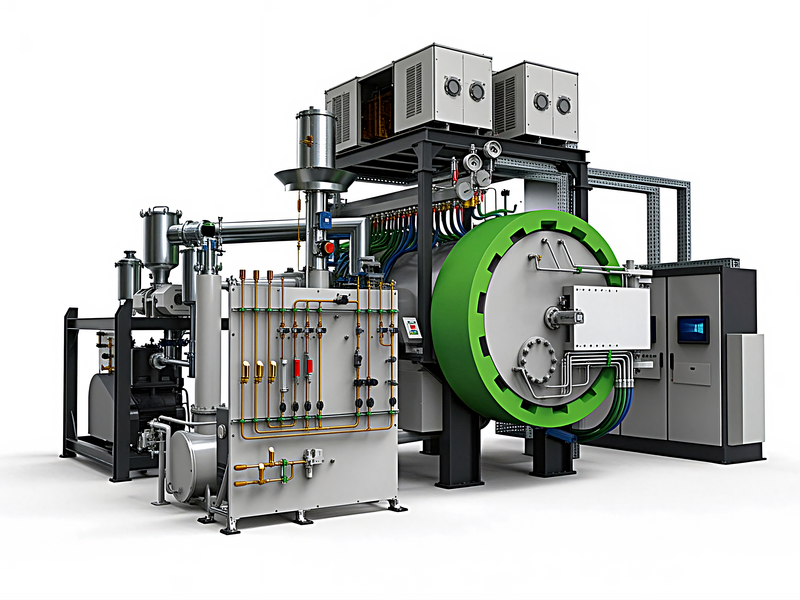
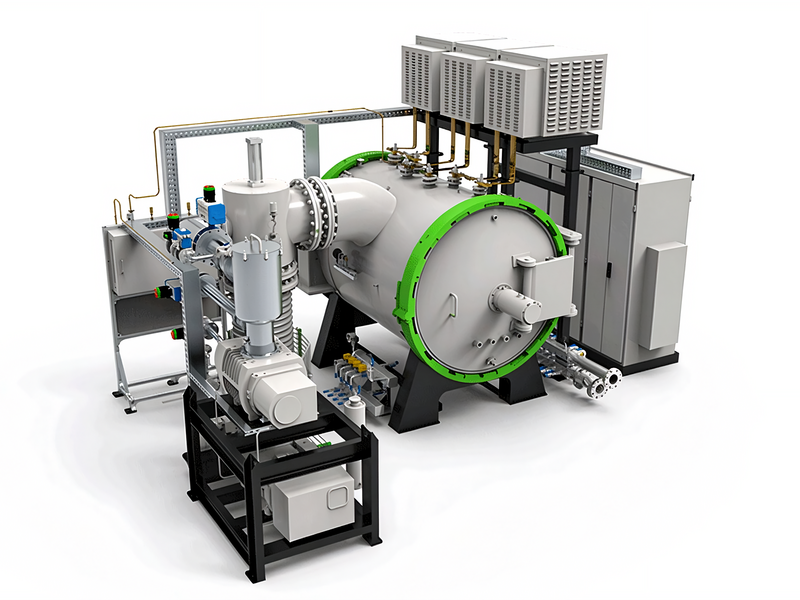
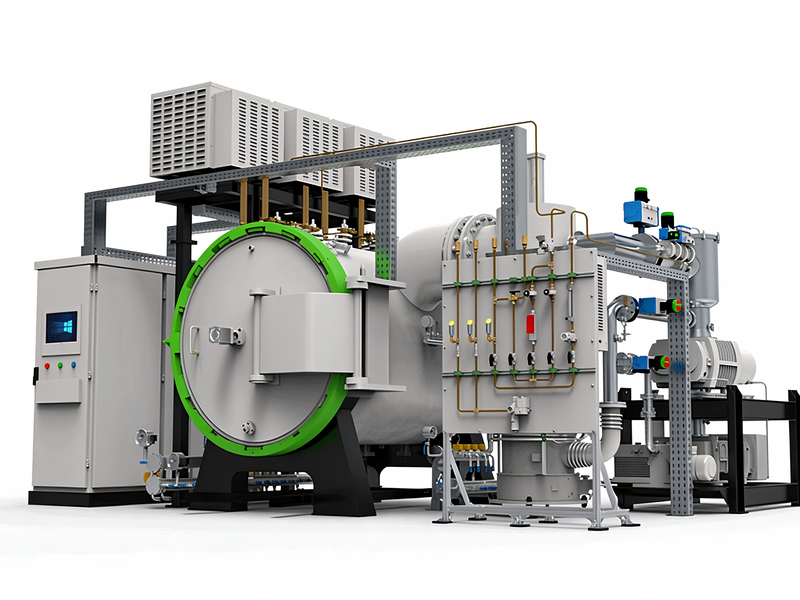
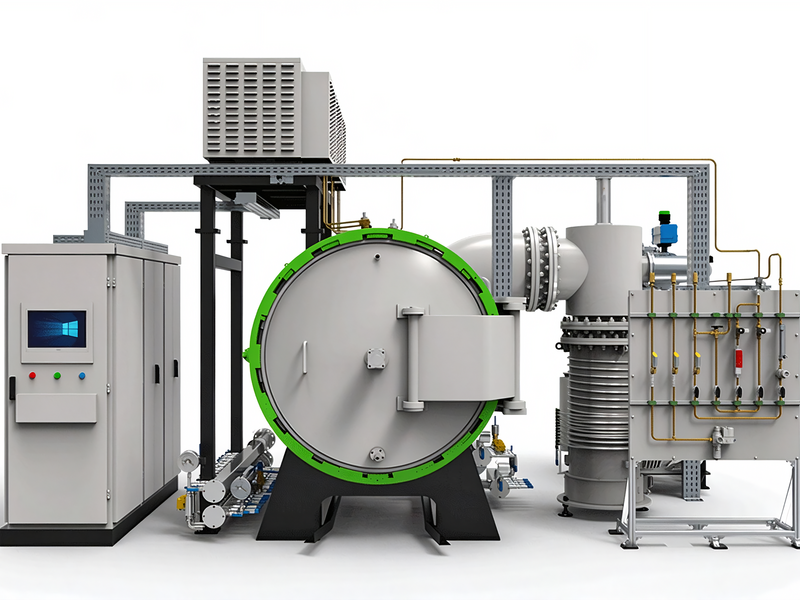
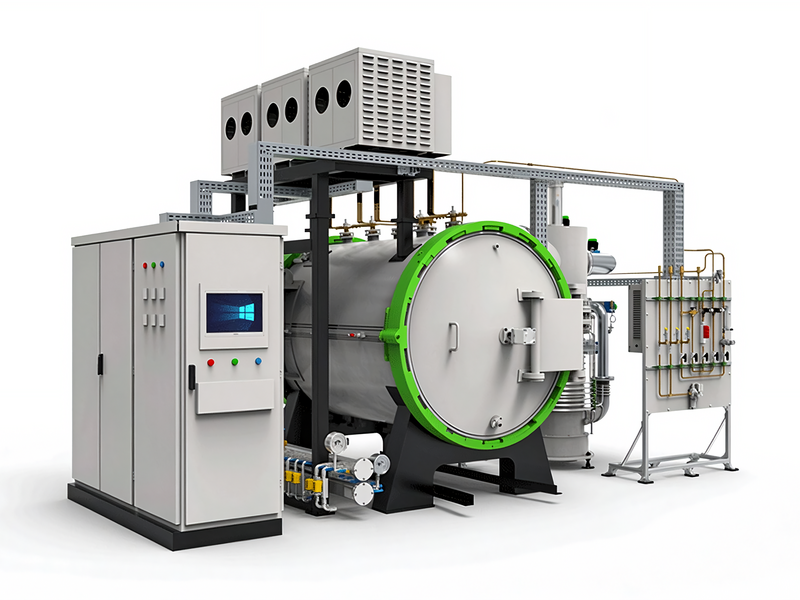
陶瓷基复合材料CMC真空烧结炉
陶瓷基复合材料CMC烧结炉为间歇式高温真空/气氛处理设备,工作温度1100-1600℃,采用高纯石墨发热体、沿炉膛设3-4个加热区独立控温,控温精度±1℃、温场均匀±5℃,可在真空或高纯氩、氮气微正压下运行,热解气体分段排出,炉膛按预制坯与工装尺寸设计,适配PIP先驱体浸渍裂解与CVI化学气相渗透后的致密化处理,服务航空航天热结构、刹车盘、发动机热端等领域,支持来料打样、非标定制与报价方案。
什么是CMC陶瓷基复合材料烧结炉
陶瓷基复合材料CMC烧结炉,是为纤维增强陶瓷基复合材料预制件提供高温热解与致密化处理的间歇式真空/气氛热工设备。加工对象是以碳化硅纤维、碳纤维增强碳化硅或氮化硅基体的CMC构件,包括航空发动机热端构件、火焰筒、燃烧室内衬与飞机刹车盘。这类构件先经先驱体浸渍裂解(PIP)或化学气相渗透(CVI)形成基体,再送入本炉在1100至1600℃下完成热解碳化、界面反应与尺寸稳定化,出炉构件尺寸稳定、强度与抗氧化性能提升。
CMC件的加工难点在于它不是一块均质陶瓷,而是带纤维编织结构的多孔复合体。先驱体在高温下裂解成陶瓷相的过程会放出大量甲烷、氢气与烃类气体,升温过快会让气体集中逸出造成分层鼓泡;同时构件在升温中持续收缩,温场不均会引起翘曲变形。设备把炉内抽到真空或充入惰性气体维持微正压,既把热解气体及时抽排,又防止纤维与界面在高温下被氧化破坏,这正是CMC处理必须放进真空/气氛炉的原因。
石墨加热与气氛系统的设备特点
高纯石墨发热体,覆盖高温区间
1100至1600℃区间采用石墨棒、石墨板发热体,靠电阻焦耳热辐射加热工件。石墨在这一温度下真空性能稳定、易加工、成本低于钨钼金属,且CMC处理本身允许微量碳环境。发热体沿炉膛四周布置,把预制坯围在中间靠辐射加热,配合碳毡隔热屏减少热散失,连续运行后热效率保持稳定。
多温区控温,收缩变形小
炉膛沿高度划分3至4个加热区,每区独立PID控温,控温精度±1℃,工作区温差控制在±5℃以内。CMC构件升温中持续收缩,局部过热会让该处基体先致密化、与周边产生内应力,冷却后翘曲。多区设计通过对各区功率微调,让构件上下、内外经历相近的热历程,把变形与开裂风险压到低位,批次尺寸一致性更好。
真空与惰性气氛可切换
设备既能抽高真空,又能在高温段充入高纯氩或氮气维持微正压。纯热解阶段抽真空把裂解气体抽走;CVI后致密化或易氧化构件则充惰性气体保护。气氛流量与炉压由质量流量计与微压传感器联动控制,炉内始终保持微正压防止外界空气倒灌,保证纤维界面不被氧化。
气氛纯度直接影响CMC构件的界面。设备在进气端配干燥与过滤,把水分与杂质压到低位,避免高温下杂质与纤维界面反应。微正压维持上,质量流量计按设定流量连续补气,炉压稳定在工艺区间,外界空气不易倒灌,构件整个热解过程都在洁净气氛中完成。
热解排气分段,炉膛不易积碳
PIP工艺在中温段放气量大,设备在相应温区设加大抽气速率与保温停留,让裂解气体在进入高温区前充分排出,减少碳在炉膛壁与发热体上沉积。排气口温度高,管路需保温伴热防止烃类冷凝堵塞。工艺人员把放气高峰与抽气速率的配合写进曲线,换批次时调用对应配方,减少炉膛清理频次。
工装按预制坯设计,装炉灵活
CMC构件多为异形薄壁件,装炉量按预制坯尺寸与专用托盘核算。设备配套石墨托盘与支撑杆,把构件架空摆放,让热辐射与气氛流均匀接触各个面,减少压痕与局部过热。炉膛有效区按典型构件外形设计,可容纳多个批次分层摆放,工艺排产按炉次组织。
PIP与CVI工艺的热过程
PIP路线的核心是让先驱体反复浸渍—裂解,逐步把孔隙填满。每一次热解都在本炉完成:先驱体在中低温先分解交联,再到高温陶瓷化。一次热解收缩大、放气多,设备在这段放慢升温速率并延长保温,让气体平缓逸出;多次循环后基体密度逐步提高。CVI路线则是气相前驱体在纤维孔隙内沉积碳化硅基体,本炉承担沉积后的高温稳定化与应力释放,让构件尺寸长期稳定。
温度制度直接决定基体的晶型与界面结合。温度偏低,先驱体裂解不充分、陶瓷化程度不够;偏高则纤维界面反应加剧、纤维强度受损。设备靠多区控温把构件实际温度压在工艺窗口内,把升温速率、保温时间与气氛切换固化成曲线。在高温热解的气氛控制逻辑上,也可参考厂内真空石墨炉的分段抽气与碳毡隔热结构,两者在发热体与真空平台上同源。
能耗表现与日常维护
连续运行热效率
CMC热解常需十几小时以上,保温阶段功率主要用于维持热损失。碳毡隔热屏导热低、散热小,连续运行后热效率保持稳定,相比耐火砖炉型同温度下耗电更省。设备在电控中支持分时段功率管理,配合工厂峰谷电价把长时间热解安排在低谷时段,运行成本更可控。对需要多轮循环的构件,稳定的热效率也意味着每一轮的温升节拍一致。
耗材与备件管理
日常维护集中在石墨发热体、碳毡隔热屏与密封三处。石墨发热体使用一定炉次后因升华变细、阻值上升,应定期记录阻值并成组更换;碳毡用久了会粉化收缩,需按周期检查更换;炉门与电极法兰密封定期检漏,把压升率维持在低位。石墨件建议保留少量备件库存,避免临时缺件影响排产,志远工业设备可按客户用量签订年度备件供应。
CMC烧结炉技术参数
| 参数项 | 参考值 | 工艺说明 |
|---|
| 最高温度 | 1600℃ | 覆盖CMC热解致密化区间 |
| 常用工作温度 | 1100-1500℃ | 按工艺路线选定 |
| 加热区数 | 3-4区 | 沿炉膛独立控温 |
| 控温精度 | ±1℃ | 各区PID闭环 |
| 温场均匀性 | ±5℃ | 工作区多点实测 |
| 极限真空度 | 6.7×10⁻³Pa | 分子泵选配 |
| 炉压控制 | 微正压0.01-0.05MPa | 氩/氮气保护 |
| 加热元件 | 高纯石墨发热体 | 碳毡隔热屏 |
| 有效区尺寸 | 按预制坯设计 | 适配构件外形 |
| 装炉量 | 按批次计 | 石墨托盘分层 |
| 升温速率 | 0.5-10℃/min | 放气段放慢 |
| 适用工艺 | PIP/CVI致密化 | 热解后处理 |
注:参数可根据客户工艺需求做调整,支持非标定制。
适用行业与典型构件
航空航天热结构件:SiC/SiC、C/SiC火焰筒、燃烧室内衬在真空/氩气下完成致密化与应力释放,构件耐温抗氧化,适合航发与航天热端结构制造企业。
飞机与赛车刹车盘:炭碳刹车盘经多次浸渍热解提高密度与摩擦稳定性,设备在放气段慢升温保温,减少分层,适合碳碳复合材料制造单位批量循环处理。
发动机热端与密封件:CMC密封环、尾喷调节片在高温气氛下稳定尺寸与组织,高温燃气冲刷下性能保持,适合动力装备配套企业。
抗氧化涂层前处理:CMC构件表面需沉积抗氧化涂层,涂层前的高温稳定化在本炉完成,去除残余应力与孔隙气体,涂层附着更均匀,服务航发与航天热防护配套企业。
科研院所新材料研发:材料院所在开发新一代陶瓷基复合材料时,需要小批量多轮次热解试验,设备多温区与曲线库灵活,可按配方反复调整温制度,适合新材料工艺摸索与小批量验证,为后续量产工艺定型提供可靠数据。
应用案例|:某CMC构件厂PIP热解产线改造
某陶瓷基复合材料厂将单段式电炉改为多温区气氛石墨炉后,按同口径统计构件翘曲变形率下降,单批热解放气引起的分层报废明显减少;改造后炉次气氛流量与温度曲线并入工艺档案,每轮PIP循环可回溯,批次尺寸一致性提高,后道加工余量相应缩小。
更多高温真空与石墨加热热工设备可查看真空烧结炉系列,按工艺温度与气氛要求选型。
采购与工艺答疑
Q1:CMC件用PIP路线为什么要慢升温?
先驱体在中温段大量裂解放气,快升温会让气体集中逸出造成分层鼓泡。设备在放气高峰放慢升温、延长保温,让气体平缓排出,致密化质量更稳。
Q2:为什么要充氩气而不是一直抽真空?
纯热解阶段抽真空抽走裂解气体;致密化或易氧化构件高温段充氩维持微正压,防止纤维界面氧化,同时抑制基体中元素挥发。
Q3:处理一次要多久?
取决于构件壁厚与循环次数。单次热解常需十几到几十小时,含多段升温、保温与随炉冷却,具体曲线按打样结果确定。
Q4:一台炉一次能放多少构件?
按预制坯外形与石墨托盘分层核算,不按重量计。我们在方案阶段按客户构件图纸做装炉排布,估算单炉批次与节拍。
Q5:温场不均为什么会让构件翘曲?
CMC升温中持续收缩,局部过热使该处先致密化、与周边产生内应力,冷却后释放引起翘曲。多区控温把各面热历程拉平,可降低变形。
Q6:炉膛容易积碳吗,怎么处理?
PIP放气量大时炉膛壁与发热体易沉积碳。设备在放气段加大抽气并伴热排气管路,定期按规程清炉,可延长发热体寿命、保持真空度稳定。
Q7:石墨发热体和钼发热体怎么选?
CMC热解温度多在1600℃以内,石墨发热体耐温、成本低且允许碳环境,为主流方案;若工艺严格要求零碳污染,再评估金属加热方案。
Q8:支持来料打样吗?
支持。客户寄来预制坯或同材质试样并提供目标密度、强度指标,我们按拟定曲线在试验炉上热解处理,出具密度、尺寸与外观报告后再报价。
Q9:报价包含哪些部分?
一般含炉体、石墨加热与隔热系统、真空/气氛机组、专用托盘、控制柜及安装调试,质量流量控制与伴热排气按选配核算,按有效区尺寸单独报价。
Q10:设备交货周期多久?
标准规格约50-70个工作日,按构件外形定制有效区、增加气氛与伴热系统按复杂程度顺延,技术方案确认后排产。
Q11:现场要具备哪些条件?
需配置相应容量电源、冷却水、压缩空气与氩/氮气气源,热解排气需接至室外并做伴热,地面承重在方案阶段核对,炉体现场组装。
Q12:真空度抽不上去怎么查?
先清理炉膛碳沉积,再分段检漏炉门、电极法兰与管路接头,碳毡掉渣常被误判为漏气,需先清炉后检漏。
Q13:不同批次构件能共用一条曲线吗?
同类构件可共用配方,换形状或壁厚差异大时建议重新打样确认。设备PLC存储多条曲线,调用前核对首炉外观与尺寸即可恢复批量节奏。
东莞市志远工业设备有限公司专注陶瓷基复合材料高温热工设备制造,可为CMC构件企业提供PIP/CVI烧结炉工艺试验、设计制造、安装调试与操作培训服务,欢迎来厂考察、来料打样。