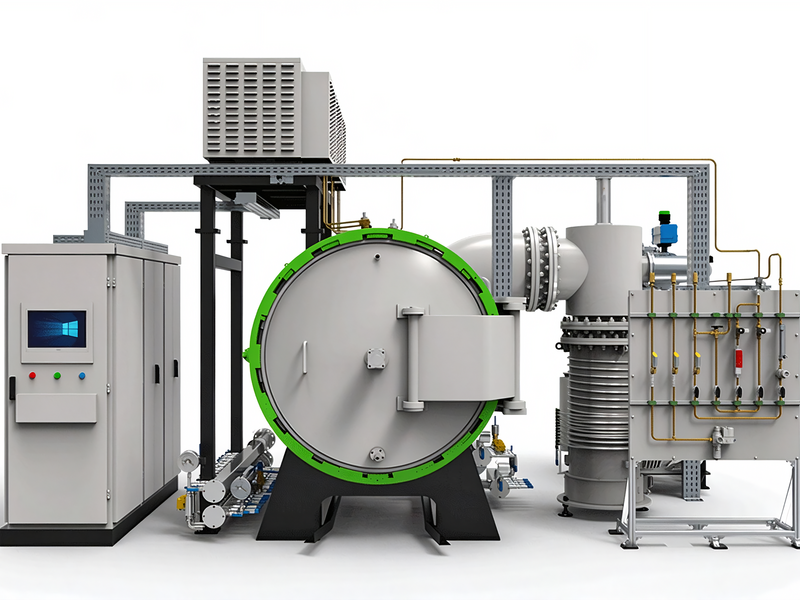
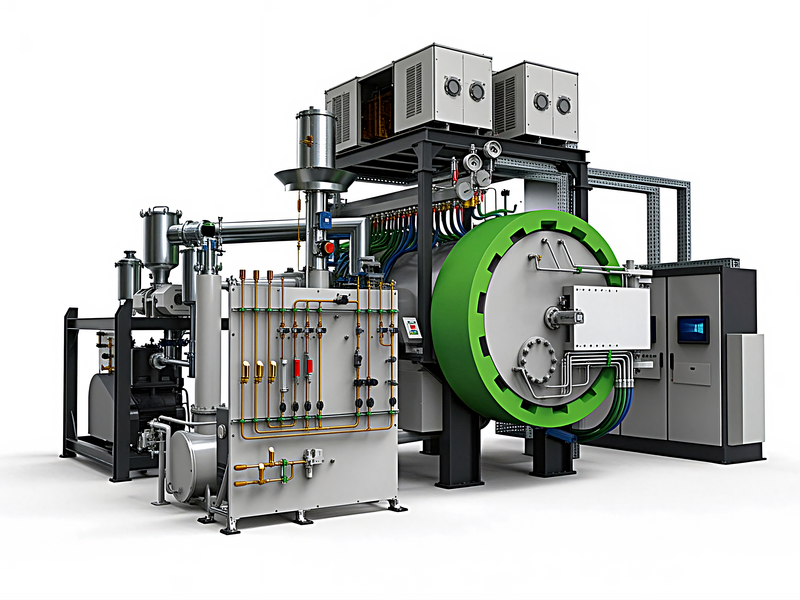
碳/碳复合材料烧蚀防热处理石墨化炉
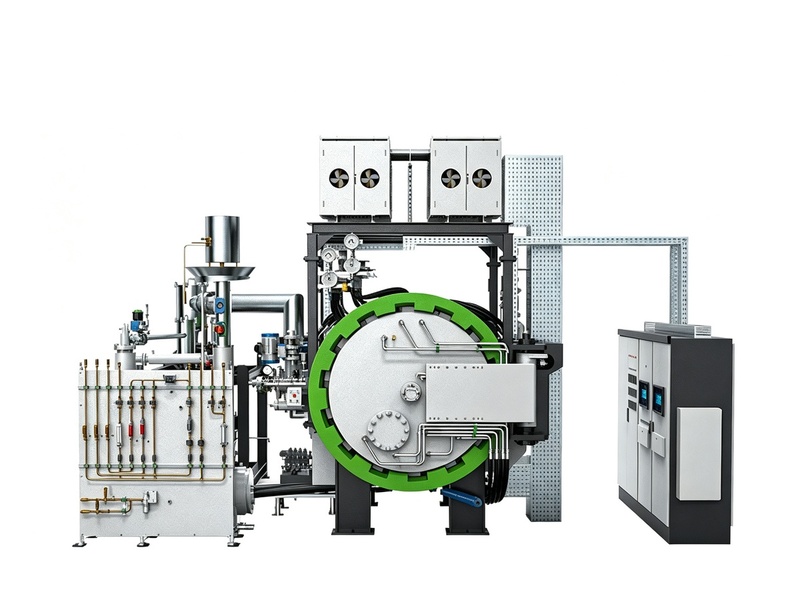
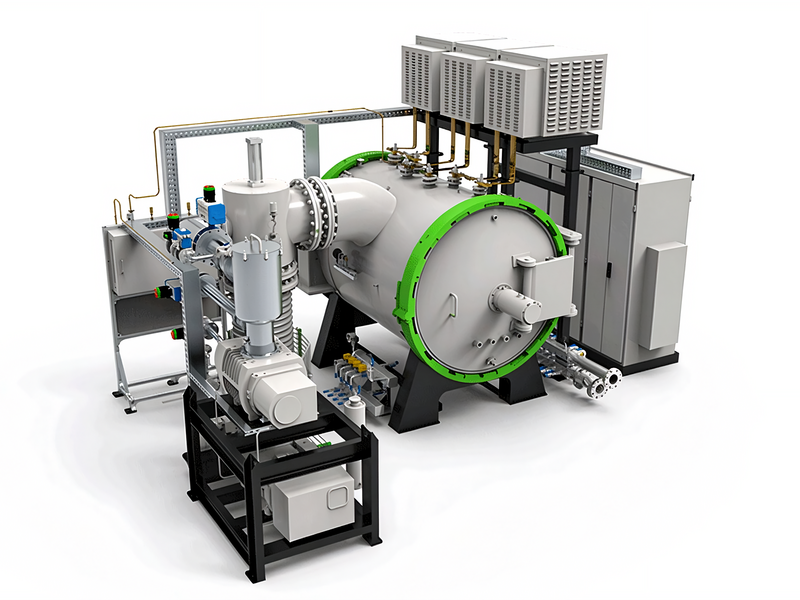
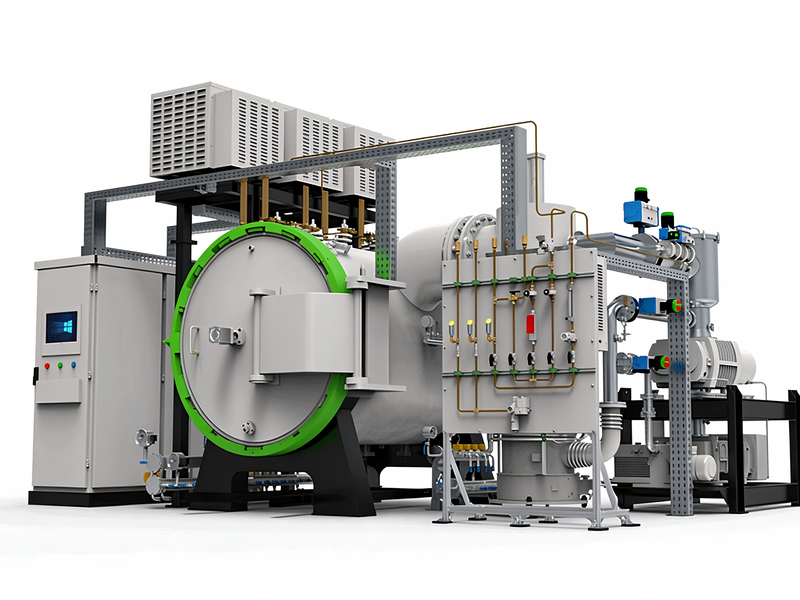
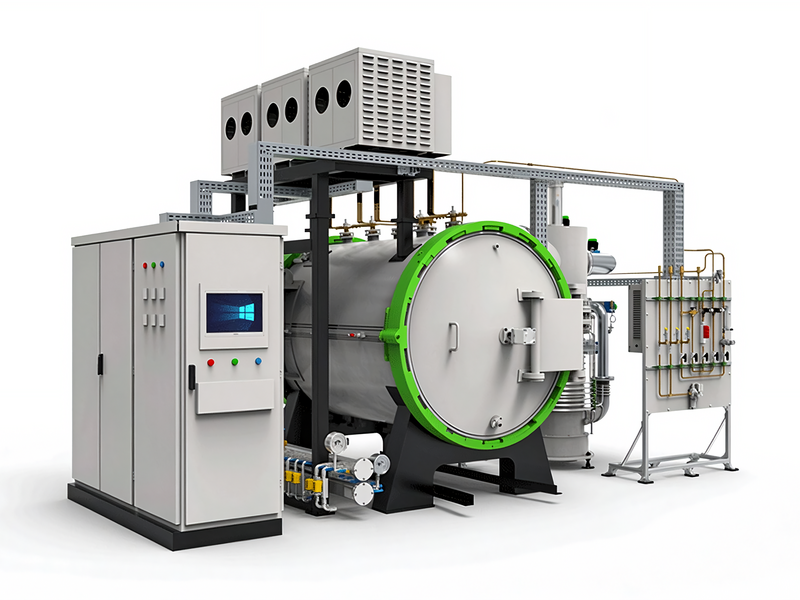
碳/碳复合材料烧蚀防热处理石墨化炉为大炉膛高温真空/氩气石墨化设备,工作温度2000-2400℃,采用高纯石墨发热体、多温区独立控温、温场均匀性±5℃,可在真空或氩气微正压下运行,炉膛大、装料灵活,把碳纤维预制件高温石墨化,提高构件石墨化程度与烧蚀防热性能,服务航天热结构、火箭喷管、刹车盘、喉衬等领域,支持来料打样、非标定制与报价方案。
什么是碳碳复合材料石墨化炉
碳/碳复合材料烧蚀防热处理石墨化炉,是为碳纤维增强碳基体复合材料构件提供2000至2400℃高温石墨化与热处理的真空/氩气热工设备。加工对象以碳碳复合材料的航天烧蚀防热构件为主,包括火箭喷管喉衬、鼻锥、防热层与飞机刹车盘。这类构件经多次浸渍致密化后,需在高温下完成石墨化,让碳纤维与基体向石墨晶体结构转变,提高材料的烧蚀耐温性、抗氧化与抗热震性能。炉体采用大炉膛设计,可容纳外形较大的异形构件。
碳碳构件的高温处理不同于普通陶瓷烧结。它不靠液相致密化,而是靠温度把无定形碳逐步推向石墨化:温度越高,石墨化程度越高,材料在高温燃气冲刷下的烧蚀速率越低。航天烧蚀防热构件要求在数千度的燃气环境中不烧穿、不掉块,这就要求石墨化程度足够高且均匀,处理温度常需达到2000℃以上,这正是这类设备把温度上限做到2400℃的原因。
大炉膛石墨加热系统
高纯石墨发热体,超高温区间
2000至2400℃区间只能用石墨做发热体,靠大电流低电压电阻加热。石墨熔点高、在真空或氩气下这一温度性能稳定、易加工,是超高温炉最经典的加热方案。发热体沿炉膛四周布置,把大型构件围在中间靠辐射加热,配全碳毡隔热屏减少热散失。大炉膛意味着发热体功率与尺寸同步放大,需按构件外形分区布置,避免中心与边缘温差过大。
多温区控温,大件温场均匀
大炉膛构件外形不规则、热容量大,单一温区很难做到整个构件温度一致。设备沿炉膛高度与径向划分多个加热区独立控温,把温场均匀性控制在±5℃左右,保证大型异形构件各部位石墨化程度接近,避免局部石墨化不足造成烧蚀不均。测温在这一温度区间用钨铼热电偶配合光学高温计,确保测到真实温度。
真空与氩气保护
高温下若有空气进入,石墨发热体与构件会迅速氧化烧毁。设备先抽真空再升温,高温段对大型构件充入氩气维持微正压,既保护发热体与构件,又抑制石墨在高真空中过快升华。真空机组在2000℃以上档位需配扩散泵或分子泵,因为高温下残余气体会与石墨反应生成碳氧化物,消耗真空度。
大炉膛装料,按构件排布
烧蚀防热构件多为带型面的大件,装炉量不按重量而按构件外形与炉膛有效区排布。设备配套石墨托盘与支撑,把构件架空摆放,四周留出辐射与气氛流通空间。炉膛有效区按典型构件最大外形设计,可容纳单件大型构件或多件中小构件分层处理,工艺排产按炉次组织。
大型异形构件的装炉排布需兼顾辐射均匀与气氛流通。设备按构件型面设计托盘与支撑,把易受热不均的部位调整朝向,出厂前经空炉温场实测,把大件各测点温差压到可控范围,避免局部石墨化不足造成烧蚀不均,大件成品率更高。
高温石墨化的工艺过程
石墨化处理大体分升温、高温保温、随炉冷却三段。升温段在抽真空下缓慢爬升,把构件吸附的气体与残余成分逐步排出;到2000℃以上的高温保温段,碳结构在足够长时间内向石墨晶体转变;随后在氩气氛下随炉缓慢冷却,避免急冷引起构件开裂。温度与保温时间决定石墨化程度,设备靠多区控温把构件实际温度稳定在工艺区间内。
石墨化程度直接决定烧蚀性能,但温度过高、时间过长也会让纤维强度受损,需要在耐烧蚀与力学性能之间找平衡。设备把升温速率、高温保温温度与时间、冷却速率固化成曲线,重复生产时调用配方。
多次浸渍致密化与高温石墨化往往交替进行。构件每经过一轮处理,石墨化程度与密度都在变化,设备把每一轮的温度、真空与时间曲线固化下来,保证循环几十轮后工艺条件仍可复现,这对烧蚀构件的批次一致性尤为关键,避免不同循环之间构件性能漂移,成品批次更稳。在超高温石墨化的发热体与真空平台上,也可参考厂内真空石墨炉的全碳隔热与分段抽气结构,两者在2000℃级加热方案上同源。
能耗特点与日常维护
超高温处理的能耗结构
超高温石墨化单次循环时间长,能耗主要集中在2000℃以上的升温与保温阶段。大炉膛石墨炉靠大电流低电压加热,配全碳毡隔热屏减少散热,单次耗电相对集中。设备把温度、真空度与功率曲线记录下来,客户可按单次构件数核算单件能耗。由于这类构件价值高、批量小,能耗成本通常不是选型首要约束,温场均匀与石墨化程度的稳定性更被看重,这也是选型时的核心指标,直接决定构件烧蚀性能。
石墨件与真空系统维护
日常维护集中在石墨发热体、碳毡隔热屏与真空系统三处。超高温下石墨升华变细,需定期记录阻值并成组更换;碳毡按炉次检查粉化收缩并及时更换;真空机组在2000℃以上档位需定期维护,保证极限真空度稳定。新炉启用前先空载升温保温放气,真空度才会稳。石墨件建议保留备件库存,避免临时缺件影响排产,保障交付节奏,运行更稳定可靠。
烧蚀防热处理石墨化炉技术参数
| 参数项 | 参考值 | 工艺说明 |
|---|
| 最高温度 | 2400℃ | 覆盖深度石墨化 |
| 常用工作温度 | 2000-2300℃ | 按石墨化程度选 |
| 加热区数 | 多区独立控温 | 大炉膛分区 |
| 控温精度 | ±1℃ | 各区PID闭环 |
| 温场均匀性 | ±5℃ | 大件多点实测 |
| 极限真空度 | 10⁻³~10⁻⁴Pa | 扩散泵/分子泵 |
| 气氛 | 真空/氩微正压 | 保护发热体构件 |
| 加热元件 | 高纯石墨发热体 | 全碳毡隔热 |
| 测温方式 | 钨铼偶+光学高温计 | 2000℃以上 |
| 炉膛 | 大炉膛有效区 | 按构件外形 |
| 装炉方式 | 石墨托盘架空 | 大件排布 |
| 冷却方式 | 氩气随炉缓冷 | 防构件开裂 |
注:参数可根据客户工艺需求做调整,支持非标定制。
适用行业与典型构件
航天烧蚀防热构件:火箭喉衬、鼻锥、防热层在超高温下完成石墨化,烧蚀速率低、抗热震好,适合航天热结构制造单位。
航空刹车盘:碳碳刹车盘经高温石墨化提高摩擦与稳定性能,设备大炉膛可容纳盘类构件成组处理。
炭/炭热结构与坩埚:高温热结构件、石墨坩埚在超高温下稳定组织与尺寸,适合高温材料与热装备配套企业。
耐火与发热元件:部分碳质发热体、石墨电极在超高温下做组织稳定化处理,设备大炉膛可成组处理,适合石墨制品制造单位。
科研院所超高温研发:材料院所在开发新型超高温复合材料时,需要大炉膛多温区试验条件,设备曲线库灵活,适合新材料超高温工艺摸索。
烧蚀试验与防热小样:航天院所烧蚀试验件、防热小样需在超高温下处理验证,设备大炉膛多温区可同时容纳多件试验构件,适合烧蚀性能摸底与小批量研制,为型号定型提供稳定的处理数据。
应用案例|:某航天构件厂高温石墨化配置
某航天材料企业按大型烧蚀构件外形定制大炉膛石墨化炉后,按同口径统计构件各部位石墨化程度差异收窄,烧蚀速率批次更稳定;改造后炉次温度与真空曲线并入工艺档案,大型异形构件温场经多点实测调整,后道加工与装配一致性提高。
更多超高温真空与石墨化设备可查看真空烧结炉系列,按工艺温度与炉膛要求选型。
采购与工艺答疑
Q1:碳碳构件为什么要做到2000℃以上?
石墨化程度随温度升高而提高,温度越高材料烧蚀耐温性越好。航天烧蚀构件要求高温燃气下不烧穿,处理温度常需2000℃以上才能满足。
Q2:温度越高越好吗?
不是。高温可提石墨化程度,但过高过久会损伤纤维强度。需在耐烧蚀与力学性能间平衡,曲线按打样结果确定。
Q3:大炉膛温场怎么保证均匀?
沿高度与径向多区独立控温,按构件外形调整各区功率,出厂前用多点热电偶做空炉温场实测并出具报告,把温差压到±5℃左右。
Q4:为什么要充氩气?
高温下空气进入会让石墨发热体与构件氧化烧毁。先抽真空再升温,高温段充氩微正压保护构件、抑制石墨升华。
Q5:测温用什么?
2000℃以上普通热电偶不准,采用钨铼热电偶配合光学高温计测真实温度,避免控温失真。
Q6:一台炉一次能装多大构件?
按构件最大外形与炉膛有效区排布,不按重量计。我们在方案阶段按构件图纸做装炉排布与温场核算。
Q7:降温为什么要慢?
碳碳构件急冷易引起开裂,尤其带型面的大件。设备在氩气氛下随炉缓冷,把冷速控制在工艺范围内。
Q8:支持来料打样吗?
支持。客户寄来构件试样并提供目标石墨化与烧蚀指标,我们按拟定曲线高温处理,出具检测报告后再报价。
Q9:报价包含哪些部分?
一般含炉体、石墨加热与全碳隔热系统、真空/氩气机组、测温系统、托盘与控制柜及安装调试,大炉膛与分子泵按选配核算。
Q10:设备交货周期多久?
大炉膛超高温炉约70-100个工作日,按构件外形定制炉膛与增加温区按复杂程度顺延。
Q11:现场要具备哪些条件?
需配置大容量电源、冷却水、氩气气源与压缩空气,大型设备需吊装口与承重地面,排气接至室外,方案阶段提供公用工程清单。
Q12:石墨发热体怎么维护?
超高温下石墨升华变细,定期记录阻值并成组更换;碳毡每一定炉次检查粉化收缩情况,及时更换保持温场与真空度稳定。
Q13:新炉启用要注意什么?
新炉启用前先空载升温保温,让炉膛与碳毡充分放气,真空度才会稳定;之后再装正式构件,避免残余挥发物影响构件表面。
东莞市志远工业设备有限公司专注超高温石墨化设备制造,可为航天碳碳构件企业提供烧蚀防热处理石墨化炉工艺试验、设计制造、安装调试与操作培训服务,欢迎来厂考察、来料打样。