

联系电话
13631572573

导读:真空钼箔炉以钼箔绕制成发热体,在高真空或惰性气氛下把工件加热到1000~1600℃,是不锈钢、高温合金、难熔金属真空退火与钎焊的常用设备。与钼带炉相比,钼箔发热体更薄、热惯性更小、升温更快;与石墨炉相比,钼箔不含碳,不会渗碳污染工件。本系列按1000℃、1300℃、1600℃三个温度段与两种炉膛尺寸组合为六种规格。本文从钼的高温特性、钼箔发热体设计、钼屏隔热结构出发,讲解这类设备的工作机制与选型要点。
真空钼箔炉是志远工业设备面向真空热处理与真空钎焊开发的中型真空炉。它把高纯钼箔(钼含量99.95%以上)剪裁成窄带,绕制成筒状发热体,通大电流低电压交流电产生焦耳热,在高真空环境下把工件加热到1000~1600℃。钼的熔点2620℃,在1600℃以下真空中性能稳定,是中高温真空炉的经典发热体材料。
本系列按最高温度与炉膛尺寸组合为六种规格:ZY-MB-1000-223/334对应1000℃档,炉膛200×200×300或300×300×400 mm;ZY-MB-1300-223/334对应1300℃档;ZY-MB-1600-223/334对应1600℃档。客户可按工件材料与温度需求选档,不必为更高温度多付成本。作为志远工业设备真空钼带炉的同族产品,它在发热体形式上更轻薄。
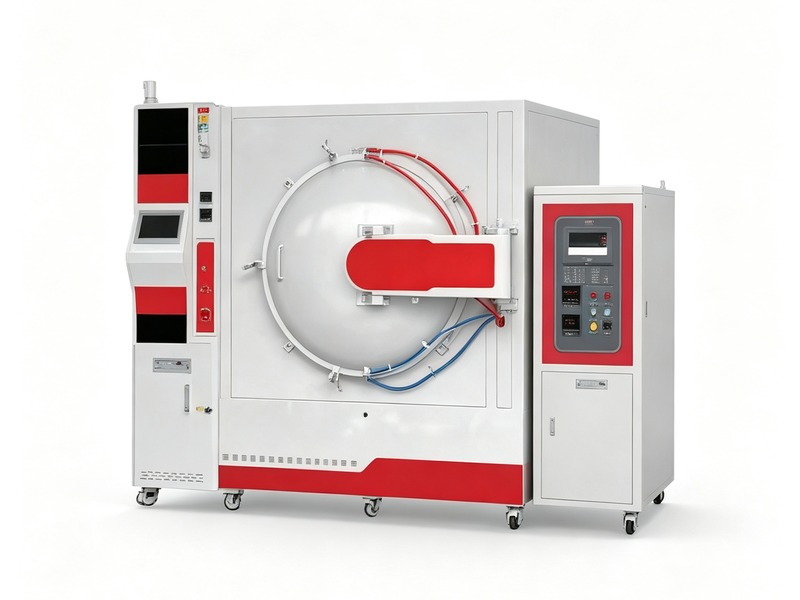
钼箔炉的加热原理与钨丝炉类似,都是金属电阻发热,但温度低一档。钼箔厚度一般0.05~0.15 mm,宽20~50 mm,沿炉膛内壁绕成筒形,上下两端焊接在钼电极上。大电流变压器把380V降到5~10V,电流几百安培,通过钼箔产生热量。钼箔很薄,热惯性小,升温速率可达10~20℃/min,比厚钼带或石墨棒快,适合需要快速升降温的工艺。
为什么用钼箔而不是钼棒或钼带?钼棒电阻太小,需要极大电流;厚钼带热惯性大、升温慢;钼箔介于两者之间,电阻合适、热惯性小、加工成筒形方便。缺点是钼箔薄,在1600℃以上长期使用会再结晶变脆,寿命比厚钼带短。所以本系列把1600℃作为长期工作温度上限,超过这个温度建议升级到钨丝炉或石墨炉。
隔热屏结构与钨丝炉类似,但因为温度低,屏层数少。从内到外:1~2层钼屏承受约1000~1400℃,外面3~5层不锈钢屏承受300~800℃。钼屏直接面对发热体,反射红外辐射;不锈钢屏在外侧,既反射又隔热。各屏用钼螺钉固定,留膨胀间隙。这种全金属屏结构放气少,容易获得高真空,且不含碳,不会渗碳。
真空系统配置按温度档区分。1000℃档用机械泵+罗茨泵即可达到10⁻² Pa;1300℃档建议加扩散泵到10⁻³ Pa;1600℃档必须配高真空泵到10⁻⁴ Pa,因为钼在1600℃对残余氧更敏感。炉体为双层水冷不锈钢结构,内壁抛光减少放气。
典型工艺过程:装料后抽真空到工作真空度,按设定曲线以5~15℃/min升温到目标温度,保温按工艺需要(退火1~4小时,钎焊10~30分钟),然后断电随炉冷却或充氩气冷。对不锈钢退火,温度1000~1100℃;对高温合金固溶,温度1100~1200℃;对不锈钢真空钎焊,温度1050~1150℃。不同工艺对应不同温度档。
从冶金角度,钼箔炉常用于三类工艺。第一类是不锈钢与高温合金的真空退火:在真空下消除冷加工应力、软化组织、细化晶粒,同时表面光亮不氧化。第二类是不锈钢、钛合金真空钎焊:用BNi镍基箔或铜钎料在1100℃左右完成接头连接。第三类是磁性材料与难熔金属退火:如镍软磁合金、钼板钨板再结晶退火。这些工艺温度在1000~1600℃之间,正好覆盖钼箔炉温区。
从热效率角度,钼箔炉的一个特点是热惯性小。薄钼箔加热快,冷却也快——断电后钼箔与金属屏散热比耐火砖炉快得多。如果配合充氩内循环气冷,从1000℃冷到100℃可控制在30~60分钟,比自然空冷快一倍。这对需要快速降温避免晶粒长大的不锈钢固溶处理很有价值。与真空石墨炉相比,钼箔炉在中等温度段的升降温效率更高。
从不锈钢退火的冶金过程看,真空光亮退火的本质是在无氧环境下把冷作硬化的不锈钢加热到再结晶温度以上,让位错重新排列、晶粒细化,同时不发生表面氧化。普通空气退火炉中,不锈钢表面会形成Cr₂O₃氧化皮,需要酸洗去除;真空退火后表面保持银亮,省去酸洗。对医疗器械、餐具、装饰件等对外观有要求的不锈钢产品,真空光亮退火几乎是标准工艺。钼箔炉不含碳,不会像石墨炉那样让不锈钢表面增碳,这一点对低碳不锈钢尤其重要。
从高温合金钎焊角度,钼箔炉也是常用设备。以GH4169镍基合金为例,真空钎焊常用BNi-2镍基钎料,液相线约1000℃,钎焊温度约1050~1100℃。在这一温度下,钎料润湿GH4169表面,填充接头间隙。真空度要求10⁻³ Pa以下,否则钎料氧化不润湿。钼箔炉1300℃档正好覆盖这一温度区间。钎焊后接头强度可达母材的80%以上,且无需后续加工。
从设备使用成本角度,钼箔炉比石墨炉贵,但比钨丝炉便宜。钼箔材料成本约为石墨加热体的3~5倍,但远低于钨丝。运行电费方面,由于钼箔热效率高、热损失小,同温度下比耐火砖炉省电约30%。维护成本主要是钼箔更换,1600℃档每50~80炉需更换一次,材料费用数千元;1000℃档则可使用数百炉,维护成本很低。综合来看,1000~1300℃档的钼箔炉在性价比上很有竞争力。
从工艺一致性角度,钼箔炉的温场均匀性优于老式耐火砖炉。全金属屏对称布置,炉膛四周热损失均匀,工作区内温差可控制在±5℃以内。配合多区独立控温,炉膛上、中、下可分别调节,补偿工件装料造成的热分布不均。这一温场稳定性对批量热处理很重要——同一炉不同位置的工件性能差异要控制在允许范围内。
从安全角度,钼箔炉有一个特殊风险:钼在高温下若突然接触空气会剧烈氧化燃烧。因此无论何时打开炉门,都必须确认炉温降到200℃以下。此外,钼在加工和碎屏处理时,钼粉尘对人体呼吸道有刺激,更换隔热屏时需佩戴防尘口罩与手套。志远工业设备在出厂培训中会专门讲解这些安全注意事项。
钼箔发热体升温快、热惯性小,10~20℃/min升温速率,适合快速工艺。
全金属钼屏+不锈钢屏隔热,不含碳,不渗碳污染工件。
三个温度档可选,按实际工艺温度配置,避免过度投资。
高真空环境,不锈钢、高温合金工件表面光亮无氧化。
PLC可编程曲线,支持退火、钎焊、固溶多工艺切换。
两种炉膛尺寸,从实验室到小批量生产灵活配置。
整机由双层水冷炉体、钼箔发热体、钼屏+不锈钢屏隔热组件、大电流变压器与调功柜、真空获得系统、测温与PLC控制柜组成。炉体内壁不锈钢抛光,减少放气。发热体钼箔沿炉膛内壁绕成圆筒,上下端焊接在水冷钼电极上。隔热屏从内到外钼屏、不锈钢屏交替叠装。
真空系统按温度档配置:1000℃档为机械泵+罗茨泵;1300℃档加扩散泵;1600℃档用扩散泵或分子泵。测温用铂铑热电偶(1600℃以下可用),从炉顶插入。电控以PLC为核心,配SCR调功,记录温度与真空曲线。对需要气冷的工况,可加充氩管路与内循环风机,与真空退火炉的冷却系统类似。
从电气与控制细节看,钼箔炉主回路同样采用大电流变压器,把380V降到5~10V,次级电流500~800A。调功方式为可控硅相位控制或过零触发,PLC按PID输出连续调节。测温用S型或B型铂铑热电偶,从炉顶垂直插入工作区边缘,避免直接被钼箔辐射烤到。每个温区配独立热电偶与调功模块,上、下温区可分别控制。记录功能上,PLC把温度、真空度、功率曲线按时间轴存储,U盘导出或联网上传,满足热处理行业过程追溯要求。
从炉体加工工艺看,双层水冷炉体内壁不锈钢板卷焊成型,焊缝抛光处理,减少放气与漏率。炉门采用液压或手动压紧,硅橡胶密封圈在1000℃以下工况可用;1300℃以上工况必须用金属铜垫圈密封,因为橡胶密封圈在高温段会软化漏气。炉门设观察窗,石英玻璃镜片可耐1000℃辐射,1300℃以上改用蓝宝石镜片。
本设备适用于:不锈钢304/316/630真空光亮退火;GH系列高温合金固溶与退火;钛合金TC4去应力;钼板、钨板、钽板再结晶退火;不锈钢真空钎焊(BNi钎料);磁性材料(镍铁软磁)退火。对温度超过1600℃的工况,需升级到真空钼箔炉的更高温型号或钨丝炉。
具体到行业应用,医疗器械行业用钼箔炉做不锈钢手术器械真空退火,处理后表面光亮,无需抛光;航空航天用它做高温合金薄壁件去应力,避免后续加工变形;电子行业用它做可伐合金、殷钢件真空钎焊,保证气密性;磁性材料厂用它做镍铁软磁合金退火,提高磁导率。这些行业对表面质量与温度精度要求都较高,钼箔炉正好匹配。志远工业设备在这些行业都有配套经验,可提供工艺参数参考。
从设备交付角度,志远工业设备会在出厂前做空炉温度均匀性测试,把炉膛工作区上、中、下、左、右各点温度实测出来,附测试报告。客户到厂验收时可现场观察升温曲线、真空曲线与温场均匀性,确认无误后再发货。到厂安装后,工程师负责调试培训,直到客户操作人员能独立完成一炉完整工艺。质保期一年,终身提供技术支持与备件供应。
对于深圳及粤港澳大湾区的制造企业,本地化的技术支持与售后服务尤为重要。东莞市志远工业设备有限公司在深圳设有服务分站,客户可访问深圳热工设备服务分站了解针对深圳地区的产品配置与工艺方案,或浏览深圳真空钎焊炉产品列表获取相关热工设备信息,便于就近选型与现场沟通。
应用案例
某不锈钢精密薄壁件厂生产仪器仪表用不锈钢毛细管,原采用氢气保护光亮退火炉,表面虽亮但脱碳控制不稳定。2025年引入一台ZY-MB-1300-334真空钼箔炉,1050℃真空退火20分钟,充氩快冷。退火后毛细管表面银亮,晶粒度均匀,后续焊接性能稳定。一炉可装毛细管约50 kg,工艺周期约3.5小时,月处理能力约6吨。
选型关键是按工艺温度选档:不锈钢退火选1000℃档即可;高温合金与钎焊选1300℃档;难熔金属选1600℃档。不要盲目选高温档,温度越高钼箔寿命越短、能耗越大。炉膛尺寸按工件外形选,223型适合实验室,334型适合小批量生产。若工件含碳且不允许渗碳,必须选钼箔或钼带炉,不能选石墨炉。
另外,选型时还要考虑后续扩展。如果当前只做不锈钢退火(1000℃档),但半年后可能接高温合金钎焊订单,建议直接上1300℃档,避免重复投资。志远工业设备在方案阶段会了解客户未来2~3年的产品规划,给出一步到位或分步升级的建议。对预算有限的客户,也可先买1000℃档,预留升级到钼箔加热的改造接口。
每班检查冷却水流量,钼箔电极与炉壁都靠水冷却。
每10~20炉检查钼箔有无变脆、开裂,1600℃档寿命更短。
每月检查钼屏、不锈钢屏变形情况,变形屏影响温场。
每3~6个月更换机械泵油与扩散泵油。
每年用标准热电偶校验控温精度。
钼箔炉高温下打开炉门会让钼箔与金属屏迅速氧化损坏,必须等炉温降到200℃以下再破真空。大电流变压器有触电风险,接地必须可靠。充氩气冷时确认车间通风,防止氮气/氩气窒息。工件入炉前必须清洁除油,否则高温放气污染真空。设备长期停机充氩微正压保存。每次开炉前建议先做空载升温,确认真空度与温场正常后再装正式工件。若长期停机后再次启用,需先烘烤炉膛(200℃保温4小时)去除内壁吸附水汽,否则极限真空度会偏低。每季度检查一次冷却水过滤器,防止杂质堵塞电极水冷通道。
每年检查一次炉门密封圈,1300℃以上工况用金属铜垫,每2~3年更换。
Q1:钼箔炉和钼带炉有什么区别?
A:都是钼金属发热体,但钼箔薄(0.05~0.15 mm)、热惯性小、升温快;钼带厚(0.5~1 mm)、寿命长、功率大。钼箔炉适合中小件快速工艺,钼带炉适合大件批量生产。
Q2:为什么不用石墨炉?
A:石墨发热体含碳,在高温下可能渗碳到不锈钢或钛合金表面,影响性能。钼箔不含碳,对低碳要求的工件更安全。
Q3:1600℃档钼箔寿命多长?
A:1600℃长期使用,钼箔约50~80炉次后再结晶变脆。1300℃档寿命可到200炉次以上。温度越高寿命越短。
Q4:可以做不锈钢钎焊吗?
A:可以。1300℃或1600℃档配BNi镍基钎料,在1050~1150℃真空钎焊不锈钢接头,焊缝光亮致密。
Q5:真空度要多少?
A:1000℃档工作真空10⁻² Pa;1300℃档10⁻³ Pa;1600℃档10⁻⁴ Pa。温度越高要求越严。
Q6:一炉装多少?
A:223型(200×200×300 mm)装料约15 kg;334型(300×300×400 mm)约40 kg。扣除工装后实际工件约80%。
Q7:升温为什么比石墨炉快?
A:钼箔薄、热容小,金属屏也比耐火砖热容小,整体热惯性低。同样功率下,钼箔炉升温速率10~20℃/min,石墨炉一般5~10℃/min。
Q8:可以充氩气冷吗?
A:可选配。对需要快速冷却的不锈钢固溶,充氩内循环气冷能把冷却时间缩短一半。标准配置为自然随炉冷。
Q9:钼箔断了能补焊吗?
A:钼箔在真空下可点焊修复,但修复后电阻与变形不均,影响温场。一般建议整根更换,由专业人员操作。
Q10:能做钛合金退火吗?
A:可以。TC4钛合金去应力退火在650~750℃,本设备1000℃档就够用。钛合金真空退火要求10⁻³ Pa以上,配扩散泵即可。
Q11:设备功率多大?
A:334型1600℃档装机功率约40~60 kW,大电流变压器次级5~10V、电流500~800A。车间变压器预留80 kVA。
Q12:与真空管式炉比优势在哪?
A:管式炉适合细长试样、小批量;钼箔炉炉膛是方形,装料灵活、温场均匀、适合中小型件批量处理。两者适用对象不同。
Q13:交货期多久?
A:标准规格约50~70个工作日,含厂内空载调试与温度均匀性测试报告。
Q14:可以现场做试验吗?
A:可以。客户可带样件到志远工业设备东莞工厂试做,记录温度曲线与处理后金相/外观,作为选型依据。
Q15:能做RTP快速退火吗?
A:不能。本设备升降温速率虽快但仍是数十分钟量级,秒级快速退火需专用RTP快速退火炉。志远工业设备可根据客户工艺推荐对应炉型。客户带试样到东莞工厂试烧,确认温场与烧结效果后再签合同。志远工业设备在东莞大岭山工厂,欢迎客户实地考察。志远工业设备专注真空热工设备多年,服务客户覆盖难熔金属、高温合金、磁性材料等多个行业。设备定制周期约90个工作日。保修期一年。终身维护。欢迎来电。欢迎垂询。欢迎考察。
如需进一步了解深圳地区的供货周期、安装调试与售后响应,可直接联系深圳热工设备服务分站的技术工程师,他们将根据您的具体工件尺寸、产量需求与工艺曲线提供针对性建议。同时,深圳分站产品页也会定期更新行业应用案例与技术文档,欢迎收藏查阅。