

联系电话
13631572573

热处理是通过加热、保温、冷却过程调控材料显微组织,进而优化工件力学性能、稳定尺寸精度的核心加工工序。真空热处理是在真空或保护气体环境中完成全部热循环的工艺形式,通过电阻或感应方式实现精准控温,配合不同冷却介质与冷却速率,实现材料表面与内部组织的定向调控,达到消除缺陷、提升使用性能的目的。
真空环境的隔绝作用是该工艺的核心特点,可避免工件在高温下发生氧化、脱碳、元素挥发等问题,同时配合均匀的温场设计,实现工件整体性能的一致性,适配对表面质量、尺寸精度要求较高的加工场景。
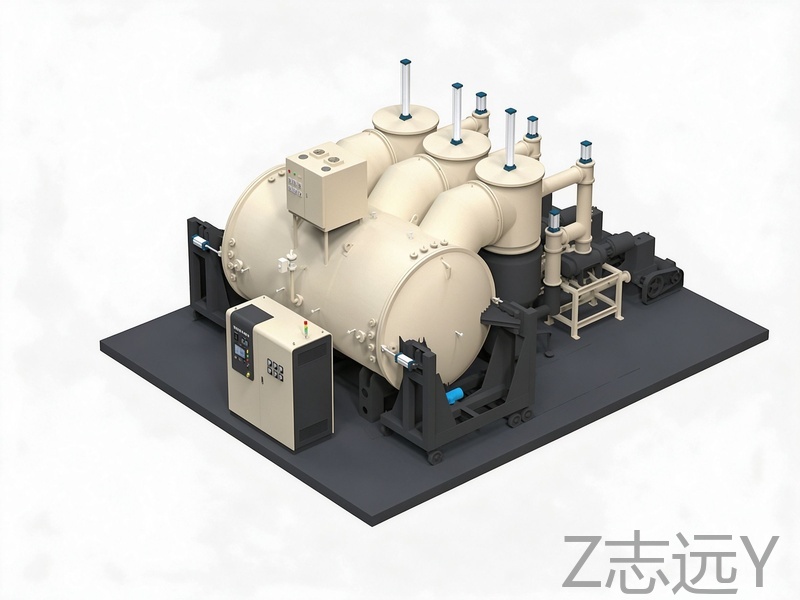
真空热处理是覆盖多工序的工艺体系,根据处理目的与组织变化的不同,可分为烧结、钎焊、淬火、回火等十余种细分工艺,各自适配不同的材料与工件需求。
真空烧结以低于粉末或粉末压坯基体成分的熔点进行加热,在真空环境下促使粉末颗粒间发生扩散、凝固与晶粒聚结,最终形成致密的烧结体。该工艺可有效避免粉末高温氧化,提升烧结件的致密度与组织均匀性,是粉末冶金、陶瓷材料制备的主流工艺方案,广泛应用于硬质合金、结构陶瓷、金属基复合材料等工件的成型加工。
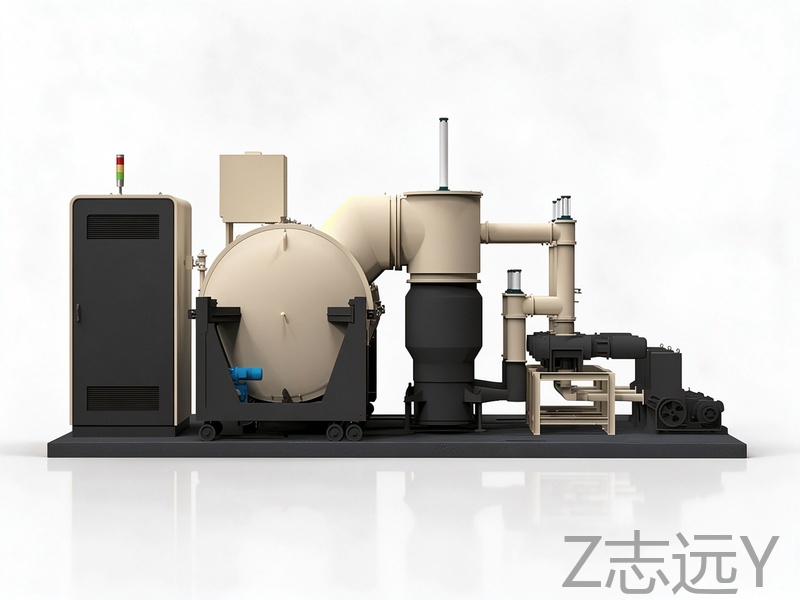
真空钎焊是在真空加热状态下,采用熔点低于基体金属的液态钎料,依靠毛细作用渗透填充工件间隙,与基体发生扩散反应形成牢固金属结合的连接工艺。该工艺焊缝强度高、气密性好,工件加热均匀变形量小,焊后无需额外清理工序,适合复杂结构件的精密连接,常用于液冷板、分水器、换热器、不锈钢管路等工件的焊接加工。
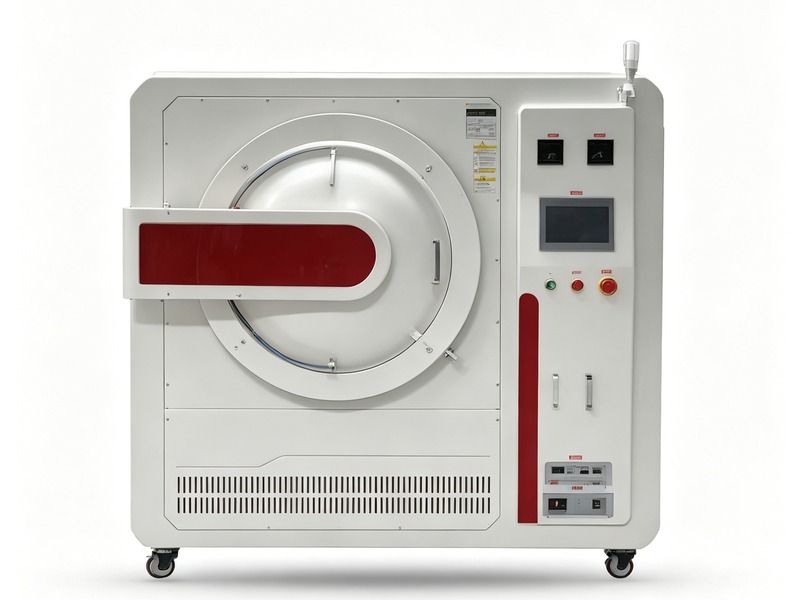
真空淬火是将钢质或合金工件在真空环境中加热至对应奥氏体化温度,保温后通过冷却介质快速冷却,使组织发生马氏体转变,从而提升工件硬度与强度的工艺。根据冷却介质的不同,可分为气淬、油淬、水淬三类:气淬采用惰性气体冷却,工件变形小、表面光洁度高;油淬冷却速度快,适配淬透性较高的合金材料;水淬冷却强度大,多用于碳钢类工件的淬火处理。该工艺常用于模具钢、轴承钢、高速钢等工件的性能强化。
真空回火通常与淬火工序配套使用,将淬火后的工件置于真空环境中,按设定温度加热、保温后冷却,使淬火马氏体组织转变为回火马氏体、回火屈氏体或回火索氏体,在保留一定硬度的基础上提升材料韧性,消除淬火内应力。其中淬火与高温回火的组合工艺称为调质处理,可实现材料强度与韧性的良好匹配,多用于结构件的综合性能优化。
真空退火是将工件在真空环境中加热、保温后随炉缓慢冷却的工艺,主要作用是消除加工硬化、冷弯与焊接产生的内应力,使材料内部组织趋于平衡状态,提升延伸性与塑性,稳定工件尺寸精度。对于奥氏体不锈钢工件,低温真空退火可避开敏化温度区间,保留材料的耐腐蚀性能,是不锈钢去应力处理的常用方案。
真空固溶处理多用于不锈钢与合金类工件,通过将工件加热至高温并保温,使材料内部的合金相充分溶解,随后快速冷却形成过饱和固溶体,起到消除内应力、提升材料塑性与抗蚀性的作用,可为后续加工或时效处理做好组织准备。
真空时效处理一般在固溶工序之后进行,将工件在真空环境下加热至特定温度并保温,通过析出强化相的方式稳定工件组织与尺寸,进一步提升材料的机械性能。该工艺适用于对尺寸精度、性能稳定性要求较高的精密零件加工。
除上述主流工艺外,真空热处理还包含多项细分工艺,适配特殊材料与场景需求:
真空正火:将工件加热至奥氏体化温度以上保温后缓慢冷却,起到细化晶粒、均匀组织的作用,改善材料的切削加工性能;
真空脱气:在真空环境下加热工件,促使内部杂质气体释放,抑制时效脆化问题,提升材料的力学性能与疲劳寿命;
磁性退火:针对软磁材料,消除压延、冲压加工产生的内应力,优化材料磁性能,降低磁损耗;
真空脱羟:通过高真空环境下的高温焙烧与排气,去除石英工件内的羟基杂质,提升工件质量与使用寿命。
目前工业领域常用的热处理方式主要包括真空热处理、可控气氛热处理与大气热处理三类,三者在表面质量、性能表现、成本投入等方面存在明显差异,具体对比如下:
| 对比维度 | 真空热处理 | 可控气氛热处理 | 大气热处理 |
|---|---|---|---|
| 工件表面状态 | 表面洁净光亮,无氧化、脱碳问题,金属元素挥发少 | 表面粗糙度较高,易出现表面元素贫化,光亮度不足 | 表面存在氧化膜,需后续酸洗、打磨处理 |
| 性能一致性 | 温场均匀,气氛控制精准,工艺可重复性强,性能稳定 | 气氛均匀性有限,工件性能存在一定波动 | 受环境影响大,批次一致性较差 |
| 工件变形量 | 加热均匀,冷却速率可控,工件变形量小,后续加工余量少 | 存在局部温差,变形量中等 | 温差较大,工件变形量大,校直成本高 |
| 成本与环保 | 设备投入相对较高,运行能耗低,无废气废液排放,环保性强 | 气体消耗量大,还原气体回收难度高,运行成本较高 | 设备简单,处理成本低,环保压力较大 |
| 适用场景 | 精密零件、结构陶瓷、密封器件等对品质要求高的工件 | 普通机械零件、常规批量热处理件 | 粗加工工件、对表面质量要求低的热处理件 |
随着制造产业升级,工件对尺寸精度、表面质量、性能稳定性的要求不断提升,真空热处理的应用价值逐步凸显,主要体现在以下方面:
提升产品品质:真空环境避免高温氧化,工件表面光洁无需后续清理,组织均匀性能稳定,可有效降低次品率。
延长工件寿命:真空脱气、组织均匀化等作用可提升材料的疲劳强度与耐磨性能,延长工件的使用寿命。
提高加工效率:减少后续打磨、酸洗、校直等工序,缩短整体加工流程,工艺参数可重复,适配批量生产场景。
符合绿色制造要求:处理过程无酸碱废气、废水排放,无需大量消耗保护气体,符合绿色制造的发展方向。
真空热处理凭借多方面的工艺优势,已成为精密制造领域热处理工序的重要选择。针对不同的材料特性、工件结构与性能需求,需匹配对应的工艺路线与设备参数,才能充分发挥工艺价值。
东莞志远工业设备专注于真空热工装备的研发与制造,可提供真空烧结炉、真空钎焊炉、真空热处理炉等多品类设备,覆盖烧结、钎焊、淬火、退火、固溶等全工艺场景,支持根据工件尺寸、产量与工艺要求进行设备定制,配套提供工艺调试与试样打样服务,助力制造企业优化热处理工序,提升产品竞争力。
A:标准真空热处理炉可兼容淬火、回火、退火、固溶等多种工艺,通过调整温控程序与冷却参数即可切换不同工艺模式;专用设备如真空烧结炉、真空钎焊炉针对特定工艺优化结构,更适配批量单一工艺生产。
A:采用300-450℃低温真空退火工艺,可避开奥氏体不锈钢的敏化温度区间,不会析出碳化铬造成贫铬问题,在消除内应力的同时完整保留材料的耐腐蚀性能。
A:单件小批量生产时,可控气氛热处理设备投入更低;长期大批量生产时,真空热处理无需消耗大量保护气体,且减少后续打磨、酸洗工序,综合运行成本更具优势。
A:真空热处理适配材料范围较广,涵盖碳钢、合金钢、不锈钢、高温合金、钛合金等金属材料,也可用于硬质合金、结构陶瓷、金属基复合材料等粉末冶金制品的烧结处理。对于易氧化、含易挥发元素的材料,真空环境可有效避免元素损耗与表面污染,适配性更优。
A:真空热处理设备采用多点控温与PID调节系统,炉膛温场均匀性可控制在±5℃以内,部分精密型设备可达到±3℃以内,可精准匹配不同工艺的温度要求,保障工件批次性能的一致性。
A:真空热处理炉采用均匀加热结构设计,配合合理的工件装炉方式与升温速率控制,可有效降低大型异形件的局部温差。相较于大气热处理,真空环境下工件加热更均匀,热应力更小,工件变形量更低,后续校直工作量更少。
A:真空钎焊在无氧化环境下完成,焊缝无氧化夹渣,组织致密均匀,气密性与结合强度更高;同时钎料渗透均匀,适合复杂流道、薄壁件的精密连接。普通气体保护焊易出现局部氧化、气孔等缺陷,适配对精度要求较低的焊接场景。
A:真空烧结可避免粉末颗粒高温氧化,提升致密度与组织均匀性,成品的硬度、强度与疲劳性能更优;同时可实现脱气净化,减少杂质含量。常压烧结易出现表面氧化,致密度相对偏低,多用于对性能要求不高的粉末冶金制品。
A:日常运维需重点关注三方面:一是定期检查真空系统密封性,保障极限真空度达标;二是定期校准温控系统与测温元件,保障控温精度;三是定期清理炉膛内的挥发物与杂质,避免影响工件表面质量。
A:可以。东莞志远工业设备可根据工件尺寸、装炉量、工艺类型与产量需求,提供设备定制服务,涵盖炉膛规格、温控系统、冷却配置、真空机组等模块的适配调整,配套提供工艺调试与试样打样支持。