

联系电话
13631572573

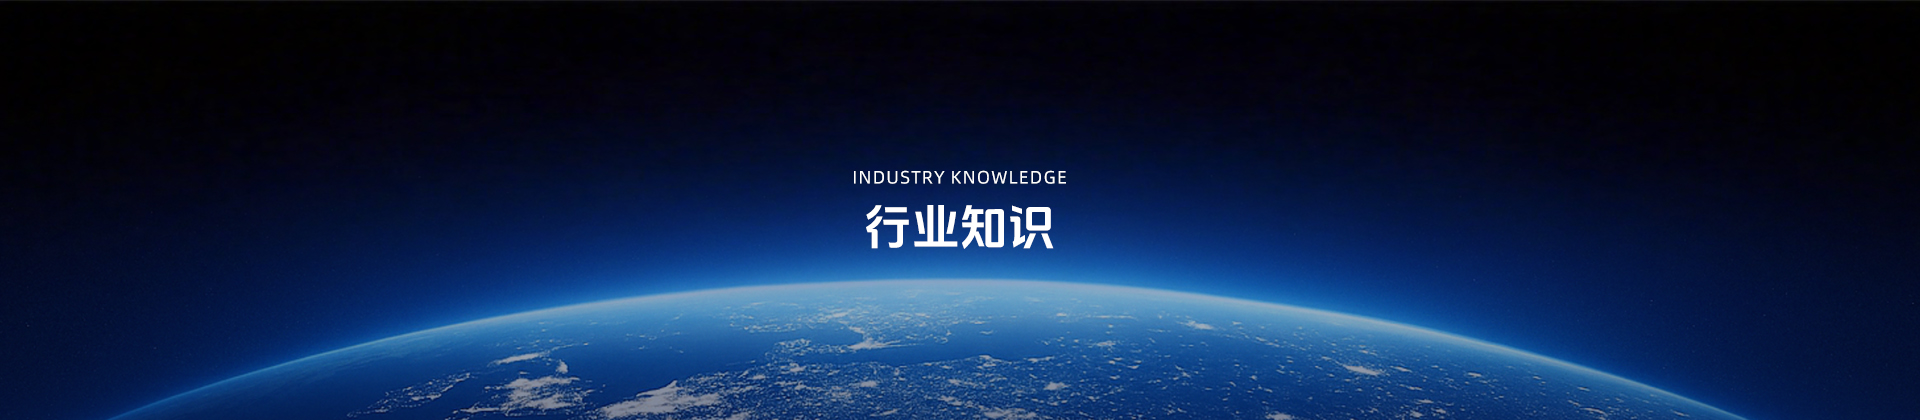
液冷板的结构说穿了不复杂——基板铣出流道,盖上盖板,中间夹一层翅片或针焊片,整体焊成一个密封的水冷腔体。但真正难做的地方在于:焊缝藏在板子内部,看不见摸不着,一旦有虚焊或微漏,整板流道就会出问题。
真空钎焊的逻辑是母材不熔化,只熔化钎料。把组件抽真空后升温到580~610℃左右,预置在焊缝间隙里的铝基钎料(比如4004、4343复合焊片)熔化,靠毛细作用自动流进每一条细微缝隙,冷却后形成冶金结合。全程不用焊剂,也就没有焊剂残留堵流道的麻烦。
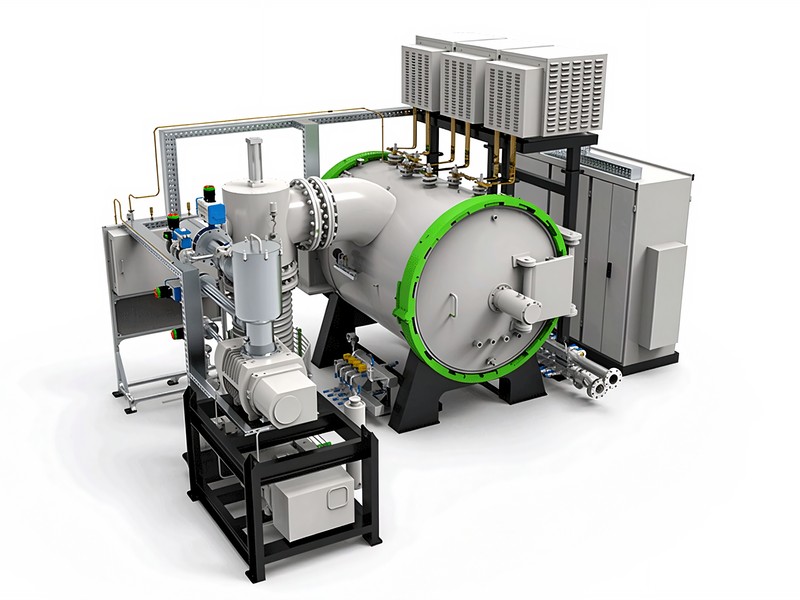
这里面有几个核心变量直接决定焊合率:
温度窗口:钎料熔点大概在577℃左右,钎焊温度要比熔点高20~30℃才有足够流动性,但太高又会过烧母材
真空度:铝表面那层致密氧化膜是钎焊的大敌,真空度不够,氧化膜去不掉,钎料根本铺不开
装配间隙:毛细作用对间隙极其敏感,间隙太大钎料留不住,太小钎料进不去
升降温速率:冷板又薄又大,升温快了翘曲,降温快了开裂
很多人以为真空钎焊的真空度就是越高越好,其实不是。铝合金真空钎焊有两个阶段对真空度的要求不一样:
| 阶段 | 真空度要求 | 作用 |
|---|---|---|
| 抽真空阶段 | ≤5×10⁻² Pa | 快速排净炉内空气和水分,降低氧分压 |
| 升温预热阶段 | 维持10⁻²~10⁻¹ Pa | 配合析出气体,让坯料内部挥发物充分排出 |
| 钎焊保温阶段 | 10⁻¹~1 Pa量级 | 此时需要一定气压帮助镁蒸气破除氧化膜 |
这里有个容易踩的坑:铝合金表面的Al₂O₃氧化膜非常稳定,单纯靠真空热分解很难去除。行业内通用的做法是在钎料中加入镁(Mg)元素,镁蒸气在高温下与氧反应,间接还原氧化膜。如果真空度拉得太高,镁蒸气直接被抽走了,反而起不到破膜作用。
所以做铝冷板钎焊的炉子,真空系统不是一味追求极限真空,而是要能精准控制不同阶段的真空区间,该抽的时候抽得快,该保的时候稳得住。
液冷板尺寸普遍偏大(服务器冷板动辄300×400mm以上),直接从室温升到钎焊温度,板子上下温差大,很容易出现局部过烧、局部未熔的情况。成熟的工艺曲线一般分三段:
低温段(室温~350℃):升温速率控制在8~12℃/min,这个阶段主要是排湿和除气,太快容易造成工件表面挥发物暴沸
中温段(350~520℃):升温速率放缓到5~8℃/min,让工件内外温度逐步趋同,同时给镁蒸气留出破膜时间
钎焊段(520~595℃):升温速率降到3~5℃/min,接近钎料熔点时要稳,避免温度过冲导致母材过烧
保温时间也不是越长越好。常规铝合金冷板在钎焊温度下保温15~25分钟就足够钎料润湿铺展了,保温太久反而会让钎料过度扩散,焊缝强度下降。
毛细填缝有个经验值:铝钎焊的最佳装配间隙在0.03~0.10mm之间,常用工装压紧后控制在0.05mm左右。
间隙控制靠工装。石墨工装因为耐高温、不粘焊料,是冷板钎焊的标配。但要注意:铝在580℃左右已经很软了,工装压力太大板子会压变形,压力太小间隙又压不住。石墨压块的重量和分布要经过计算,保证整个板面受力均匀。
工艺参数调好了,能不能稳定重复出来,靠的是炉子本身的硬件能力。做液冷钎焊的炉子,有几个硬指标不能含糊:
炉膛至少要分上、中、下三区独立控温,每区配热电偶独立反馈。控制器用串级PID,主回路控炉温,副回路控工件温度,升温过程自动调节功率输出,避免温度过冲。温场均匀性做到±5℃以内,大尺寸冷板才能整板焊透。
做铝冷板钎焊,单靠机械泵粗抽不够用。一般配置是:
前级:旋片泵 + 罗茨泵,负责粗抽和维持低真空
高真空:扩散泵或分子泵,负责精抽到10⁻² Pa量级
充气回路:钎焊结束后充高纯氮气或氩气,配合快速冷却
炉体密封也很关键。大尺寸炉门用橡胶密封圈的话,高温段容易漏,所以做高温钎焊的炉子一般用金属密封圈,或者水冷法兰结构把密封件温度压下来。
钎焊结束后不能直接开炉门。高温铝件接触空气会立刻氧化变色,而且板子骤冷会翘曲。标准做法是:先随炉真空缓冷到400℃左右,再充入高纯气体进行气冷,通过换热器把气体循环冷却,缩短整炉周期。
做液冷板钎焊,最头疼的就是焊合率不稳定。遇到问题可以按这个顺序排查:
虚焊/未熔合:先查温度够不够(热电偶有没有漂移),再查真空度(氧化膜有没有破除),最后查间隙(工装压力够不够)
焊缝空洞/气孔:多半是预热阶段除气不充分,工件里的油污、水分在高温下释放出来,滞留在焊缝里。延长中温段保温时间试试
板子翘曲变形:升降温速率太快,或者工装压力不均匀。检查冷却阶段有没有过快充气
氦检漏不合格:微漏点通常在流道边角位置,这些地方钎料流动性差。检查工装定位间隙,必要时在边角补加钎料
液冷板真空钎焊看起来就是"升温熔化焊料再冷却"这么简单,但真正做量产就知道,温度、真空、间隙、升降温速率,每一个参数差一点,结果就差很多。设备是基础,工艺是关键,两者匹配好了,焊合率才能从"偶尔合格"变成"批量稳定"。
东莞志远工业设备做液冷钎焊炉,本身就是从工艺角度倒推设备设计——知道冷板焊合率卡在哪几个点上,对应的控温精度、真空区间、冷却方式就往那个方向配。支持来料打样,先在炉上试出合格工艺,再谈设备交付,客户上手快,踩坑少。
Q1:铝合金液冷板真空钎焊的标准温度是多少?
常规3系铝合金搭配4004/4343复合钎料,工件实际温度稳定在590~600℃区间,保温15~25分钟。具体数值要根据板子尺寸、钎料厚度和炉温均匀性微调。
Q2:真空钎焊为什么不用焊剂?
焊剂虽然能去除氧化膜,但焊后残留会腐蚀焊缝,而且堵流道——液冷板内部流道本来就窄,一点点残留就可能造成堵塞。真空环境下配合镁蒸气破膜,不用焊剂也能得到干净致密的焊缝。
Q3:液冷板钎焊后变形怎么处理?
焊前通过工装压紧控制初始间隙,焊中通过分段升降温减少热应力,焊后如果还有平面度偏差,可以在压机上做冷校平。严重变形的板子一般是升降温速率没控好,要回头调工艺曲线。
Q4:铜质液冷板也能用真空钎焊炉焊吗?
可以。铜的真空钎焊温度一般在1000℃以上,用紫铜钎料或银基钎料。设备要选最高温覆盖到1200℃以上的型号,石墨加热元件适配高温工况。
上一篇:真空热处理工艺体系与性能优势全解