

联系电话
13631572573

先说一个基本事实:现在主流的液冷板,不管是AI服务器的GPU冷板,还是新能源汽车的动力电池冷板,内部都是多层叠压+流道结构。基板铣流道,上面盖盖板,中间夹翅片或针焊片,要把这么多层焊成一个密封的水冷腔体,还要保证内部流道畅通、焊缝耐压不漏——这个工序,真空钎焊几乎是当前量产路线里的主流方案。
为什么是真空钎焊?对比一下其他焊接方式就清楚了:
| 焊接方式 | 液冷板适用性 | 主要问题 |
|---|---|---|
| 搅拌摩擦焊 | 适合平面焊缝,复杂流道做不了 | 只能焊简单结构,内部翅片焊不到 |
| 氩弧焊 | 局部焊接,热输入大 | 板子变形严重,流道易堵 |
| 激光焊 | 适合盖板焊缝,内部焊缝焊不到 | 只能焊外轮廓,内部叠层无能为力 |
| 真空钎焊 | 整体一次成型,内部焊缝全焊透 | 设备投入大,但良率和一致性高 |
真空钎焊的优势在于:一炉把所有焊缝全部焊完,基板、翅片、盖板一次成型,内部流道干净无焊剂残留,焊缝致密耐压,板子变形可控。对于结构复杂、流道细密、密封性要求高的液冷板来说,这是目前量产效率和质量平衡得比较好的工艺。
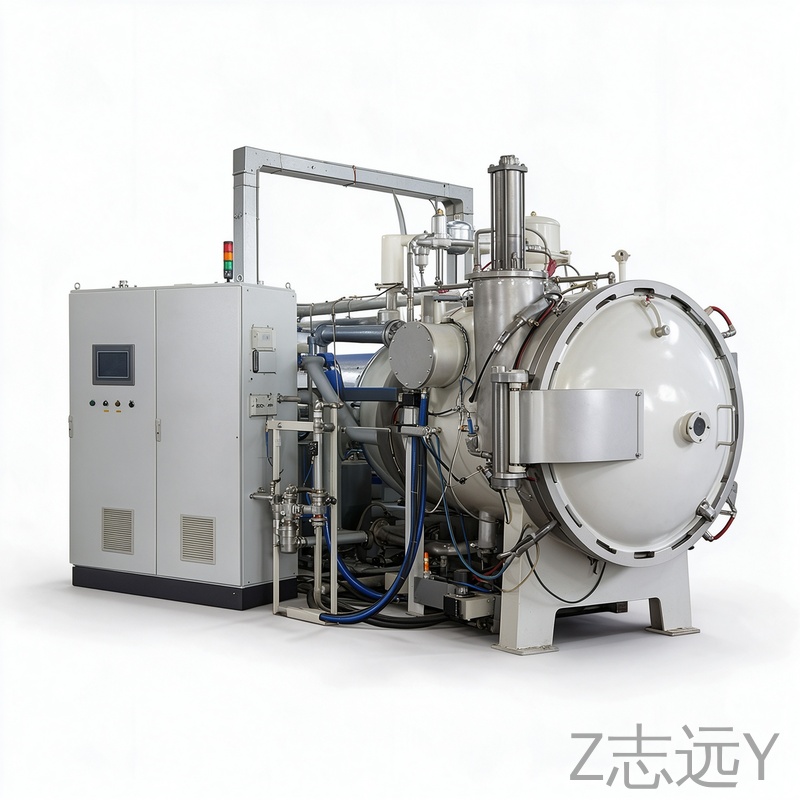
很多采购方第一次选型会问:我们有真空钎焊炉不就行了吗?为什么还要专门叫"液冷钎焊炉"?
区别确实有。普通真空钎焊炉做工具、做硬质合金、做不锈钢件,要求和做液冷板完全不是一个量级:
液冷板尺寸大,平板结构,板面温差大了就会出现局部未焊透、局部过烧。做硬质合金的炉子温场均匀性±10℃可能就够用了,但做液冷板,有效加热区的温场偏差要控制在±5℃以内,大尺寸炉膛甚至要做到±3℃。
这就要求加热元件布局要做热场仿真,不能随便绕几圈电阻丝就完事。多区独立控温是标配,上中下三区甚至五区,每区单独调功率,把温差压下来。
做不锈钢、硬质合金的炉子,真空度到10⁻¹ Pa就够用了。但铝合金液冷板不一样——铝表面那层致密氧化膜,对真空度和气氛控制要求高得多。炉子的真空系统要能精确控制不同阶段的真空区间,不是一味抽极限真空。
而且铝钎焊过程中会析出镁蒸气,镁蒸气跑到冷壁上凝结,时间长了会污染炉膛和真空机组。好的液冷钎焊炉会在炉膛设计上考虑镁蒸气捕集,减少维护频次。
液冷板量产不是实验室打样,一台炉子一天要跑几炉、十几炉,每炉装多少件、出炉快不快,直接决定产能。
量产型液冷钎焊炉一般会做这些设计:
多盘叠装工装:石墨料架分层,一炉装几十片冷板
快速冷却系统:钎焊保温结束后,充高纯氮气循环气冷,把冷却时间从几小时压缩到1小时左右
连续进出料结构:大产能线会配双室炉或连续式钎焊线,前室装卸料,后室抽真空加热,不停炉连续生产
冷板都是薄大板,几毫米厚的铝板叠在一起,高温下很容易翘曲。炉子的升降温速率控制要精细,高温段升温慢、降温慢,配合工装压紧,才能把平面度控制在图纸要求范围内。
如果正在选型,可以按下面这个清单逐项对比,别光看价格和最高温度参数:
先量自己最大的冷板尺寸,再算工装叠装层数,反推需要多大的炉膛。注意看的是有效加热区尺寸,不是炉腔总尺寸。有效加热区才是温场均匀性有保障的区域,外面一圈温度偏差大,装了也是白装。
别听厂家说"±5℃"就信,要求提供九点测温报告——在有效加热区布置上中下三层、每层三个点,实际跑一炉升温曲线,看各点最大偏差。这个数据才是真实的温场水平。
冷态极限真空度是基础指标,但更要看压升率(泄漏率)。抽完真空关阀静置,每小时真空度下降多少,这个数值直接反映炉体密封水平。做铝钎焊的炉子,压升率不好的话,长时间保温阶段真空度掉下来,焊合率就不稳。
整炉周期 = 升温时间 + 保温时间 + 冷却时间。冷却慢的炉子,一天跑不了几炉。问清楚从钎焊温度冷却到出炉温度要多久,配了多大功率的冷却风机和换热器。
量产线每天跑不同型号的冷板,工艺参数要能存成配方,一键调用。控制器要支持多段程序,温度、真空度、充气速率都能按时间编程。数据最好能导出,方便质量追溯。
液冷钎焊炉不是一台机器打天下,不同产品方向,配置重点不一样:
| 应用场景 | 典型产品 | 设备配置重点 |
|---|---|---|
| AI服务器/GPU冷板 | 铝合金叠层冷板、铜基板冷板 | 温场均匀性±3℃,多区控温,氦检漏配套 |
| 新能源汽车动力电池 | 电池包冷板、水冷板 | 批量叠装,快速冷却,高产能连续生产 |
| 数据中心浸没式/冷板式 | 冷板、分水器、Manifold | 大炉膛尺寸,多品种兼容,工装灵活性 |
| 小批量研发打样 | 实验室样品、小批量试产 | 中小型炉膛,操作简单,工艺可调范围广 |
如果是做新能源汽车量产,重点看产能和一致性——炉子一天能跑几炉、批次间焊合率波动大不大。如果是做AI服务器高端冷板,重点看温场精度和氦检漏通过率——GPU冷板对微漏零容忍,温场差一点就可能出现局部虚焊。
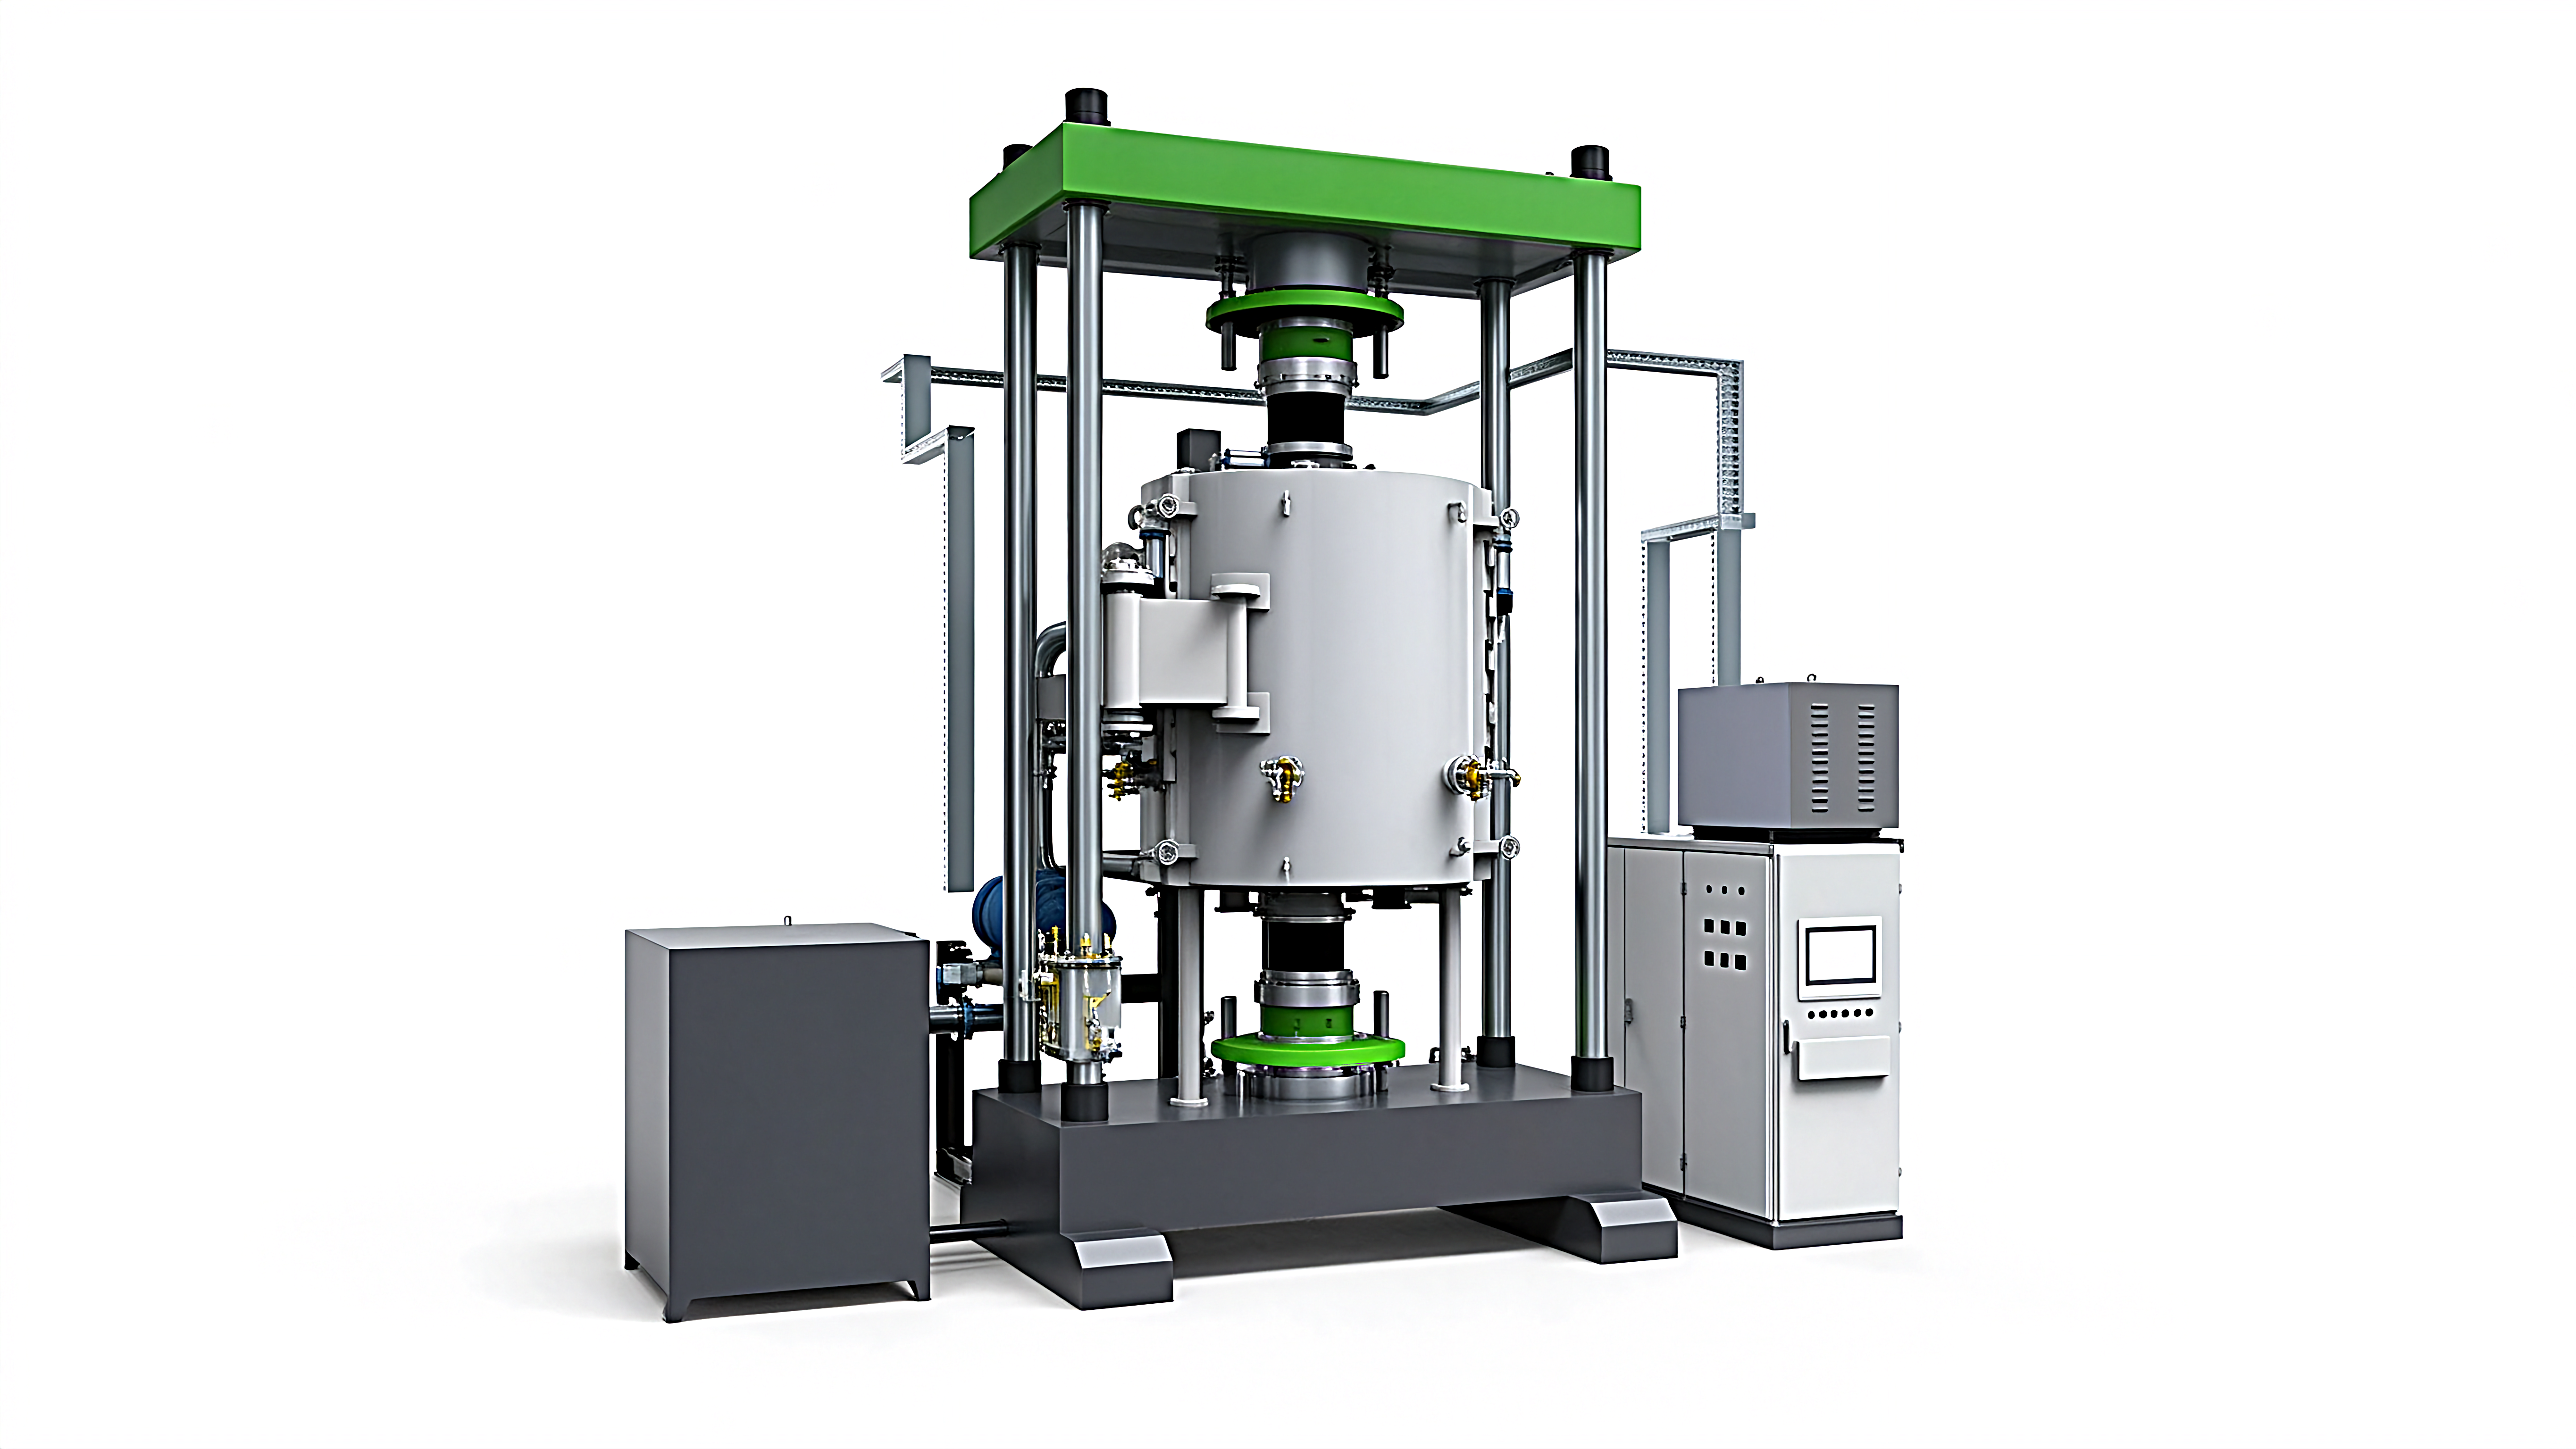
液冷行业的产能扩张,最终都会落到设备上。一台合适的液冷钎焊炉,不只是一个加热腔体,而是一套温度控制 + 真空控制 + 工装系统 + 冷却系统的综合解决方案。选型的时候多花点时间对比温场数据、冷却效率、维护成本,比单纯比采购价要划算得多。
东莞志远工业设备做液冷钎焊炉,核心思路就是从工艺倒推设备——先搞清楚客户做的是哪种冷板、良率卡点在哪、产能要求多少,再匹配对应的炉膛尺寸、控温方案和真空配置。支持客户来料打样,先在实验室炉上把工艺跑通、把焊合率做出来,再根据量产需求定制造型设备,避免买回来的炉子"参数好看但不好用"。
Q1:液冷钎焊炉一般多少钱一台?
价格取决于炉膛尺寸、最高温度、真空配置和自动化程度。中小型实验型十几万到几十万不等,量产型大尺寸设备根据配置从几十万到上百万都有。建议先明确产品尺寸和产能需求,再找厂家报具体方案。
Q2:液冷板真空钎焊一炉要多长时间?
常规铝合金冷板,从抽真空、升温、保温到冷却出炉,整炉周期一般在5~8小时。配了快速气冷系统的量产炉,可以压缩到4~6小时。具体时间跟炉膛大小、装炉量和冷却方式有关。
Q3:铜冷板和铝冷板能用同一台炉子吗?
工艺温度差别很大。铝钎焊在600℃左右,铜钎焊要到1000℃以上。如果是铝冷板专用炉,加热元件和保温结构按中温设计,做铜钎焊温度不够。如果要兼顾两种材料,要选最高温1200℃以上的型号,但设备成本会高不少。
Q4:买液冷钎焊炉厂家会包工艺调试吗?
正规厂家一般都会提供安装调试和工艺打样服务,配合客户把首批产品的工艺参数跑通。好的厂家还会派驻工艺工程师跟线,直到量产稳定。选型的时候要问清楚售后包含哪些工艺支持,别只买设备没人教。
上一篇:真空热处理工艺体系与性能优势全解
下一篇:铜质液冷板真空钎焊工艺与设备要求